

 中文简体
Pendahuluan: Ukuran Partikel Serbuk Stabil Dimulai dengan Proses Penghancuran yang Stabil
Untuk produksi rotomolding, bubuk PE bukan sekadar masalah penggilingan material yang cukup halus.
Ukuran partikel dan distribusi ukuran partikel bubuk rotomolding PE dapat mempengaruhi pengumpanan, pengangkutan, distribusi bubuk di dalam cetakan, pemanasan, peleburan, dan peleburan.
Ketika proporsi partikel kasar dan halus bervariasi antar batch, kemampuan mengalir bubuk, pengumpanan, distribusi cetakan, serta perilaku pemanasan dan peleburan juga mungkin terpengaruh.
Jadi, mengapa ukuran partikel bubuk rotomolding PE tidak konsisten?
Dalam beberapa kasus, hal ini tidak disebabkan oleh satu faktor saja.
Kesenjangan cakram penghancur, keausan cakram dan bilah, stabilitas pengumpanan, karakteristik bahan baku, suhu penggilingan, penyaringan, dan kondisi pengoperasian semuanya dapat mempengaruhi ukuran partikel bubuk akhir.
Oleh karena itu, bagi pengolah PE dan produsen bubuk rotomolding, pertanyaan kuncinya bukan sekadar apakah alat penghancur dapat menghasilkan bubuk halus, namun apakah proses penghancuran dapat tetap stabil dan terus menghasilkan bubuk PE dalam kisaran ukuran partikel target.
Inilah sebabnya mengapa desain peralatan, pengendalian proses, dan pengujian material sebenarnya penting.
Berapa Ukuran Partikel Serbuk Rotomolding PE?
Ukuran partikel mengacu pada ukuran partikel bubuk individu yang dihasilkan setelah bahan PE dihaluskan.
Namun, dalam produksi sebenarnya, kualitas bubuk PE tidak dapat dievaluasi berdasarkan nilai ukuran partikel tunggal.
Distribusi ukuran partikel juga perlu diperhatikan. Ini menggambarkan proporsi partikel dengan ukuran berbeda di dalam bubuk.
Misalnya, sekumpulan bubuk mungkin memiliki ukuran partikel rata-rata yang memenuhi target, namun masih mengandung terlalu banyak partikel kasar atau partikel halus yang berlebihan.
Oleh karena itu, katakan saja:
“Alat semprot ini bisa menghasilkan bubuk berukuran 40 mesh.”
tidak sepenuhnya menggambarkan kualitas bedak.
Untuk aplikasi rotomolding, beberapa faktor harus dipertimbangkan secara bersamaan:
-
Ukuran partikel sasaran
-
Distribusi ukuran partikel
-
Kandungan partikel kasar
-
Konten denda
-
Kemampuan mengalir bubuk
-
Suhu bubuk
-
Stabilitas pemberian makan
-
Persyaratan aplikasi akhir
Oleh karena itu, ukuran partikel yang stabil bukan sekadar spesifikasi alat penyemprot. Ini adalah bagian dari pengendalian kualitas produksi secara keseluruhan.

Mengapa Ukuran Partikel Serbuk Rotomolding PE Tidak Konsisten?
Perubahan ukuran partikel bubuk rotomolding PE selama produksi biasanya dapat dikaitkan dengan beberapa faktor.
Celah Cakram Pulverizer Tidak Stabil
Kesenjangan antara piringan yang berputar dan piringan tetap secara langsung mempengaruhi proses penghancuran.
Jika jaraknya terlalu besar, material mungkin tidak dapat dihaluskan secara memadai.
Jika celahnya terlalu kecil, hal ini dapat meningkatkan beban penghancuran dan gesekan, sehingga menghasilkan lebih banyak butiran halus dan kenaikan suhu yang lebih tinggi.
Lebih penting lagi, jika celah penghancuran berubah selama pengoperasian, ukuran partikel bubuk akhir juga dapat berubah.
Oleh karena itu, alat penyemprot PE harus memiliki desain celah cakram yang andal dan dapat disesuaikan.
Untuk produksi berkelanjutan, menetapkan jarak sekali saja tidak cukup. Kondisi penghancuran harus tetap sesuai dengan bahan baku dan target produksi, dengan kemampuan untuk menyesuaikan kesenjangan bila diperlukan.
Keausan Cakram dan Bilah
Komponen inti penghancur dari alat penghancur plastik terkena gesekan terus menerus dan gaya mekanis selama pengoperasian.
Seiring bertambahnya waktu pengoperasian, permukaan kerja cakram dan bilah secara bertahap aus, dan geometri aslinya dapat berubah.
Hal ini dapat mempengaruhi:
-
Efisiensi penghancuran
-
Waktu tinggal materi
-
Ukuran partikel bubuk
-
Bentuk partikel
-
Konsumsi energi
-
Kenaikan suhu
Mesin baru mungkin menghasilkan bubuk target secara konsisten, sementara kinerja bubuk dapat berubah setelah pengoperasian yang lama.
Oleh karena itu, keausan cakram dan bilah harus dievaluasi bersama dengan stabilitas ukuran partikel.
Pertanyaan kuncinya bukan sekadar:
“Berapa kekerasan bilahnya?”
Pertanyaan yang lebih penting adalah:
“Dapatkah peralatan mempertahankan kondisi penghancuran yang stabil dan spesifikasi bubuk target setelah produksi berkelanjutan?”
Inilah sebabnya mengapa material blade, perlakuan panas, akurasi pemesinan, keseimbangan dinamis, dan pemeliharaan semuanya penting.
Pengumpanan yang Tidak Stabil Menyebabkan Fluktuasi Beban Penghancuran
Bahkan ketika alat penyemprot itu sendiri telah disetel dengan benar, pengumpanan yang tidak stabil masih dapat menyebabkan fluktuasi pada bubuk akhir.
Jika terlalu banyak material yang tiba-tiba masuk ke ruang penggilingan, beban penghancuran dapat meningkat dengan cepat.
Jika laju pengumpanan tiba-tiba menurun, peralatan akan beroperasi pada kondisi beban yang berbeda.
Perubahan ini mungkin mempengaruhi:
-
Efisiensi penghancuran
-
Waktu tinggal materi
-
Suhu
-
Distribusi ukuran partikel
-
Keluaran aktual
Oleh karena itu, untuk produksi bubuk rotomolding PE, pengumpanan yang stabil juga merupakan bagian dari pengendalian ukuran partikel.
Sistem pengumpanan yang stabil membantu menjaga aliran material yang lebih kontinyu dan terkendali ke dalam ruang penghancuran.
Bahan Baku PE Berbeda Memiliki Karakteristik Berbeda
Bahan baku PE yang berbeda belum tentu berperilaku sama selama penghancuran.
Bahan PE mungkin berbeda dalam:
-
Kekerasan
-
Karakteristik leleh
-
Ukuran partikel asli
-
Kelembaban atau kontaminan
-
Konten aditif
-
Suhu bahan
-
Kepadatan massal
Pelet PE, PE daur ulang, trim tepi film, dan limbah produksi mungkin juga memerlukan kondisi penghancuran yang berbeda.
Oleh karena itu, penggunaan pengaturan peralatan yang sama persis untuk semua bahan PE tidak serta merta menghasilkan hasil bubuk yang sama.
Pendekatan yang lebih andal adalah dengan menguji material sebenarnya, lalu menentukan parameter penghancuran yang sesuai.
Suhu Penggilingan yang Berlebihan Dapat Mempengaruhi Kondisi Serbuk
PE menghasilkan panas melalui gesekan selama penghancuran mekanis berkecepatan tinggi.
Jika suhu menjadi terlalu tinggi, PE dapat melunak, sehingga menyulitkan material untuk mempertahankan sifat penggilingan yang diinginkan.
Tergantung pada bahan dan kondisi pengoperasian, suhu yang berlebihan dapat menyebabkan:
-
Aglomerasi bubuk
-
Merangkai atau adhesi material
-
Mengurangi kemampuan mengalir
-
Ukuran partikel tidak konsisten
-
Mengurangi efisiensi penyaringan
Oleh karena itu, pengendalian suhu harus dipertimbangkan bersama dengan pengendalian ukuran partikel.
Pendinginan bukanlah solusi untuk setiap masalah ukuran partikel, namun dapat menjadi bagian penting dalam menjaga kestabilan proses penghancuran PE.
Penyaringan Mempengaruhi Distribusi Ukuran Partikel Akhir
Penghancuran saja tidak secara otomatis menghasilkan distribusi ukuran partikel akhir yang stabil.
Tahap penyaringan menentukan partikel mana yang masuk ke produk bubuk akhir.
Jika kondisi penyaringan berubah, proporsi partikel kasar dan halus pada bubuk akhir juga dapat berubah.
Oleh karena itu, sistem produksi bubuk PE yang lengkap harus mempertimbangkan:
Pemberian pakan → Penghancuran → Pendinginan → Penyaringan → Pengumpulan Bubuk
daripada hanya fokus pada alat semprot itu sendiri.
Panduan Mengatasi Masalah Ukuran Partikel Serbuk PE
Ketika ukuran partikel berubah selama produksi, salah satu langkahnya adalah mengidentifikasi bagian proses mana yang menyebabkan variasi tersebut.
Pendekatan pemecahan masalah ini dapat membantu mengidentifikasi apakah variasi tersebut berasal dari tahap penghancuran, pemberian pakan, pendinginan, atau penyaringan.
Cara Meningkatkan Stabilitas Ukuran Partikel Serbuk Rotomolding PE
Setelah penyebab potensial teridentifikasi, metode untuk mengendalikan ukuran partikel menjadi lebih jelas.
Kontrol Celah Cakram Pulverizer

Celah cakram yang stabil dan dapat disesuaikan dapat disesuaikan dengan bahan baku PE, ukuran partikel umpan, ukuran bubuk target, dan keluaran yang dibutuhkan. Jangan sekadar mengejar kesenjangan yang lebih kecil; tujuannya adalah untuk secara konsisten mencapai ukuran partikel target.
Gunakan Komponen Penghancur Tahan Aus

Periksa cakram dan bilah secara teratur dari keausan, dan rawat atau ganti jika diperlukan.
Pertahankan Pengumpanan Bahan yang Stabil

Tergantung pada bahan mentah dan kebutuhan produksi, sistem pengumpanan otomatis, getar, vertikal, vakum, atau penghilangan besi dapat digunakan untuk menjaga kestabilan aliran material ke dalam ruang penghancuran.
Kontrol Suhu Penghancuran

Pilih pendingin udara, pendingin air, atau pendingin air udara sesuai dengan material dan keluaran yang dibutuhkan, dan pantau suhu pengoperasian.
Kontrol Bubuk Akhir Melalui Penyaringan

Bubuk akhir harus dievaluasi setelah penyaringan, bukan hanya berdasarkan bubuk yang keluar langsung dari ruang penghancuran.
Skrining dapat membantu memisahkan:
-
Partikel kasar
-
Partikel berukuran target
-
Denda yang berlebihan
Ini membantu mengontrol lebih lanjut distribusi ukuran partikel bubuk akhir.
Spesifikasi layar yang sesuai harus ditentukan berdasarkan ukuran bubuk target dan aplikasi akhir.
Apakah 40 Mesh Cukup untuk Menentukan Kualitas Bubuk PE?
“Dapatkah mesin Anda menghasilkan bubuk 40 mesh?”
Ini adalah pertanyaan umum ketika pelanggan memilih alat penyemprot PE.
Pertanyaannya penting, tapi 40 mesh saja tidak sepenuhnya menentukan kualitas bubuk.
Dua serbuk mungkin digambarkan berukuran 40 mesh, sedangkan distribusi ukuran partikel sebenarnya bisa berbeda.
Misalnya, satu bubuk mungkin mengandung lebih banyak partikel kasar, sementara bubuk lainnya mungkin mengandung lebih banyak partikel halus.
Oleh karena itu, bubuk PE harus dievaluasi berdasarkan beberapa parameter:
Pendekatan ini memberikan evaluasi bubuk PE yang lebih praktis daripada sekadar membandingkan spesifikasi mesh tunggal.
Butuh bubuk rotomolding PE 40 mesh?
Jangan memilih alat penyemprot berdasarkan ukuran jaringnya saja. Kirimkan materi PE dan ukuran partikel target kepada kami untuk pengujian.
Bagaimana Mao Yue Mengatasi Inkonsistensi Ukuran Partikel Bubuk Rotomolding PE?
Manufaktur Komponen Penghancur Inti In-House

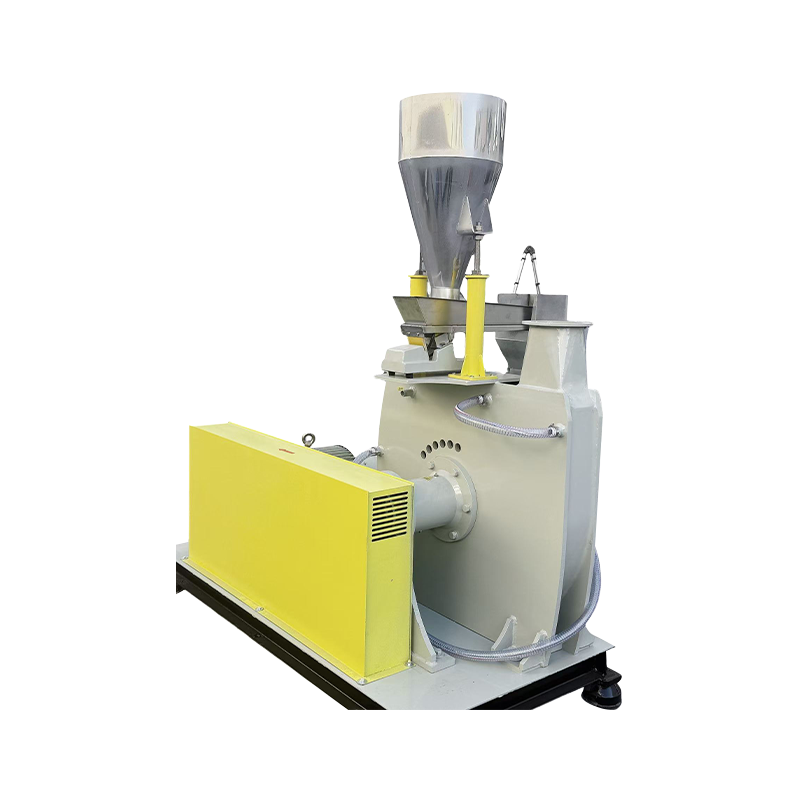
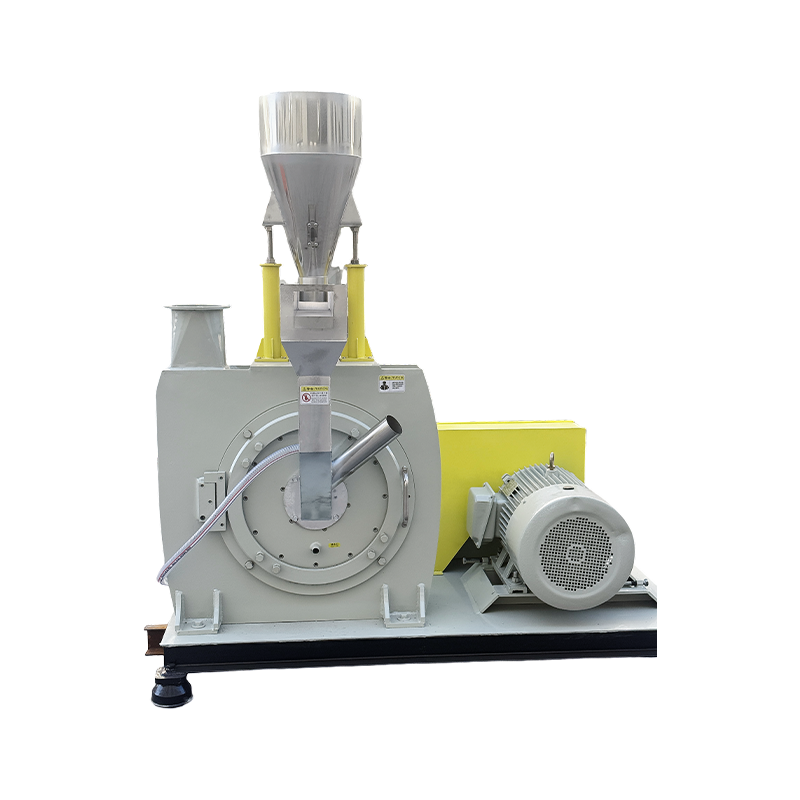
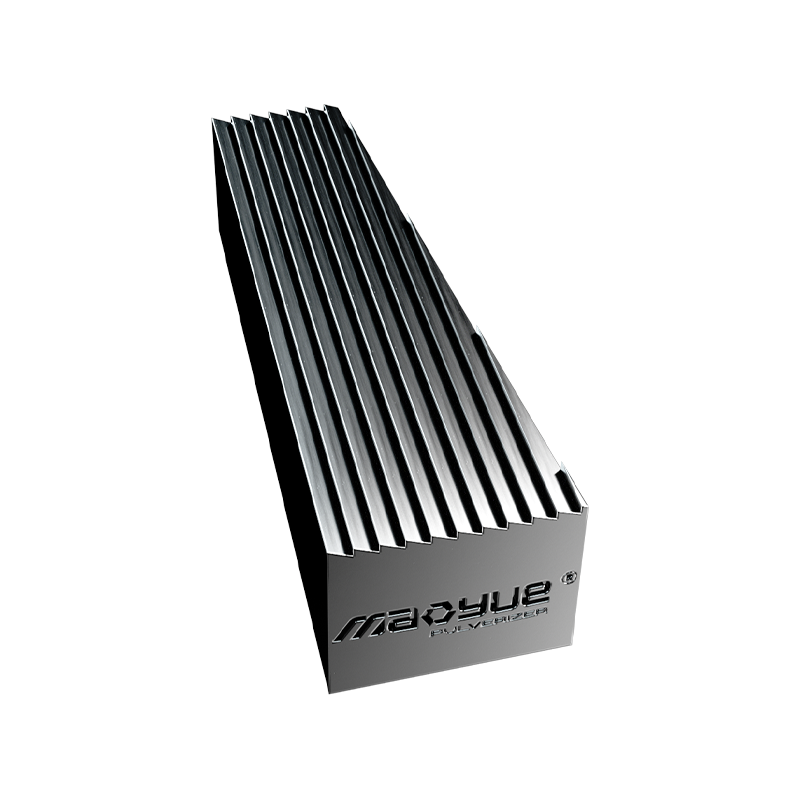
Mao Yue memproduksi cakram dan bilah penyemprotnya sendiri, dengan kendali atas pengembangan cetakan, pemesinan, pemrosesan tepi, dan inspeksi. Hal ini membantu menjaga keakuratan pemesinan dan geometri kerja komponen penghancuran inti.
Pemesinan Presisi dan Penyeimbangan Dinamis
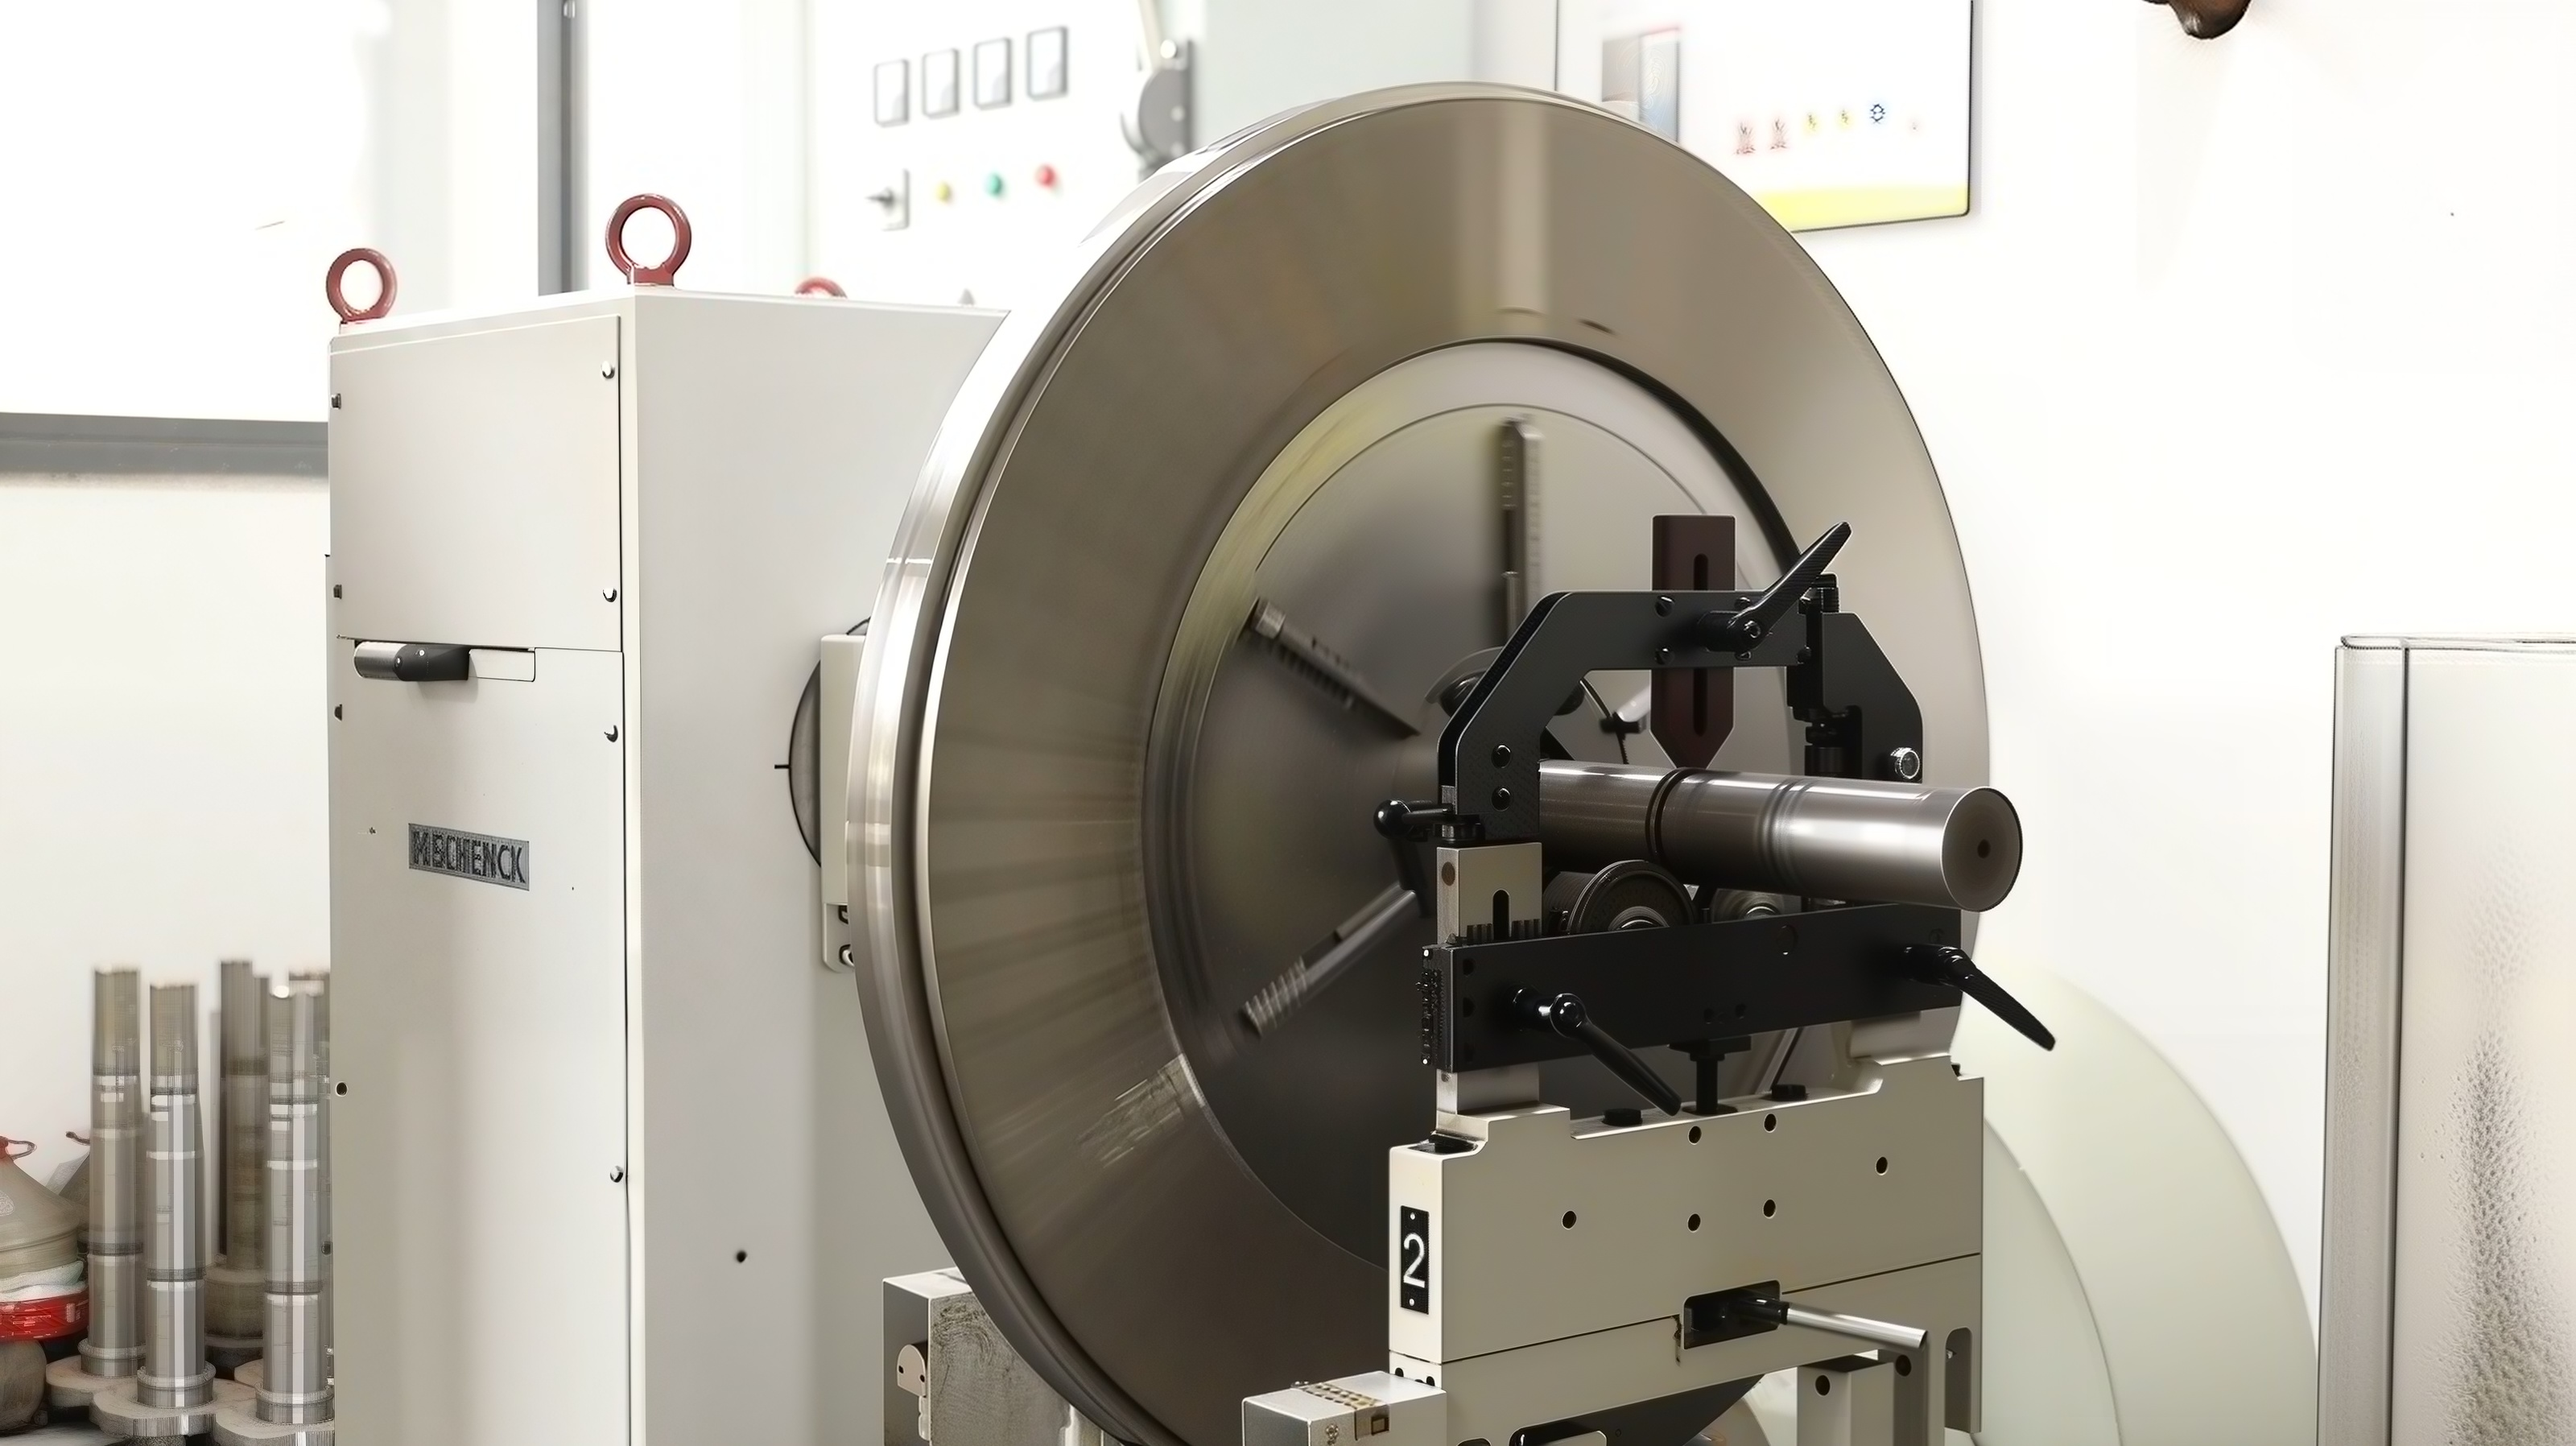
Cakram penyemprot perlu menjaga geometri dan keseimbangan yang stabil selama pengoperasian kecepatan tinggi. Mao Yue menggunakan pemesinan presisi dan penyeimbangan dinamis untuk mengurangi variasi pengoperasian dan membantu menjaga kondisi penghancuran tetap stabil.
Kontrol Seluruh Proses, Bukan Hanya Satu Parameter
Mao Yue tidak memilih peralatan hanya berdasarkan diameter cakram, tenaga motor, atau ukuran mata jaring target. Sebaliknya, proses penghancuran yang lengkap dievaluasi berdasarkan pengumpanan, celah cakram, kondisi komponen, suhu, penyaringan, dan pengujian material sebenarnya.
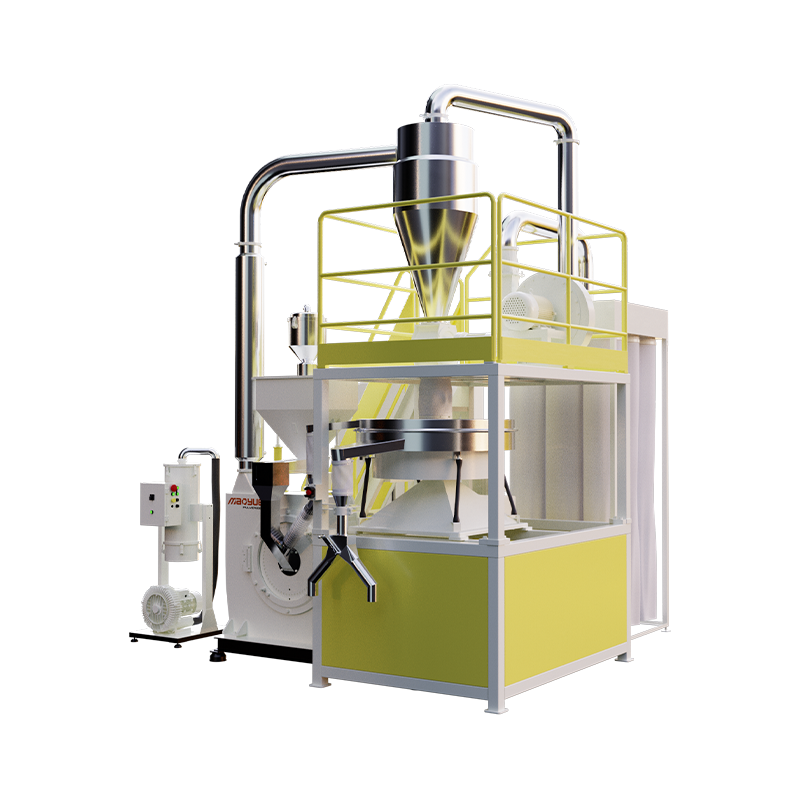
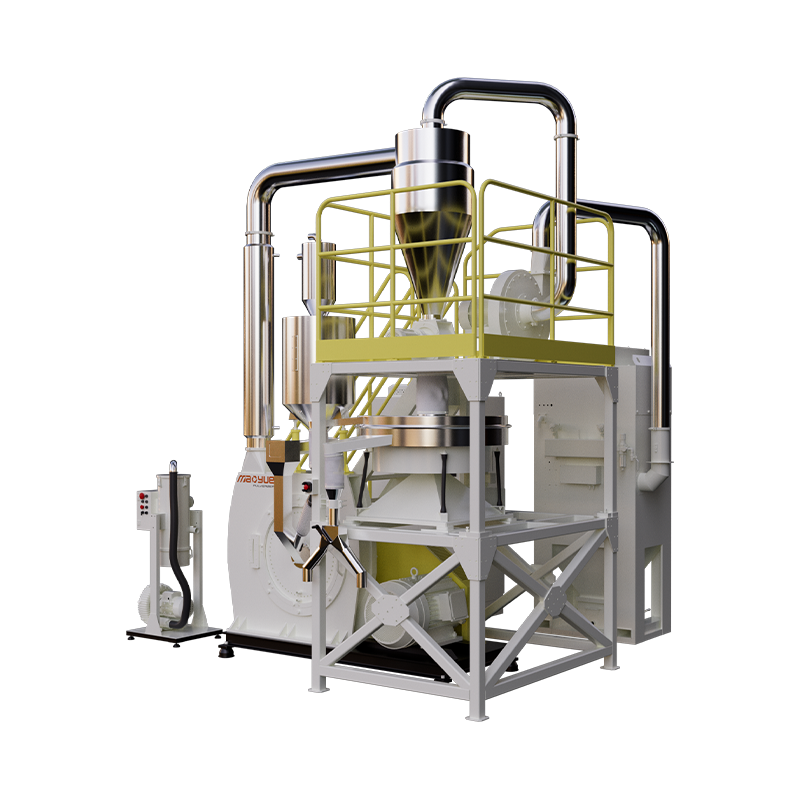
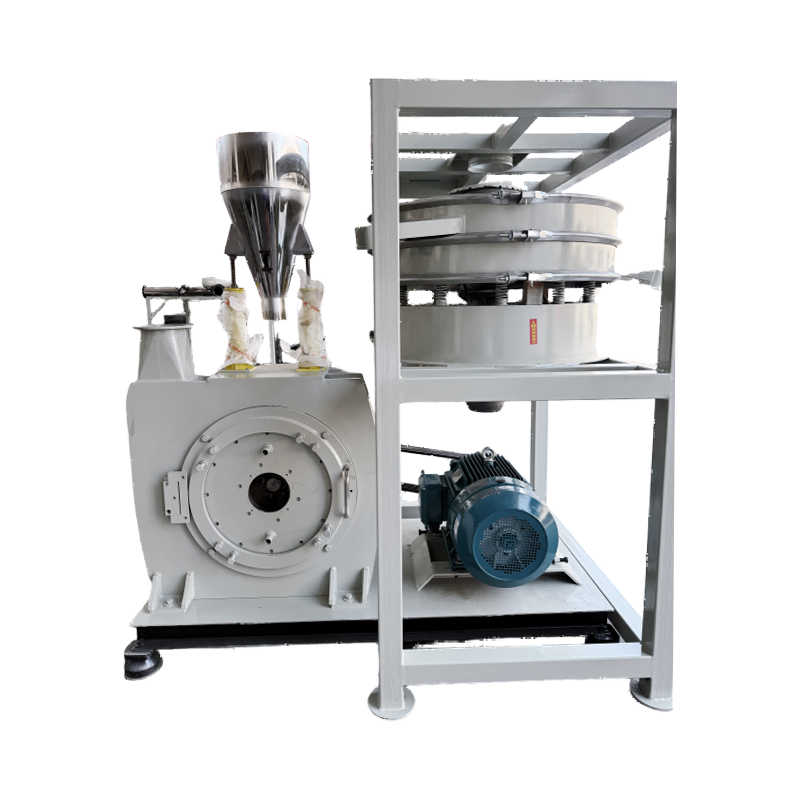
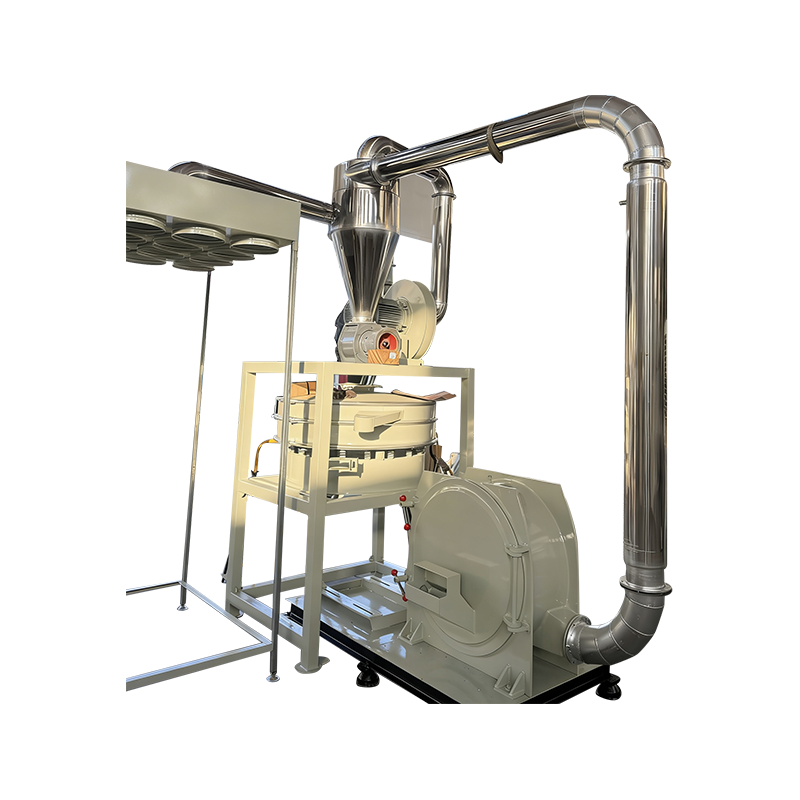
Mao Yue PE Pulverizer: Mengontrol Stabilitas Serbuk di Seluruh Sistem Lengkap
Mao Yue tidak berfokus pada satu parameter alat penghancur, namun pada proses penghancuran PE yang lengkap.
Tergantung pada kebutuhan proyek, sistem dapat mengintegrasikan:
Pengumpanan → Penghapusan Besi → Penghancuran → Pendinginan Udara/Air → Penyaringan → Pemisahan Siklon → Pengumpulan Debu → Pengumpulan Bubuk

Mengapa Menguji Bahan PE Sebenarnya Sebelum Memilih Pulverizer?
Bahan baku PE yang berbeda dapat berperilaku berbeda selama proses penghancuran. Akibatnya, konfigurasi peralatan yang sama dapat menghasilkan hasil yang berbeda dengan material yang berbeda.
Menguji material sebenarnya sebelum pemilihan peralatan akhir memberikan cara yang lebih langsung untuk mengevaluasi kinerja penghancuran dan kondisi pengoperasian.
Mao Yue dapat menguji dan mengevaluasi materi olahraga Anda berdasarkan informasi berikut:
-
Bahan PE dan ukuran partikel pakan
-
Targetkan jaring bubuk atau ukuran partikel
-
Keluaran yang diperlukan
-
Jam kerja per hari
-
Aplikasi rotomolding terakhir
-
Masalah terkait bedak saat ini
Pengujian berfokus pada:
-
Kehalusan bubuk dan distribusi ukuran partikel
-
Kapasitas produksi
-
Kenaikan suhu
-
Kinerja pemberian makan
-
Kinerja pengumpulan bubuk
Berdasarkan hasil pengujian, konfigurasi penyemprot, metode pendinginan, dan kondisi pengoperasian yang lebih sesuai dapat ditentukan.
Untuk PE daur ulang dan material dengan variasi karakteristik yang signifikan, pengujian material yang sebenarnya dapat sangat berguna.
Pertanyaan yang Sering Diajukan
Apakah Serbuk Rotomolding PE yang Lebih Halus Selalu Lebih Baik?
Tidak. Ukuran partikel bubuk yang sesuai bergantung pada bahan mentah, kondisi pemrosesan, cetakan, dan aplikasi akhir. Yang penting adalah mencapai distribusi ukuran partikel yang stabil dan memenuhi persyaratan aplikasi, bukan sekadar menghasilkan bubuk yang lebih halus.
Bisakah Keausan Pisau Mempengaruhi Ukuran Partikel Serbuk PE?
Ya. Keausan pada bilah dan cakram dapat mengubah geometri kerjanya, yang secara bertahap dapat mempengaruhi efisiensi penghancuran dan ukuran partikel akhir bubuk.
Bagaimana Saya Dapat Mengontrol Suhu Selama Penghancuran PE?
Kapasitas pendinginan harus disesuaikan dengan bahan mentah dan keluaran yang dibutuhkan. Tergantung pada kondisi produksi sebenarnya, pendingin udara, pendingin air, atau pendingin air udara dapat digunakan.
Bagaimana Saya Memilih Pulverizer PE yang Tepat?
Mulailah dengan bahan mentah sebenarnya, ukuran partikel target, keluaran yang dibutuhkan, jam kerja, dan aplikasi akhir. Menguji material sebenarnya sebelum pemilihan peralatan akhir dapat memberikan dasar yang lebih andal dalam memilih alat penyemprot yang tepat.
Bisakah Mao Yue Menguji Materi PE Saya?
Ya. Anda dapat memberikan sampel bahan PE, ukuran partikel bubuk target, keluaran yang dibutuhkan, jam kerja per hari, dan aplikasi akhir. Mao Yue dapat menguji material sebenarnya untuk mengevaluasi kinerja penghancuran dan mendiskusikan konfigurasi peralatan yang sesuai.
Apa Penyebab Partikel Lebih Kasar pada Bubuk Rotomolding PE?
Penyebab umumnya termasuk celah cakram yang berlebihan, keausan cakram atau bilah, perubahan kondisi pengumpanan, dan perubahan kondisi penyaringan. Penyebabnya harus diidentifikasi dengan mempertimbangkan waktu produksi, perubahan kualitas bubuk, dan kondisi pengoperasian peralatan.
Apakah Ukuran Partikel Bubuk Rotomolding PE Anda Stabil?
Jika bubuk rotomolding PE Anda menunjukkan variasi batch-to-batch, partikel kasar yang berlebihan, butiran halus yang berlebihan, pengumpanan yang tidak stabil, atau fluktuasi keluaran, masalahnya mungkin bukan pada bubuk itu sendiri.
Pertanyaan yang lebih penting adalah:
Dimanakah terjadinya variasi ukuran partikel pada proses penghancuran?
Kami dapat mengevaluasi:
-
Ukuran mata jaring sasaran
-
Karakteristik bahan baku
-
Keluaran yang diperlukan
-
Metode pendinginan
-
Konfigurasi penyemprot
-
Pengujian materi sebenarnya
Mao Yue dapat menguji bahan PE Anda yang sebenarnya, mengevaluasi proses penghancuran, dan mendiskusikan konfigurasi penyemprot PE yang sesuai berdasarkan hasil pengujian.
Mencari mesin semprot PE yang dapat menghasilkan bubuk rotomolding yang stabil? Uji materi Anda yang sebenarnya sebelum pemilihan peralatan akhir.