

 中文简体
Serbuk rotomolding PE mungkin masih mengandung terlalu banyak partikel kasar meskipun ukuran partikel rata-rata targetnya tercapai. Ukuran partikel rata-rata mencerminkan kondisi serbuk secara keseluruhan, sedangkan fraksi kasar menunjukkan proporsi partikel berukuran besar yang berada di luar kisaran ukuran partikel target.
Oleh karena itu, pertanyaan sebenarnya bukan sekadar apakah bubuk PE cukup halus, namun:
Dari mana datangnya partikel berukuran besar ini, dan bagaimana fraksi kasarnya dapat dikendalikan?
Apa Partikel Kasar dalam Bubuk Rotomolding PE?
Dalam bubuk rotomolding PE, partikel kasar umumnya mengacu pada partikel berukuran besar yang berada di luar kisaran ukuran partikel target.
Misalnya, jika aplikasi rotomolding PE tertentu memiliki kisaran target 20–40 mesh, partikel yang jauh lebih besar dari kisaran ini dapat dianggap sebagai bagian dari fraksi kasar.
Fraksi kasar tidak sama dengan ukuran partikel rata-rata. Sekumpulan bubuk mungkin memiliki ukuran partikel rata-rata yang memenuhi target namun masih mengandung proporsi partikel berukuran besar yang relatif tinggi.
Oleh karena itu, pengendalian produksi perlu mempertimbangkan kedua hal berikut:
Ukuran Partikel Target Fraksi Kasar Terkendali
Bagaimana Cara Menentukan Apakah Terdapat Terlalu Banyak Partikel Kasar dalam Bubuk PE?
Inspeksi visual dapat mengidentifikasi beberapa partikel kasar yang terlihat jelas, tetapi tidak dapat menentukan proporsi partikel kasar secara akurat.
Pendekatan yang lebih andal adalah dengan menggunakan metode pengambilan sampel, penyaringan, atau analisis ukuran partikel yang sama di berbagai batch produksi.
Dalam produksi sebenarnya, data berikut dapat dipantau:
-
Distribusi ukuran partikel
-
Fraksi kasar
-
Hasil
-
Suhu bubuk
-
Kesenjangan penggilingan
-
Waktu pengoperasian dan kondisi komponen penggilingan
Tujuan pengujian tidak hanya untuk menentukan pecahan kasar, tetapi yang lebih penting, untuk mengidentifikasi sumber masalahnya:
Apakah partikel berukuran besar ini dihasilkan selama proses penghancuran, atau apakah partikel tersebut tertinggal dalam bubuk akhir karena efisiensi penyaringan yang tidak memadai?
Perbedaan ini menentukan tahapan proses mana yang harus disesuaikan.
Apakah Partikel Berukuran Besar Dihasilkan Selama Penghancuran atau Tertinggal Melalui Penyaringan?
Ini adalah salah satu langkah penting dalam mendiagnosis partikel kasar yang berlebihan.
Tidak semua masalah partikel kasar berasal dari ruang penghancur.
Dalam beberapa kasus, alat penyemprot telah menghasilkan distribusi ukuran partikel yang memenuhi persyaratan target, namun sistem penyaringan gagal menghilangkan partikel berukuran besar secara efektif, sehingga memungkinkan partikel tersebut memasuki bubuk akhir.
Oleh karena itu, kedua situasi ini perlu dibedakan.
Jika Partikel Berukuran Besar Dihasilkan Selama Penghancuran:
Fokus pada pemeriksaan:
-
Kesenjangan penggilingan
-
Kondisi cakram dan bilah
-
Stabilitas pemberian makan
-
Penghancuran kondisi operasi
Dalam hal ini, proses penghancuran harus menjadi fokus utama penyesuaian.
Jika Partikel Berukuran Besar Tetap Ada Setelah Penghancuran:
Fokus pada pemeriksaan:
-
Ukuran bukaan layar
-
Efisiensi penyaringan
-
Kondisi layar
-
Kemungkinan penyumbatan
-
Aliran bubuk melalui sistem penyaringan
Dalam hal ini, jika masalah sebenarnya berasal dari sistem penyaringan, penyesuaian celah penggilingan berulang kali mungkin tidak menyelesaikan akar permasalahan.

Dari Mana Partikel Kasar dalam Bubuk Rotomolding PE Berasal?
Setelah sumber partikel kasar diidentifikasi, kondisi proses yang sesuai dapat diperiksa dan disesuaikan.
Bisakah Celah Gerinda Berlebihan Meningkatkan Partikel Kasar?

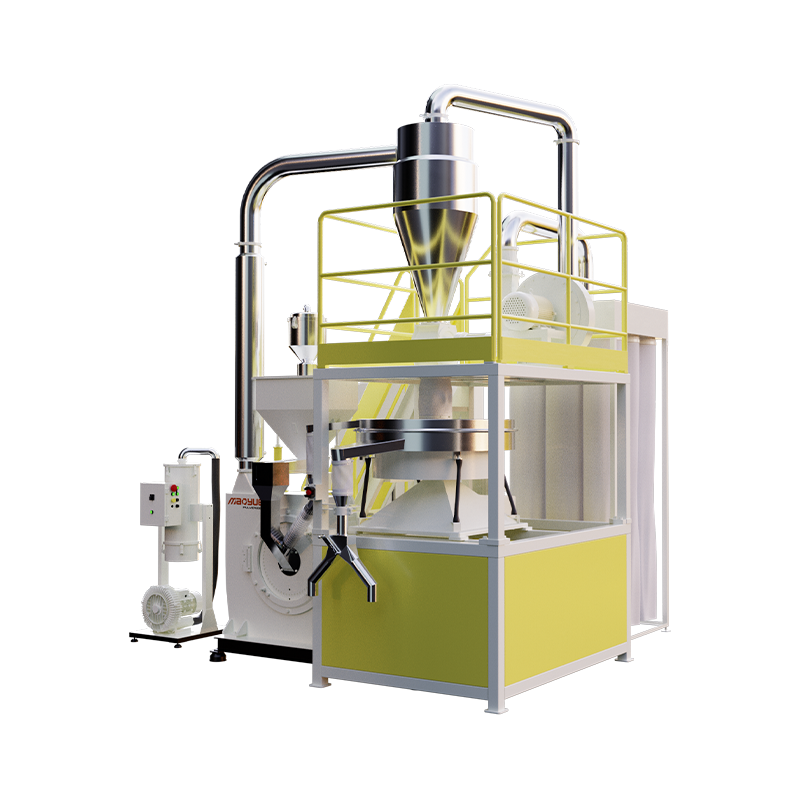
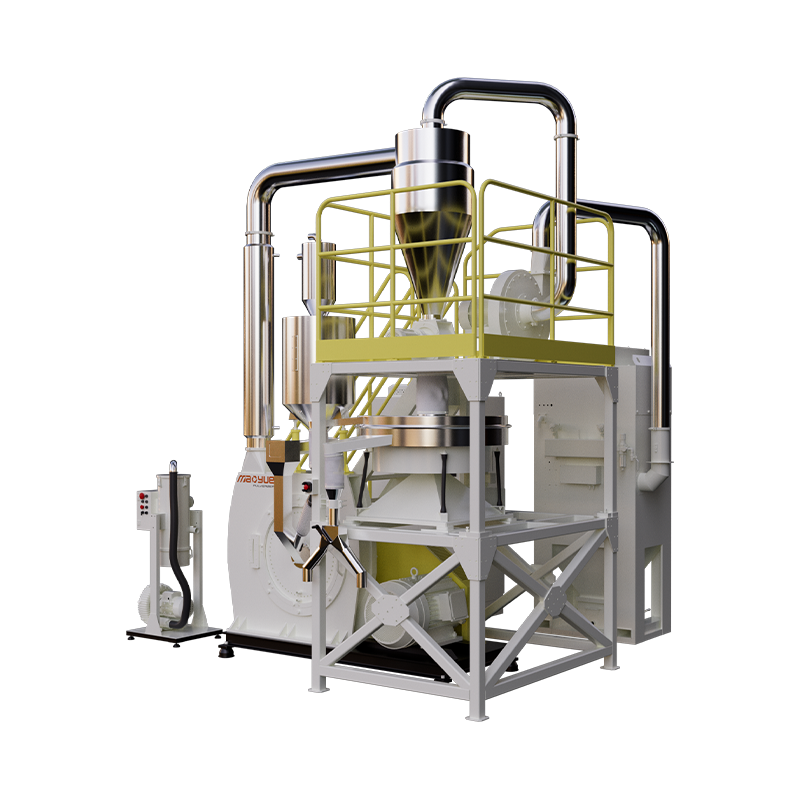
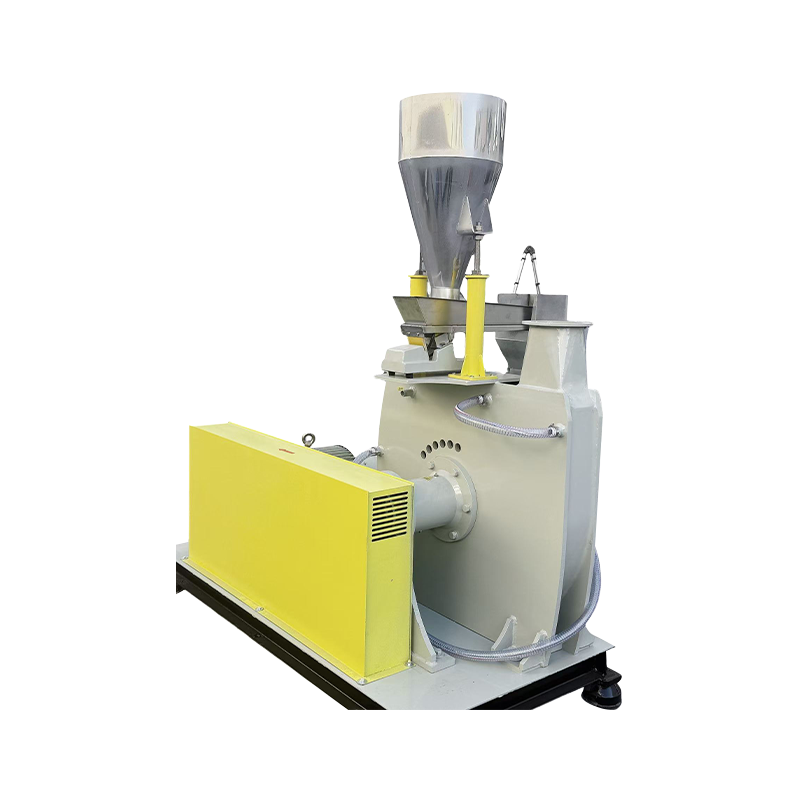
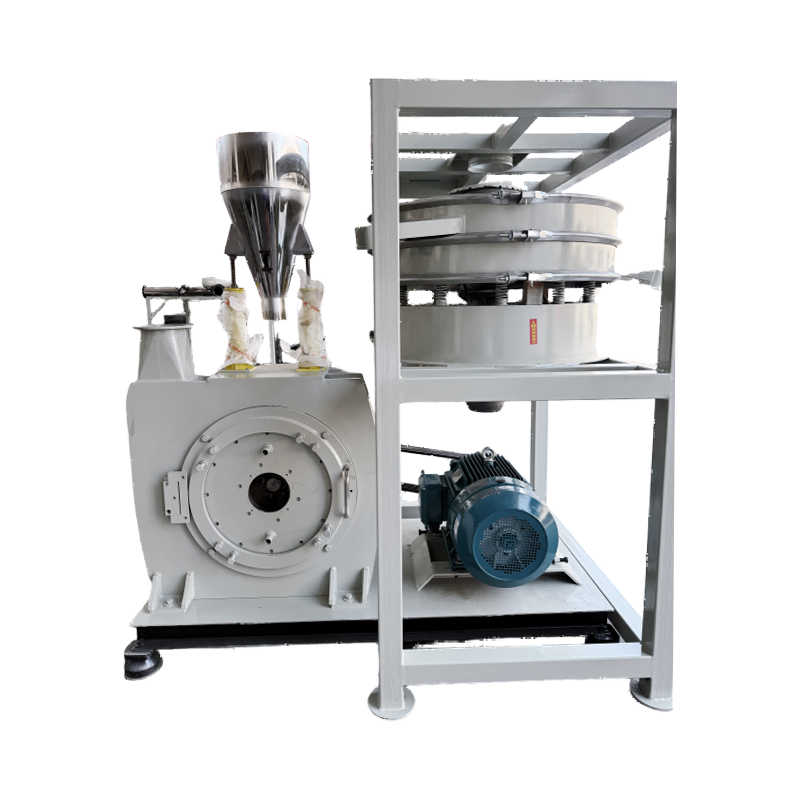
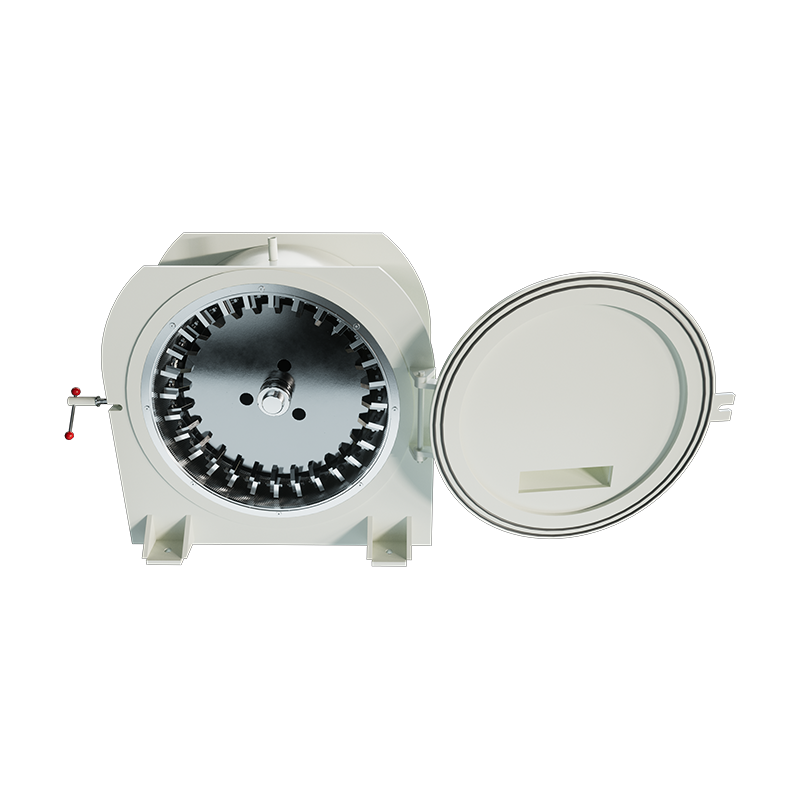
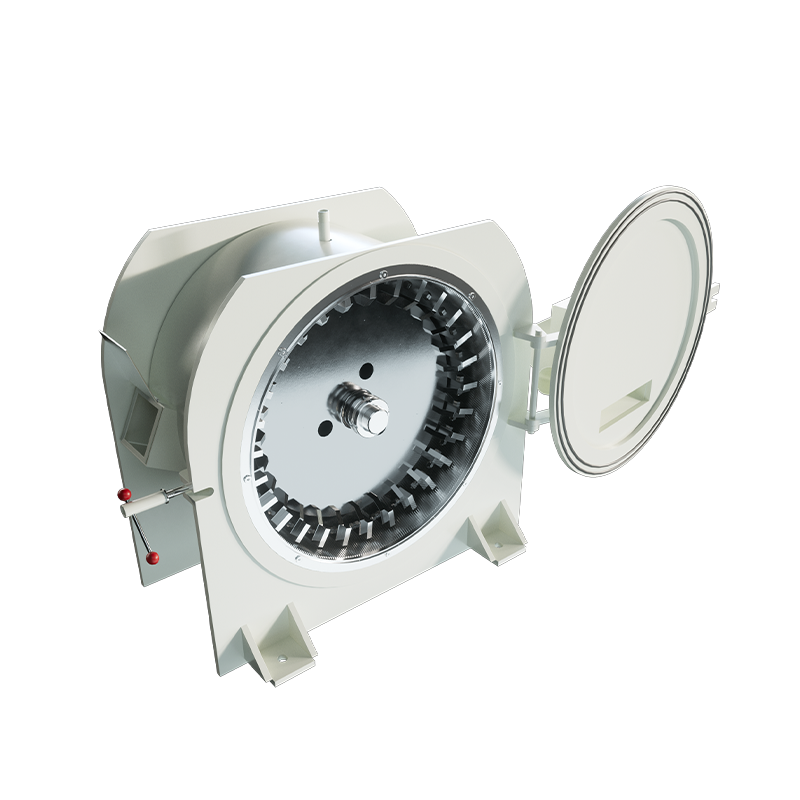
Pada alat penyemprot plastik tipe cakram, bahan PE melewati zona penggilingan antara cakram yang berputar dan cakram stasioner.
Jika celah penggilingan terlalu besar, beberapa material mungkin meninggalkan zona penggilingan tanpa menerima tindakan penggilingan yang memadai, yang dapat meningkatkan proporsi partikel berukuran besar pada bubuk akhir.
Namun, jarak penggilingan yang lebih kecil tidak selalu lebih baik.
Celah yang terlalu kecil dapat meningkatkan gesekan, kenaikan suhu, konsumsi energi, dan keausan cakram.
Tujuannya adalah untuk menciptakan celah penggilingan yang stabil dan sesuai dengan bahan PE, kondisi pengumpanan, ukuran partikel target, dan persyaratan hasil.
Fokusnya bukan pada pencapaian kesenjangan sekecil mungkin, namun pada pemeliharaan kondisi penghancuran yang sesuai dan stabil untuk produksi aktual.
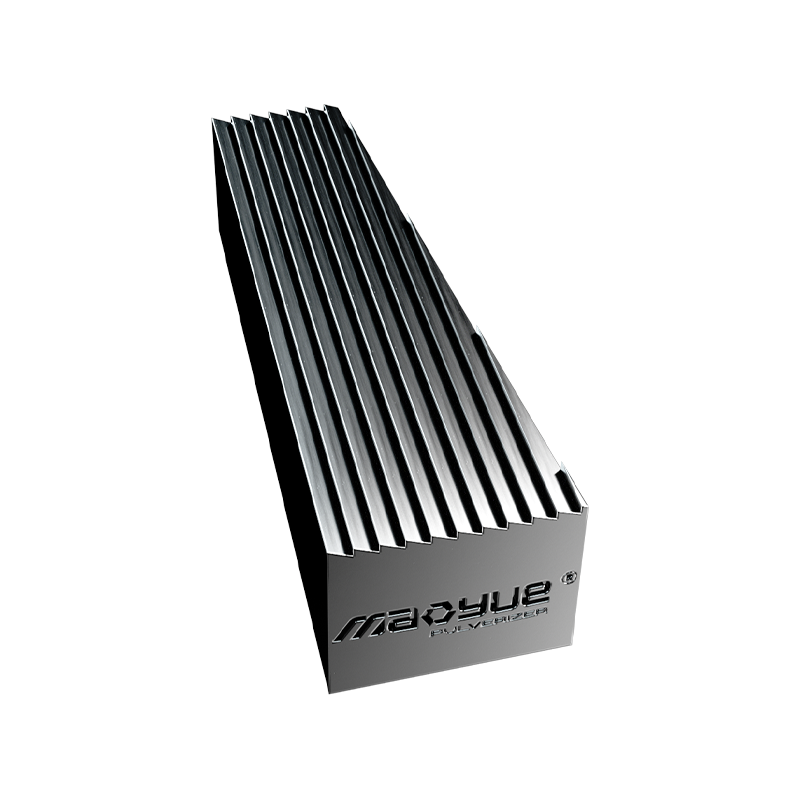
Dapatkah Keausan Cakram dan Bilah Meningkatkan Partikel Berukuran Besar?

Komponen gerinda tidak mempertahankan geometri kerja yang sama persis sepanjang masa pakainya.
Seiring dengan keausan tepi kerja secara bertahap, kondisi penggilingan sebenarnya dapat berubah. Bahkan jika mesin terus beroperasi secara normal, proporsi partikel kasar dalam bubuk akhir mungkin meningkat secara bertahap.
Oleh karena itu, keausan tidak boleh dinilai hanya dari apakah peralatan tersebut masih dapat beroperasi.
Akan lebih berguna untuk membandingkan:
-
Fraksi kasar
-
Distribusi ukuran partikel
-
Hasil
-
Konsumsi daya
-
Suhu bubuk
-
Kesenjangan penggilingan adjustments
Jika data ini menunjukkan perubahan terus menerus seiring bertambahnya waktu pengoperasian, kondisi cakram dan bilah gerinda harus diperiksa.
Pertanyaan kuncinya adalah apakah komponen penggilingan masih dapat mempertahankan kontrol ukuran partikel yang diperlukan.
Dapatkah Ukuran Partikel Pakan dan Stabilitas Pemberian Pakan Mempengaruhi Fraksi Kasar?

Bahan PE yang masuk ke dalam pulverizer mungkin memiliki bentuk dan ukuran partikel yang berbeda, seperti pelet, bahan daur ulang, sisa produksi, dan bahan PE yang telah diproses sebelumnya.
Variasi besar dalam ukuran partikel umpan dapat mengubah beban penggilingan.
Stabilitas pemberian makan juga sama pentingnya. Jika laju pengumpanan berfluktuasi terus menerus, beban material di dalam ruang penghancuran juga akan berubah, yang dapat mempengaruhi keluaran dan distribusi ukuran partikel.
Oleh karena itu, ukuran partikel pakan dan laju umpan perlu dikontrol secara bersamaan.
Pengumpanan yang stabil membantu alat penyemprot mempertahankan beban penggilingan dan distribusi ukuran partikel yang lebih konsisten.
Bisakah Suhu Berlebihan Mempengaruhi Fraksi Kasar?

PE relatif sensitif terhadap suhu selama penghancuran mekanis.
Jika suhu material menjadi terlalu tinggi, PE dapat melunak, membuat proses penghancuran menjadi kurang stabil dan berpotensi mempengaruhi pengendalian ukuran partikel.
Oleh karena itu, tujuan sistem pendingin bukan hanya untuk mencapai suhu serendah mungkin, namun untuk mempertahankan kondisi pemrosesan yang sesuai dan stabil.
Tergantung pada konfigurasi material dan peralatan, pendingin udara, pendingin air, atau kombinasi keduanya dapat digunakan.
Tujuannya adalah untuk menjaga kondisi penghancuran yang stabil dan kualitas bubuk yang konsisten.
Dapatkah Efisiensi Penyaringan yang Tidak Memadai Meninggalkan Partikel Kasar pada Bubuk Akhir?

Ya. Ini merupakan faktor penting untuk dipertimbangkan ketika mendiagnosis partikel kasar yang berlebihan.
Jika proses penghancuran telah menghasilkan distribusi ukuran partikel yang relatif sesuai, namun sistem penyaringan gagal menghilangkan partikel berukuran besar secara efektif, partikel kasar mungkin tertinggal dalam bubuk PE akhir.
Oleh karena itu, sistem penyaringan harus dievaluasi sebagai bagian dari keseluruhan proses penghancuran dan bukan diperlakukan sebagai tahap yang terpisah.
Bagaimana Cara Mengurangi Partikel Kasar dalam Bubuk Rotomolding PE?
Cara efektif untuk mengurangi partikel kasar adalah dengan tidak mengubah beberapa parameter peralatan secara bersamaan.
Pertama, identifikasi sumber partikel kasar, lalu sesuaikan kondisi proses yang relevan dan verifikasi hasilnya melalui data produksi aktual.
Pendekatan praktisnya adalah:
Ukur
Gunakan metode pengujian yang konsisten untuk mengukur fraksi kasar dan distribusi ukuran partikel.
Identifikasi Sumbernya
Tentukan apakah partikel berukuran besar dihasilkan selama penghancuran atau tetap ada setelah penyaringan.
Sesuaikan
Berdasarkan hasil pengujian, periksa kondisi penghancuran, pengumpanan, pendinginan, atau penyaringan yang relevan.
Verifikasi
Bandingkan fraksi kasar, distribusi ukuran partikel, throughput, dan kondisi bubuk sebelum dan sesudah penyesuaian.
Pendekatan berbasis data lebih dapat diandalkan dibandingkan menilai kualitas bubuk hanya dengan inspeksi visual.
Bagaimana Cara Memilih Pulverizer PE untuk Pengendalian Partikel Kasar?
Saat memilih alat penyemprot plastik PE, tenaga motor dan hasil teoritis saja tidak dapat menentukan apakah mesin dapat secara efektif mengendalikan partikel berukuran besar.
Evaluasi yang lebih praktis harus berfokus pada empat bidang.
Kontrol Penggilingan
Periksa apakah celah penggilingan dapat disesuaikan dengan bahan dan ukuran partikel target serta dipertahankan secara konsisten selama produksi.
Kondisi Komponen Gerinda
Evaluasi material, presisi pemesinan, perlakuan panas, dan kondisi keausan cakram dan bilah gerinda.
Stabilitas Proses
Pertimbangkan kontrol pengumpanan, kondisi pendinginan, dan pemantauan parameter pengoperasian.
Pemutaran dan Pengumpulan
Periksa apakah sistem penyaringan dapat secara efektif memisahkan partikel berukuran besar dan menjaga kestabilan pengumpulan bubuk.
Pertanyaan pentingnya adalah:
Dapatkah alat penghancur PE mempertahankan kisaran ukuran partikel target dan fraksi kasar yang terkontrol selama produksi berkelanjutan?
Bagaimana Mao Yue Mendiagnosis dan Mengatasi Partikel Kasar Berlebihan dalam Bubuk Rotomolding PE?
Ketika pelanggan mengalami partikel kasar yang berlebihan dalam bubuk PE, solusinya tidak boleh dimulai hanya dengan meningkatkan daya motor atau mengubah satu parameter peralatan.
Langkah 1 adalah menetapkan hubungan antara material, kondisi penghancuran, distribusi ukuran partikel, dan hasil penyaringan.
Langkah 1: Uji Bahan PE Sebenarnya
Ketika pengujian material diperlukan, Mao Yue dapat menggunakan bahan PE pelanggan yang sebenarnya untuk uji penghancuran.
Tes dapat dilakukan berdasarkan informasi berikut:
-
Jenis bahan PE
-
Ukuran partikel umpan saat ini
-
Ukuran partikel bubuk target
-
Hasil yang diperlukan
-
Jam operasional harian
-
Masalah partikel kasar saat ini
Hal ini membantu menentukan apakah masalahnya terkait dengan kondisi material, kondisi pengumpanan, atau proses penghancuran.
Langkah 2: Tetapkan Kondisi Penghancuran yang Sesuai
Kondisi penghancuran harus disesuaikan dengan bahan PE sebenarnya, bukan hanya berdasarkan daya motor terukur peralatan.
Evaluasi dapat mencakup:
-
Kesenjangan penggilingan
-
Kondisi makan
-
Kondisi pendinginan
-
Beban penggilingan
-
Ukuran partikel sasaran
Tujuannya adalah untuk menciptakan kondisi penghancuran yang stabil yang mencapai ukuran partikel target sekaligus menghindari gesekan yang tidak perlu, kenaikan suhu, dan keausan komponen.
Langkah 3: Periksa Hasil Pemutaran
Jika bahan yang dihaluskan sudah memiliki distribusi ukuran partikel yang relatif sesuai tetapi bubuk akhir masih mengandung terlalu banyak partikel berukuran besar, maka proses penyaringan harus diperiksa lebih lanjut.
Hal ini membantu menghindari penyetelan penyemprot berulang kali ketika masalah sebenarnya berasal dari sistem penyaringan.
Langkah 4: Verifikasi Hasil dengan Data Produksi
Setelah penyesuaian proses selesai, hasilnya harus diverifikasi menggunakan data produksi aktual.
Data berikut dapat dibandingkan:
-
Fraksi kasar
-
Distribusi ukuran partikel
-
Hasil
-
Suhu bubuk
-
Stabilitas operasi
Ini menciptakan putaran proses yang lengkap:
Bahan Aktual → Kondisi Penghancuran → Penyaringan → Data Ukuran Partikel → Penyesuaian Proses
Daripada memilih alat penyemprot hanya berdasarkan lembar spesifikasi peralatan, akan lebih efektif jika mengevaluasi peralatan dan proses secara keseluruhan sesuai dengan kebutuhan bubuk yang sebenarnya.
Kesimpulan: Pengendalian Partikel Kasar Merupakan Masalah Pengendalian Proses
Partikel kasar yang berlebihan pada bubuk rotomolding PE bukan hanya karena bubuk tersebut “tidak cukup halus.”
Pengendalian partikel kasar yang efektif memerlukan pertimbangan proses penghancuran dan penyaringan dengan tetap menjaga keseimbangan antara ukuran partikel target, fraksi kasar yang terkontrol, dan stabilitas produksi.
Proses produksi bubuk rotomolding PE yang stabil pada akhirnya harus mencapai:
Ukuran Partikel Target Fraksi Kasar Terkendali Stable Production Consistent Powder Quality
Apakah Bubuk Rotomolding PE Anda Mengandung Terlalu Banyak Partikel Kasar?
Jika bubuk rotomolding PE Anda mengandung terlalu banyak partikel berukuran besar, Anda dapat memberikan informasi produksi aktual kepada Maoyue.
Kami merekomendasikan untuk menyediakan:
-
Jenis bahan PE
-
Ukuran partikel umpan saat ini
-
Ukuran partikel bubuk target
-
Hasil yang diperlukan
-
Model penyemprot yang ada, jika tersedia
-
Data uji partikel kasar atau ukuran partikel, jika tersedia
Jika Anda sudah memiliki data uji ukuran partikel, Anda dapat mengirimkannya bersama dengan informasi di atas.
Jika Anda tidak memiliki data pengujian yang lengkap, Anda cukup menyediakan bahan PE, ukuran partikel bubuk target, dan hasil yang diperlukan.
Mao Yue dapat mengevaluasi proses penghancuran berdasarkan bahan aktual dan kebutuhan produksi Anda serta mengatur pengujian bahan bila diperlukan.
Kirimkan material PE Anda, ukuran partikel bubuk target, dan hasil yang dibutuhkan kepada kami untuk mendiskusikan solusi penghancuran dan pengujian material Anda.