

 中文简体
Selama penghancuran masterbatch warna, mesin dapat mempertahankan output normal saat startup, namun produksi mungkin menurun secara bertahap setelah periode pengoperasian terus-menerus. Dalam kasus lain, kondisi pengoperasian mungkin tampak tidak berubah, namun jumlah bubuk yang dikumpulkan bervariasi antar periode produksi.
Output yang tidak stabil membuat perencanaan produksi, penilaian kapasitas aktual, dan manajemen produksi berkelanjutan menjadi lebih sulit. Namun, penurunan jumlah bubuk akhir yang terkumpul tidak berarti bahwa motor penyemprot tidak memiliki daya yang cukup atau cakram gerinda sudah aus.
Penyebab potensialnya antara lain feeding yang tidak stabil, adhesi material, perubahan kondisi cakram gerinda, fluktuasi suhu, dan penyumbatan pada sistem pembuangan atau pengumpulan bubuk. Pemecahan masalah harus dimulai dengan mengidentifikasi tahap mana yang bertanggung jawab atas perubahan tersebut sebelum memutuskan apakah akan menyesuaikan parameter pengoperasian atau mengganti komponen.
Apa Tanda Umum Keluaran Pulverizer Masterbatch Warna Tidak Stabil?
Waktu dan karakteristik perubahan keluaran dapat membantu mempersempit kemungkinan penyebabnya.
Gejala-gejala ini merupakan petunjuk pemecahan masalah, bukan diagnosis pasti. Catatan pengoperasian dan kondisi material aktual juga harus diperiksa untuk mengidentifikasi penyebab utamanya.
Penyebab Umum Fluktuasi Output pada Pulverizer Masterbatch Warna
Pemberian Pakan Tidak Stabil atau Ketidaksesuaian Antara Kecepatan Pakan dan Kapasitas Pengolahan

Pengumpanan yang tidak mencukupi membatasi hasil sebenarnya dari mesin, sementara perubahan laju pengumpanan yang sering dapat menyebabkan fluktuasi dalam beban dan keluaran penggilingan.
Apa yang harus diperiksa:
-
Apakah pemberian materi dilakukan secara terus-menerus atau dipengaruhi oleh jembatan, penyumbatan, atau interupsi yang terputus-putus.
-
Apakah perubahan laju pemberian pakan bersamaan dengan perubahan output.
-
Apakah kondisi pengumpanan saat ini sesuai dengan bentuk material dan kapasitas pemrosesan mesin.
Tindakan yang disarankan:
Pertama, periksa kondisi pengoperasian sistem pemberian makan. Kemudian sesuaikan laju pengumpanan sesuai dengan kinerja pemrosesan sebenarnya. Jika output terus menurun setelah pemberian pakan menjadi stabil, periksalah proses penghancuran dan sistem hilirnya daripada sekadar meningkatkan laju pemberian pakan.
Adhesi Bahan atau Aglomerasi Serbuk
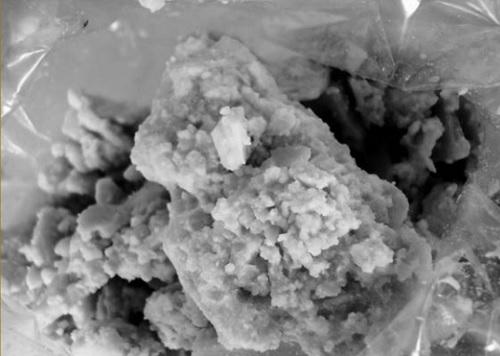
Pembawa polimer, formulasi, dan aditif yang berbeda dapat mempengaruhi karakteristik pelunakan, adhesi, dan aliran bahan masterbatch warna. Jika material menempel pada permukaan cakram gerinda atau dinding bagian dalam ruang gerinda, material tersebut dapat terakumulasi secara bertahap dan mengganggu pemrosesan dan pembuangan yang berkelanjutan.
Apa yang harus diperiksa:
-
Apakah penumpukan material yang terlihat telah terbentuk pada cakram gerinda atau di dalam ruang gerinda.
-
Apakah bubuk yang dibuang mengandung aglomerat.
-
Apakah kinerja pemrosesan berubah setelah batch bahan atau formulasi diubah.
Tindakan yang disarankan:
Evaluasi kondisi suhu, pengumpanan, dan pendinginan sehubungan dengan lokasi penumpukan material dan kondisi material yang diamati. Untuk formulasi yang berulang kali menyebabkan adhesi, lakukan pengujian bahan untuk mengidentifikasi kondisi pemrosesan yang sesuai daripada menganggap laju pengumpanan yang lebih rendah sebagai solusi universal.
Celah Cakram Gerinda Salah atau Keausan Komponen Kritis

Celah cakram gerinda dan kondisi permukaan kerja mempengaruhi proses penggilingan dan kehalusan serbuk yang dihasilkan. Pengaturan celah yang tidak sesuai, keausan cakram, atau kerusakan permukaan dapat mengubah kinerja pemrosesan mesin.
Namun, penurunan output saja tidak membuktikan bahwa cakram gerinda sudah aus atau perlu diganti.
Cara mendiagnosis masalah:
-
Pastikan celah cakram gerinda memenuhi persyaratan pengoperasian dan pemeliharaan model mesin tertentu.
-
Periksa permukaan cakram gerinda terhadap keausan atau kerusakan yang tidak normal.
-
Bandingkan kehalusan bubuk dan distribusi ukuran partikel sebelum dan sesudah perubahan keluaran.
-
Jika terjadi getaran atau kebisingan yang tidak normal pada saat yang bersamaan, lakukan pemeriksaan lebih lanjut sesuai prosedur perawatan mesin.
Tindakan yang disarankan:
Setelah mematikan mesin dan mengikuti prosedur keselamatan dan pemeliharaan yang diwajibkan, periksa cakram gerinda dan komponen terkait serta verifikasi pengaturan celahnya. Bandingkan hasil tes sebelum dan sesudah penyesuaian apa pun. Sesuaikan atau ganti komponen hanya jika temuan pemeriksaan menunjukkan bahwa kondisi atau pengaturan celahnya mungkin mempengaruhi kinerja produksi.
Pendinginan Tidak Memadai atau Kontrol Suhu Tidak Stabil

Panas yang dihasilkan selama penghancuran dipengaruhi oleh sifat material, kondisi pemrosesan, dan beban mesin. Untuk material yang mudah melunak, perubahan suhu selanjutnya dapat mempengaruhi kinerja adhesi dan pelepasan.
Peningkatan suhu tidak selalu menunjukkan kegagalan sistem pendingin. Hal ini mungkin juga terkait dengan perubahan beban umpan atau sifat material.
Apa yang harus diperiksa:
-
Apakah suhu bahan atau ruang penggilingan berbeda secara signifikan sebelum dan sesudah perubahan keluaran.
-
Apakah sistem pendingin udara dan pendingin air beroperasi dengan benar.
-
Apakah jalur pendinginan terhalang atau performa pendinginan sebenarnya telah berubah.
Tindakan yang disarankan:
Bandingkan catatan suhu dengan keluaran, adhesi material, dan kondisi pengumpanan. Jika peningkatan suhu terjadi bersamaan dengan perubahan kinerja pemrosesan, selidiki kapasitas pendinginan dan kondisi pengoperasian terkait untuk memverifikasi penyebabnya.
Pembuangan atau Pengumpulan Serbuk yang Dibatasi

Hasil akhir yang dikumpulkan tidak hanya bergantung pada proses penghancuran tetapi juga pada pengangkutan bubuk, pemisahan, dan efisiensi pengumpulan. Penumpukan material dalam saluran pipa, penyumbatan pada pemisah siklon atau hopper pengumpul, dan ketidaknormalan sistem pengumpulan debu dapat mengurangi jumlah bubuk yang terkumpul.
Apa yang harus diperiksa:
-
Apakah bedak dibuang terus menerus.
-
Apakah material telah terakumulasi dalam saluran pipa pengangkut, pemisah siklon, atau hopper pengumpul.
-
Apakah peralatan aliran udara, penyegelan, dan pengumpulan debu beroperasi dengan benar.
Tindakan yang disarankan:
Periksa seluruh jalur mulai dari pembuangan hingga pengumpulan akhir untuk mengidentifikasi retensi atau kehilangan material. Jika mesin utama tidak menunjukkan perubahan nyata dalam kondisi pengoperasian sementara output yang dikumpulkan terus menurun, prioritaskan pemeriksaan sistem hilir untuk menghindari kesalahan diagnosis masalah pengumpulan karena kapasitas pemrosesan mesin utama tidak mencukupi.
Ketidaksesuaian Antara Sifat Material, Konfigurasi Peralatan, dan Persyaratan Produksi
Kapasitas terukur suatu mesin tidak berarti bahwa output yang sama dapat dicapai dengan setiap material dan dalam semua kondisi pemrosesan. Sifat material, kehalusan target, keluaran yang dibutuhkan, dan persyaratan pengoperasian berkelanjutan semuanya dapat memengaruhi kesesuaian peralatan.
Pengujian berdurasi pendek dapat memberikan pemahaman awal tentang kinerja pemrosesan material, namun pengujian tersebut mungkin tidak sepenuhnya mewakili kondisi selama pengoperasian yang diperpanjang.
Apa yang harus diperiksa:
-
Apakah material saat ini cocok dengan material yang digunakan selama tes pemilihan peralatan asli.
-
Apakah karakteristik bubuk sebenarnya memenuhi persyaratan kehalusan target.
-
Apakah mesin utama dan sistem bantu yang ada sesuai dengan output yang dibutuhkan dan durasi pengoperasian.
Tindakan yang disarankan:
Menilai kembali konfigurasi peralatan terhadap kebutuhan material dan produksi sebenarnya. Jika kesesuaian peralatan belum diverifikasi secara memadai, tentukan kehalusan, keluaran, dan kondisi pengoperasian yang diperlukan sebelum memutuskan apakah perubahan konfigurasi diperlukan.
Bagaimana Mengukur Output Pulverizer Secara Akurat
Setelah pemecahan masalah awal, metode pengukuran yang konsisten diperlukan untuk memastikan apakah keluaran yang dikumpulkan benar-benar menurun dan untuk membantu mengidentifikasi tahap mana yang bertanggung jawab.
Langkah 1: Ukur Tingkat Pengumpulan Bubuk Aktual
Pilih periode pengukuran yang jelas dan catat waktu pengoperasian aktual mesin serta berat bersih bubuk yang dikumpulkan.
Misalnya, jika mesin mengumpulkan 120 kg bubuk bersih selama 30 menit waktu pengoperasian aktual:
Kecepatan pengumpulan bubuk rata-rata = 120 kg 0,5 jam = 240 kg/jam
Ini mewakili tingkat pengumpulan bubuk rata-rata selama periode tersebut. Jumlah ini tidak selalu sama dengan keluaran material sebenarnya dari alat penyemprot karena beberapa material mungkin tertinggal sementara di dalam mesin atau sistem pengangkutan, sementara material lainnya mungkin hilang sebelum mencapai titik pengumpulan.
Langkah 2: Bandingkan Data untuk Membedakan Masalah Mesin Utama dari Masalah Pengumpulan
Bandingkan data yang dicatat selama operasi stabil dengan data yang dikumpulkan setelah penurunan output. Tinjau catatan pemberian makan, suhu, kondisi bubuk, dan pengeluaran secara bersamaan.
Jika kondisinya memungkinkan, neraca material yang disederhanakan dapat digunakan untuk verifikasi:
Masukan material selama periode tersebut = Serbuk yang dikumpulkan selama periode tersebut Kerugian material yang diperhitungkan Peningkatan persediaan material dalam sistem
Peningkatan persediaan material dihitung sebagai jumlah sisa material dalam sistem pada akhir periode pengukuran dikurangi jumlah sisa pada awal. Jika jumlah material yang tertahan dalam sistem berkurang, nilai ini bisa menjadi negatif.
Periode pengukuran dan batasan sistem harus konsisten di semua persyaratan, dan kesalahan pengukuran juga harus dipertimbangkan.
Jika throughput aktual selama tahap penghancuran tidak dapat diukur secara langsung, hasilnya harus dilaporkan sebagai laju pengumpulan bubuk rata-rata, bukan diperlakukan sebagai kapasitas pemrosesan aktual mesin.
Langkah 3: Verifikasi Penyebabnya Melalui Pengujian Komparatif Terkendali
Berdasarkan dugaan faktor yang diidentifikasi dalam dua langkah, sesuaikan satu variabel relevan pada satu waktu dan ulangi pengujian dalam kondisi pengoperasian yang sebanding. Jagalah batch material, kehalusan target, dan metode pengukuran sedapat mungkin konsisten, dan dokumentasikan kondisi apa pun yang tidak dapat dipertahankan konstan.
Evaluasilah indikator-indikator berikut bersama-sama:
-
Output atau tingkat pengumpulan bubuk rata-rata.
-
Kehalusan bubuk dan distribusi ukuran partikel.
-
Perubahan suhu dan adhesi material.
-
Kondisi pembuangan dan pengumpulan bubuk.
Penyesuaian harus dianggap efektif hanya jika perbaikan tersebut dapat diulang dan tidak menimbulkan masalah produksi lain yang tidak dapat diterima.
Bagaimana Mao Yue Membantu Pelanggan Mengevaluasi Masalah Keluaran Pulverizer?
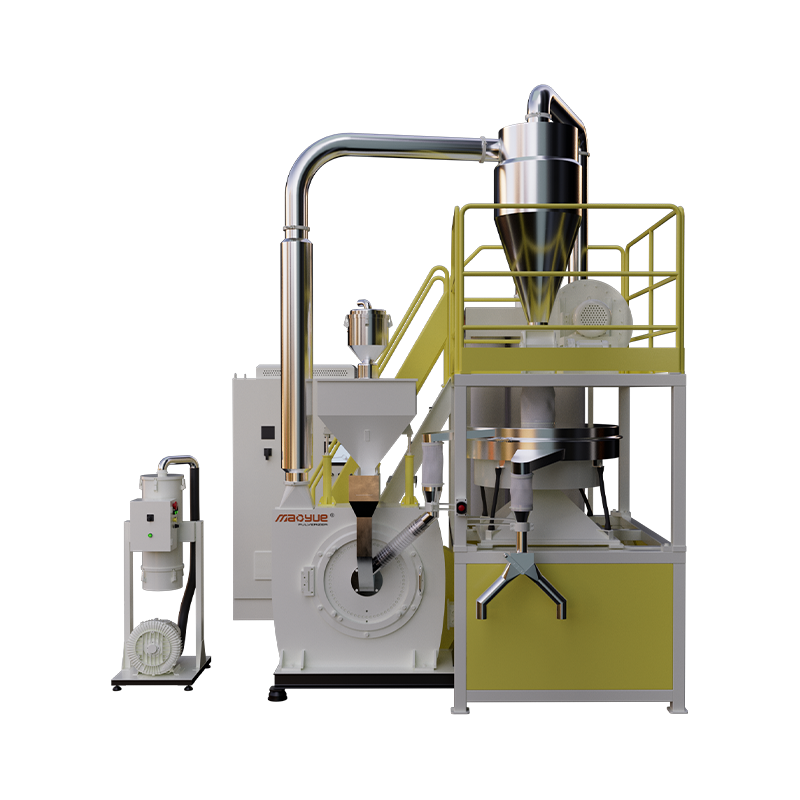
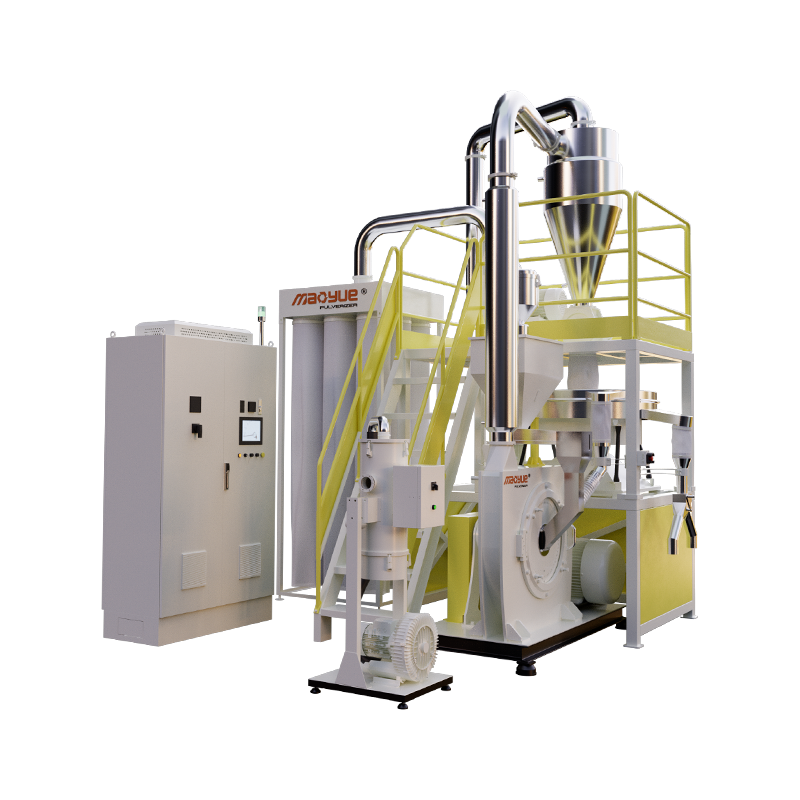
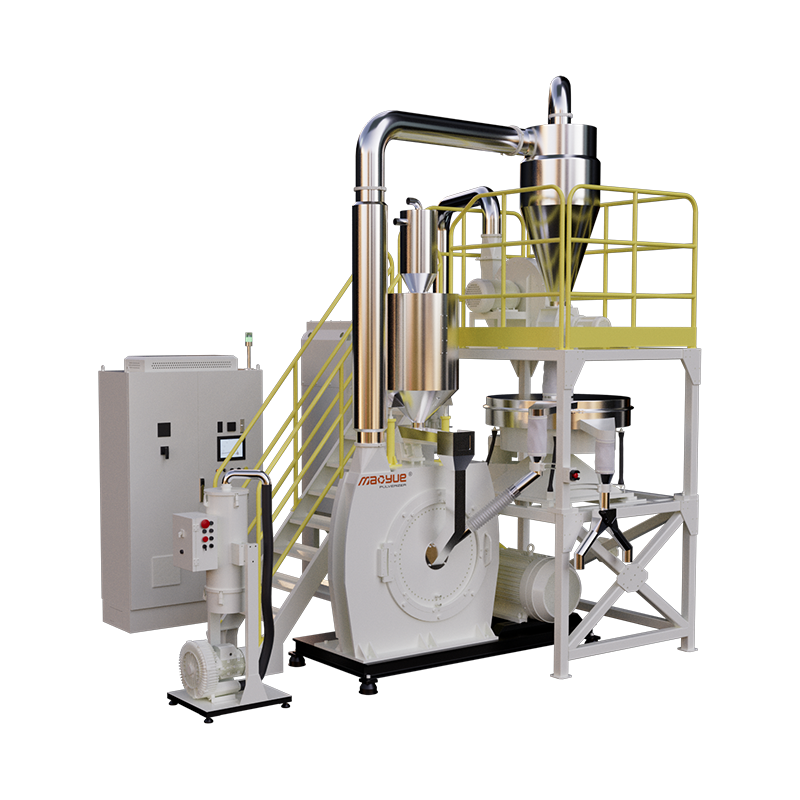
Untuk proyek pemrosesan masterbatch warna yang mengkhawatirkan fluktuasi keluaran, Mao Yue berfokus pada lebih dari sekadar merekomendasikan alat penyemprot. Melalui pengujian material aktual, pencocokan konfigurasi peralatan, pembuatan komponen penting internal, dan evaluasi jalur pemrosesan lengkap, Mao Yue membantu pelanggan menilai apakah peralatan tersebut sesuai untuk kebutuhan produksi sebenarnya.

Verifikasi Kesesuaian Peralatan Melalui Pengujian Material dan Evaluasi Operasi Berkelanjutan
Mao Yue mengevaluasi peralatan berdasarkan bahan aktual pelanggan dan persyaratan produksi, bukan hanya mengandalkan nama bahan atau kapasitas mesin yang dinilai.
Dengan menguji sampel bahan yang dipasok oleh pelanggan dan mempertimbangkan kehalusan target, keluaran yang diharapkan, dan persyaratan aplikasi, Mao Yue dapat mengevaluasi kualitas bubuk, distribusi ukuran partikel, kemampuan mengalir bahan, dan perubahan suhu dalam kondisi pengujian.
Untuk aplikasi yang memerlukan pengoperasian berkelanjutan, durasi pengujian dan kriteria evaluasi juga dapat disepakati sebelumnya.
Hasil pengujian ini memberikan pelanggan dasar yang lebih andal untuk menilai kesesuaian peralatan sebelum membeli.
Cocokkan Pulverizer dan Sistem Tambahan dengan Hasil Pengujian

Hasil pengujian dapat membantu mengidentifikasi bagian mana dari lini produksi yang memerlukan evaluasi lebih dekat. Tergantung pada target output dan spesifikasi bubuk pelanggan, penilaian konfigurasi peralatan dapat mencakup alat penghancur utama, sistem pengumpanan, sistem pendingin, peralatan penyaringan, serta unit pengangkut dan pengumpulan bubuk.
Misalnya, jika bubuk sudah memenuhi kehalusan yang disyaratkan namun hasil akhir yang dikumpulkan masih rendah, tahap pembuangan dan pengumpulan harus diselidiki daripada berfokus secara eksklusif pada alat penyemprot utama.
Jika peningkatan suhu terjadi bersamaan dengan adhesi material, sifat material, kondisi pengumpanan, dan konfigurasi pendinginan harus dievaluasi bersama.
Mao Yue berfokus pada pencocokan lini pemrosesan lengkap dengan kebutuhan material dan produksi pelanggan, bukan sekadar memilih mesin dengan kapasitas terukur lebih tinggi.
Manufaktur Cakram dan Pisau Gerinda In-House untuk Mengontrol Produksi Komponen Kritis

Mao Yue memproduksi cakram dan bilah gerindanya sendiri, sehingga memungkinkan kontrol yang lebih besar terhadap proses manufaktur dan inspeksi utama untuk komponen-komponen penting ini.
Desain cakram gerinda, keakuratan pemesinan, kondisi permukaan, dan keausan semuanya dapat memengaruhi kinerja penghancuran selama pengoperasian. Dengan mengelola pembuatan komponen penting dan memeriksa kondisi komponen, Mao Yue dapat memberikan dukungan teknis yang lebih tepat sasaran ketika pelanggan menilai keausan cakram gerinda, persyaratan perawatan, atau waktu penggantian.
Bagi pelanggan, hal ini memberikan dasar yang lebih jelas untuk memahami kondisi komponen keausan kritis dan merencanakan pemeliharaan dan penggantian selama pengoperasian alat berat.
Informasi Apa yang Harus Anda Persiapkan Sebelum Menghubungi Produsen Peralatan?
Jika mesin penghancur masterbatch warna Anda mengalami penurunan produksi, tingkat pengumpulan bubuk yang berfluktuasi, atau pengoperasian berkelanjutan yang tidak stabil, siapkan informasi berikut untuk mendukung penilaian yang lebih tepat sasaran:
-
Informasi penting: Pembawa polimer, rincian formulasi yang relevan, dan kumpulan bahan.
-
Kondisi makan: Bentuk bahan, ukuran partikel atau pelet, metode pemberian pakan, dan perkiraan laju pemberian pakan.
-
Persyaratan bedak: Kehalusan target dan distribusi ukuran partikel yang dibutuhkan.
-
Target produksi: Output yang dibutuhkan dalam kg/jam dan perkiraan jam pengoperasian per hari.
-
Deskripsi masalah: Output awal, output berikutnya, durasi operasi aktual, dan kapan penurunan dimulai.
-
Kondisi pengoperasian: Catatan suhu, adhesi material, gangguan pengoperasian, atau penumpukan material.
-
Peralatan yang ada: Model penyemprot dan daya motor, metode pendinginan, konfigurasi pelepasan, dan pengaturan pengumpulan bubuk.
Evaluasi Konfigurasi Pulverizer Masterbatch Warna Anda
Jika mesin penghancur masterbatch warna Anda mengalami penurunan hasil, tingkat pengumpulan bubuk yang berfluktuasi, atau adhesi bahan selama produksi berkelanjutan, hubungi Mao Yue.
Berikan jenis bahan Anda, kehalusan bubuk target, keluaran saat ini, kapasitas target, dan kondisi pengoperasian. Berdasarkan kebutuhan produksi Anda yang sebenarnya, Mao Yue dapat membantu menilai konfigurasi peralatan dan mendiskusikan rencana pengujian material jika diperlukan.
Hasil pengujian berlaku untuk bahan spesifik dan kondisi pengujian yang digunakan. Kinerja produksi aktual mungkin masih dipengaruhi oleh formulasi, parameter operasi, dan kondisi di lokasi.