

 中文简体
Jika penyemprot masterbatch yang sama digunakan untuk memproses bahan dengan warna berbeda, sisa bubuk dari batch produksi sebelumnya dapat bercampur dengan batch berikutnya, menyebabkan kontaminasi silang warna.
Masalah ini terutama terlihat ketika beralih dari material berwarna gelap, seperti masterbatch hitam, ke material berwarna putih atau terang. Bahkan sejumlah kecil sisa pigmen dapat mempengaruhi konsistensi warna, meningkatkan jumlah bubuk yang tidak sesuai spesifikasi, dan memperpanjang waktu pergantian produksi.
Namun, kontaminasi silang warna tidak hanya terjadi di dalam ruang penggilingan. Sisa bubuk juga mungkin tertinggal dalam sistem pengumpanan, pengangkutan, penyaringan, dan pengumpulan. Oleh karena itu, mengurangi kontaminasi warna memerlukan pengendalian residu material di seluruh jalur pemrosesan dan memverifikasi efektivitas pembersihan melalui pengujian yang sesuai.
Artikel ini menjelaskan penyebab utama kontaminasi silang warna selama penghancuran masterbatch, area utama yang harus diperiksa, metode praktis penggantian warna, dan bagaimana Maoyue membantu pelanggan mengevaluasi solusi penghancuran untuk produksi multi-warna melalui pengujian material aktual dan penilaian konfigurasi peralatan.
Mengapa Kontaminasi Silang Warna Terjadi Selama Penghancuran Masterbatch?
Kontaminasi silang warna umumnya dikaitkan dengan sisa bahan di dalam peralatan, adhesi bahan, dan pembersihan yang tidak tuntas selama pergantian warna.
Bahkan setelah batch sebelumnya dibuang, sebagian bubuk mungkin tetap berada di dalam sistem dan masuk kembali ke aliran material selama proses produksi berikutnya.
Ada tiga penyebab utama.
Sisa Bubuk Tersisa Di Dalam Peralatan
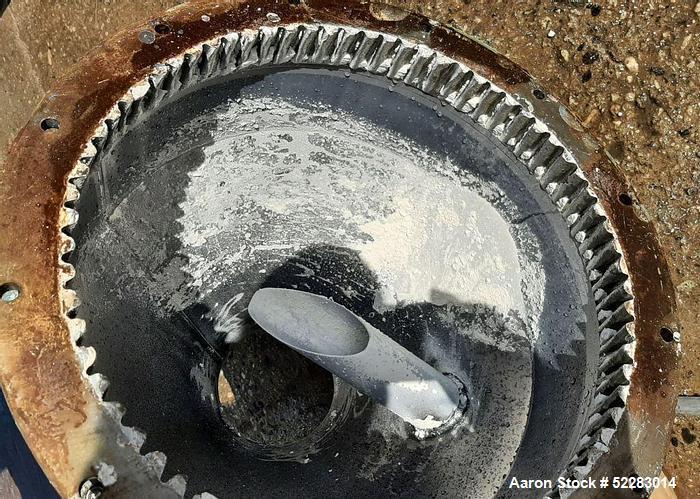
Selama penghancuran, sejumlah bubuk dapat terakumulasi di sekitar sambungan peralatan, zona mati aliran material, dan area lain yang sulit untuk dikosongkan sepenuhnya.
Residu ini mungkin tidak dapat dihilangkan seluruhnya melalui pembuangan normal. Saat batch berikutnya memasuki sistem, aliran udara, getaran, dan pergerakan material dapat melepaskan sisa bubuk kembali ke dalam proses produksi, sehingga menyebabkan kontaminasi silang warna.
Material Melekat pada Permukaan Peralatan
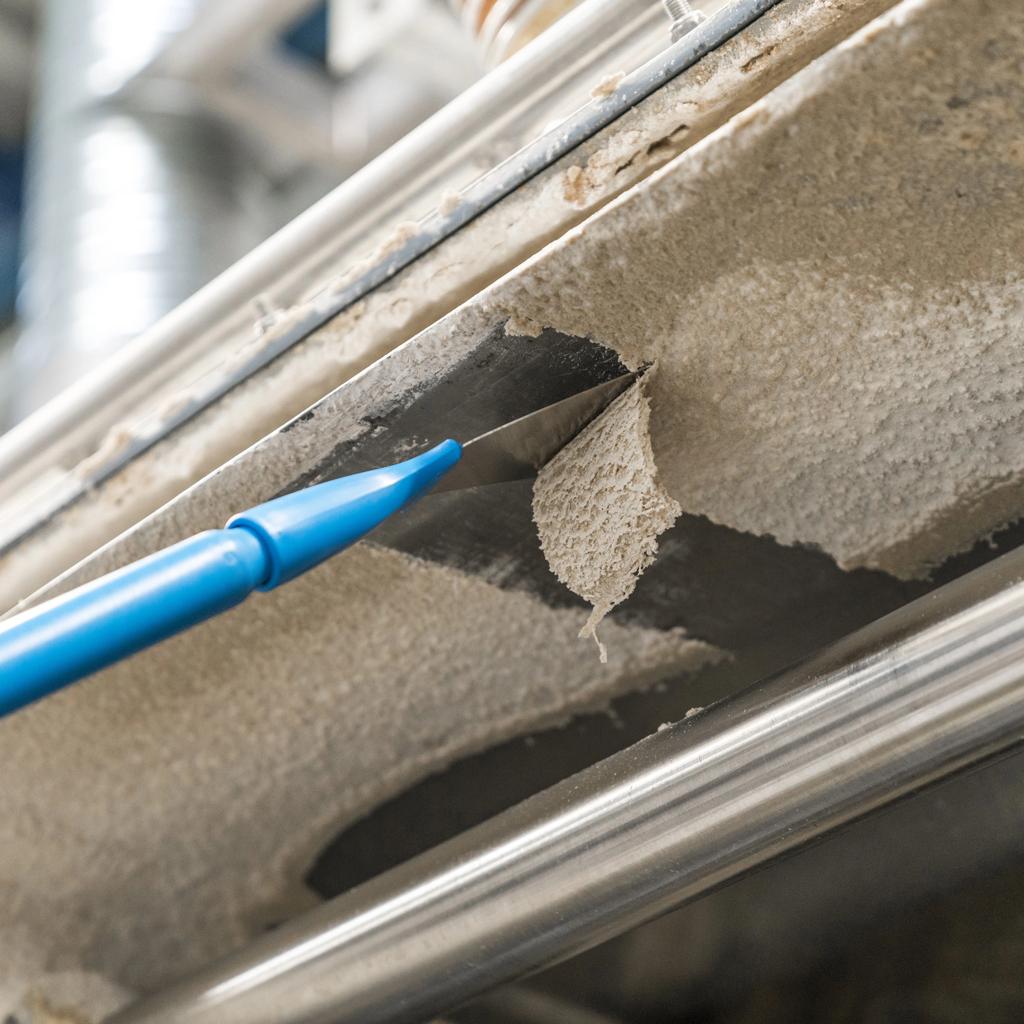
Formulasi masterbatch yang berbeda mengandung pembawa polimer, pigmen, bahan pengisi, dan aditif yang mempengaruhi perilakunya selama penghancuran.
Untuk formulasi tertentu yang sensitif terhadap suhu, panas gesekan dapat menyebabkan pembawa polimer melunak atau menjadi lengket, sehingga bahan dapat menempel pada cakram gerinda dan permukaan ruang.
Dibandingkan dengan bedak tabur, residu yang menempel ini umumnya lebih sulit dihilangkan.
Prosedur Pembersihan Mengabaikan Bahan Sisa dalam Sistem
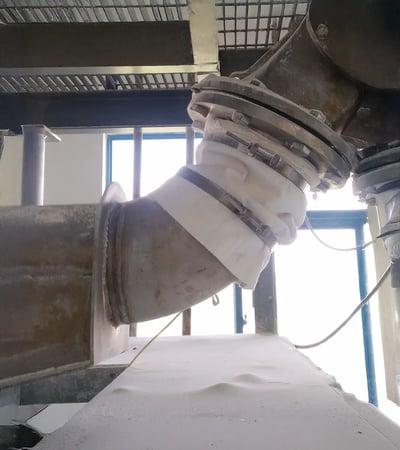
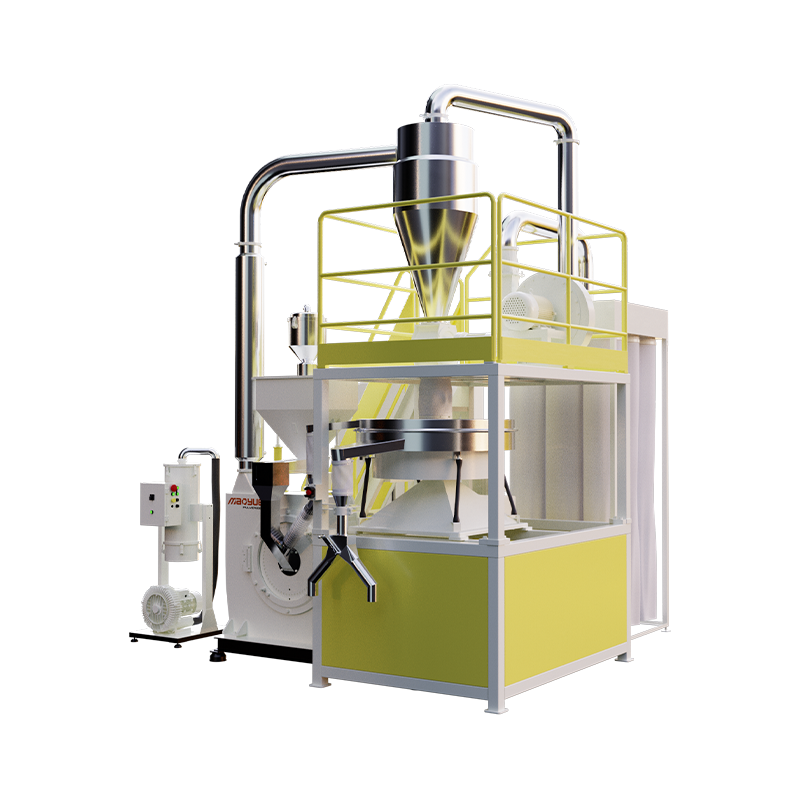
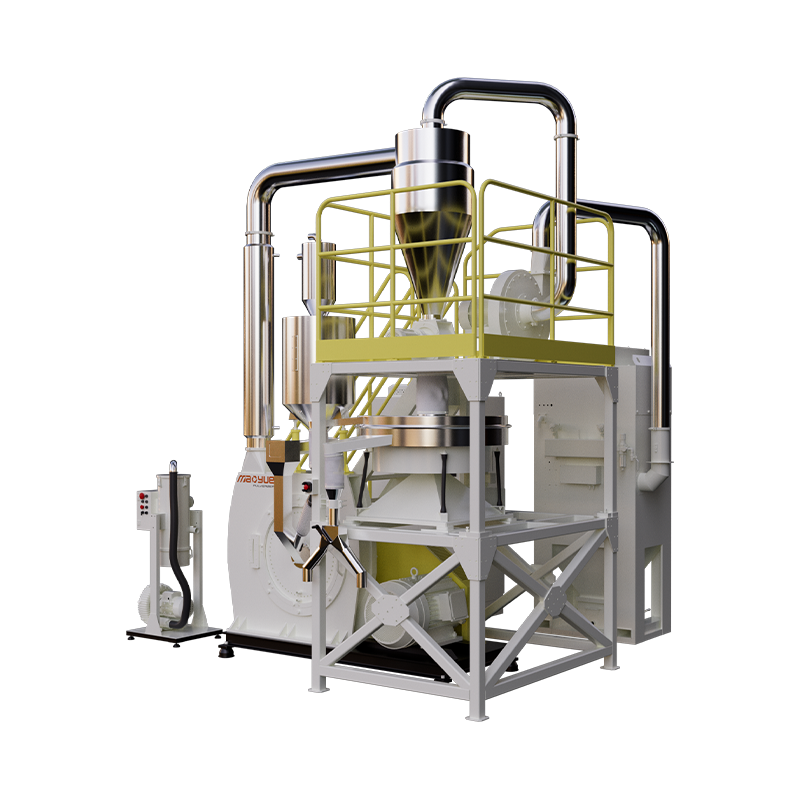
Bahkan setelah ruang penggilingan dibersihkan, bubuk dari batch sebelumnya mungkin masih tertinggal di pipa pengangkut, pemisah siklon, saringan, dan komponen pengumpul bubuk.
Jika area ini diabaikan selama pembersihan, sisa bubuk dapat masuk ke batch produksi berikutnya dan menyebabkan kontaminasi.
Area Manakah yang Harus Diperiksa Selama Pergantian Warna Masterbatch?
Sebelum mengganti warna, titik akumulasi bahan potensial harus diperiksa di sepanjang jalur pemrosesan, mulai dari pengumpanan hingga pengumpulan bubuk akhir.
Inspeksi tidak boleh hanya terfokus pada residu yang terlihat. Perhatian khusus juga harus diberikan pada area di mana bubuk mungkin tetap terperangkap dan terlepas pada batch produksi berikutnya.
Bagaimana Cara Mengurangi Kontaminasi Silang Warna Selama Penghancuran Masterbatch?
Mengurangi kontaminasi silang warna memerlukan kombinasi penjadwalan produksi, pembersihan sistem yang lengkap, pemeliharaan peralatan, dan konfigurasi komponen yang tepat daripada hanya mengandalkan satu tindakan saja.
Susun Urutan Produksi Warna dengan Tepat
Jika kondisi produksi memungkinkan, memproses bahan dari warna yang lebih terang ke warna yang lebih gelap secara umum dapat mengurangi risiko perbedaan warna yang terlihat akibat sisa pigmen.
Misalnya, peralihan dari masterbatch putih ke hitam biasanya cenderung menghasilkan kontaminasi warna yang lebih kecil dibandingkan peralihan dari hitam ke putih.
Namun, urutan produksi juga harus mempertimbangkan kompatibilitas pembawa polimer, aditif, dan persyaratan kualitas produk daripada hanya mengandalkan intensitas warna.
Pendekatan yang Direkomendasikan: Kelompokkan bahan-bahan dengan formulasi yang kompatibel dan sensitivitas kontaminasi yang serupa ke dalam rangkaian produksi. Terapkan prosedur pembersihan dan verifikasi yang lebih ketat untuk pergantian warna yang berisiko tinggi, terutama saat beralih dari warna gelap ke warna terang.
Bersihkan Seluruh Jalur Aliran Material
Pembersihan pergantian warna harus mencakup semua area yang bersentuhan dengan bahan, mulai dari pengumpanan hingga pengumpulan bubuk akhir.
Sebelum dibersihkan, peralatan harus dimatikan sesuai dengan prosedur yang ditetapkan, dan penerapan tindakan isolasi energi yang tepat. Pengoperasian yang memerlukan pembukaan ruang penggilingan atau pelepasan komponen harus dilakukan oleh personel terlatih sesuai dengan persyaratan pemeliharaan peralatan.
Metode pembersihan harus dipilih berdasarkan struktur peralatan dan karakteristik bubuk. Penggunaan udara bertekanan yang tidak terkontrol harus dihindari untuk mencegah bubuk halus terbawa udara.
Jika bubuk plastik dapat menimbulkan suasana debu yang mudah terbakar, peralatan dan prosedur pembersihan harus mematuhi persyaratan keselamatan yang berlaku.
Pendekatan yang Direkomendasikan: Tetapkan daftar periksa pembersihan pergantian warna yang mencakup seluruh jalur aliran material. Tentukan metode pembersihan dan persyaratan inspeksi untuk setiap area daripada menilai efektivitas pembersihan hanya berdasarkan kondisi ruang penggilingan yang terlihat.
Periksa Kondisi Cakram Gerinda dan Daya Rekat Material

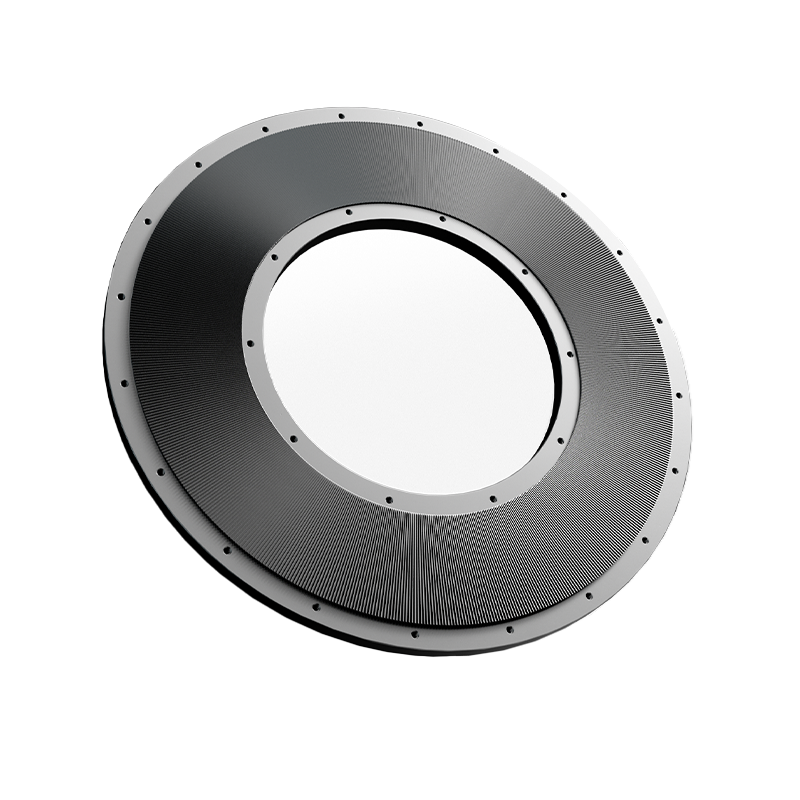
Kondisi permukaan, geometri, dan celah pengoperasian cakram gerinda dapat mempengaruhi pergerakan material dan akumulasi lokal di dalam ruang gerinda.
Keausan cakram yang tidak normal, kerusakan permukaan, atau daya rekat material yang signifikan dapat membuat area tertentu lebih sulit dibersihkan.
Namun, keausan cakram gerinda belum tentu menjadi penyebab langsung kontaminasi silang warna. Relevansinya harus dievaluasi berdasarkan lokasi residu aktual dan kondisi pengoperasian.
Pendekatan yang Direkomendasikan: Selama perawatan peralatan, periksa permukaan cakram gerinda, tepinya, dan komponen terkait dari adhesi yang tidak normal, kerusakan, atau penumpukan material di lokasi tertentu. Gunakan temuan ini untuk menentukan apakah kondisi pengoperasian harus disesuaikan atau komponen memerlukan pemeliharaan.
Evaluasi Komponen Khusus untuk Pergantian Warna yang Sering
Untuk lini produksi yang sering memproses bahan masterbatch dengan warna berbeda, komponen bersama tertentu dapat menjadi sumber kontaminasi sisa yang berulang.
Tergantung pada struktur peralatan, wadah pengumpul bubuk khusus, penyaring, selang pengangkut fleksibel, atau alat pembersih dapat dipertimbangkan.
Apabila produk mempunyai persyaratan kontaminasi silang yang sangat ketat, kebutuhan akan jalur produksi terpisah juga dapat dievaluasi.
Pendekatan yang Direkomendasikan: Bandingkan frekuensi pergantian warna, waktu pembersihan, kehilangan bubuk transisi, biaya komponen khusus, dan persyaratan penerimaan produk untuk menentukan konfigurasi yang sesuai untuk produksi sebenarnya.

Bagaimana Memverifikasi Efektivitas Pembersihan Setelah Pergantian Warna Masterbatch?
Menyelesaikan pembersihan peralatan tidak secara otomatis berarti bahwa bubuk dari batch berikutnya memenuhi persyaratan kualitas produk.
Untuk produksi masterbatch multi-warna, operasi uji coba terkontrol, pengambilan sampel bertahap, dan pengujian produk direkomendasikan untuk memverifikasi apakah kontaminasi sisa telah dikurangi ke tingkat yang dapat diterima.
Langkah 1: Pemeriksaan Pembersihan dan Peralatan Lengkap
Selesaikan pembuangan material, penghentian peralatan, pembersihan, dan pemeriksaan material sisa sesuai dengan prosedur yang ditetapkan.
Sebelum memulai ulang, pastikan semua komponen yang dilepas telah dipasang ulang dengan benar dan peralatan memenuhi persyaratan pengaktifan yang aman.
Langkah 2: Lakukan Uji Coba Terkendali
Masukkan warna masterbatch berikutnya ke dalam alat semprot dan kumpulkan bubuk transisi awal secara terpisah dari bahan produksi normal.
Bubuk transisi yang belum lulus pemeriksaan kualitas yang disyaratkan tidak boleh dicampur langsung dengan produk yang diterima.
Langkah 3: Lakukan Pengambilan Sampel dan Pengujian Bertahap
Kumpulkan sampel bubuk pada jumlah produksi atau interval waktu yang telah ditentukan untuk memeriksa partikel berwarna asing, perubahan warna, dan indikator kualitas formulasi yang relevan.
Untuk produk dengan persyaratan warna yang ketat, metode pengukuran perbedaan warna CIELAB yang sesuai dapat digunakan. Persiapan sampel dan kondisi pengukuran harus distandarisasi.
Lulus uji warna tidak berarti bahwa kontaminasi silang yang melibatkan pembawa polimer, pengisi, atau aditif telah dihilangkan. Produk dengan persyaratan kemurnian formulasi harus menjalani verifikasi tambahan jika diperlukan.
Langkah 4: Tentukan Apakah Produksi Normal Dapat Dilanjutkan
Kriteria pelepasan spesifik, jumlah pengambilan sampel, dan frekuensi pengujian harus ditentukan sesuai dengan kebutuhan produk pelanggan.
Untuk lini produksi yang sering mengalami pergantian warna, waktu pembersihan, jumlah bubuk transisi, hasil pengujian, dan lokasi yang memerlukan pembersihan berulang harus dicatat.
Membandingkan catatan ini di berbagai batch produksi dapat membantu menentukan apakah prosedur pergantian warna telah membaik.
Skenario Khas: Beralih dari Masterbatch Hitam ke Putih
Saat beralih dari masterbatch hitam ke putih, pola kontaminasi yang berbeda mungkin menunjukkan sumber bahan sisa yang berbeda.
Misalnya, jika partikel hitam terus muncul sebentar-sebentar setelah periode pengoperasian yang lama, area di mana material sulit dibuang harus diperiksa, bukan sekadar memperpanjang waktu produksi transisi.
Membandingkan pola kontaminasi pada tahapan yang berbeda dapat membantu mempersempit kemungkinan penyebab dan mengidentifikasi tindakan pembersihan atau pemeliharaan yang lebih tepat sasaran.
Bagaimana Mao Yue Membantu Pelanggan Mengurangi Kontaminasi Silang Warna dalam Penghancuran Masterbatch?
Untuk produsen masterbatch yang sering berganti warna, pemilihan alat penyemprot harus mempertimbangkan lebih dari sekadar kapasitas produksi dan ukuran partikel bubuk. Daya rekat material, risiko kontaminasi sisa, aksesibilitas pembersihan, dan hilangnya bubuk transisi juga merupakan faktor penting.
Dengan pengalaman lebih dari 30 tahun dalam penelitian, pengembangan, dan pembuatan mesin semprot plastik, Mao Yue membantu pelanggan mengevaluasi solusi penghancuran untuk produksi multi-warna melalui pengujian material aktual, produksi cakram dan bilah gerinda internal, dan penilaian konfigurasi sistem penghancuran yang lengkap.
Identifikasi Resiko Adhesi dan Residu Material Melalui Pengujian Material Sebenarnya

Pembawa polimer, pigmen, dan aditif dalam formulasi masterbatch yang berbeda dapat mempengaruhi adhesi dan akumulasi material selama penghancuran.
Mao Yue melakukan uji coba menggunakan material masterbatch yang dipasok pelanggan, mengamati perubahan suhu pemrosesan, daya rekat pada permukaan cakram gerinda, dan material sisa di dalam ruang penggilingan.
Pengamatan ini membantu mengidentifikasi karakteristik material dan kondisi pengoperasian yang dapat meningkatkan kesulitan pembersihan selama pergantian warna.
Untuk pelanggan yang sering memerlukan penggantian warna, kelayakan uji coba penggantian warna juga dapat didiskusikan berdasarkan kebutuhan spesifik. Uji coba tersebut dapat digunakan untuk mengamati bahan sisa setelah pembersihan dan pola kontaminasi selama proses produksi warna berikutnya.
Nilai Pelanggan: Memahami perilaku pemrosesan material aktual dan potensi risiko residu sebelum pemilihan peralatan, sehingga mengurangi ketidakpastian dalam mengevaluasi kesesuaian penggantian warna hanya berdasarkan spesifikasi mesin.
Manufaktur Cakram Gerinda dan Bilah Gerinda In-House Memberikan Dukungan Teknis untuk Komponen Inti
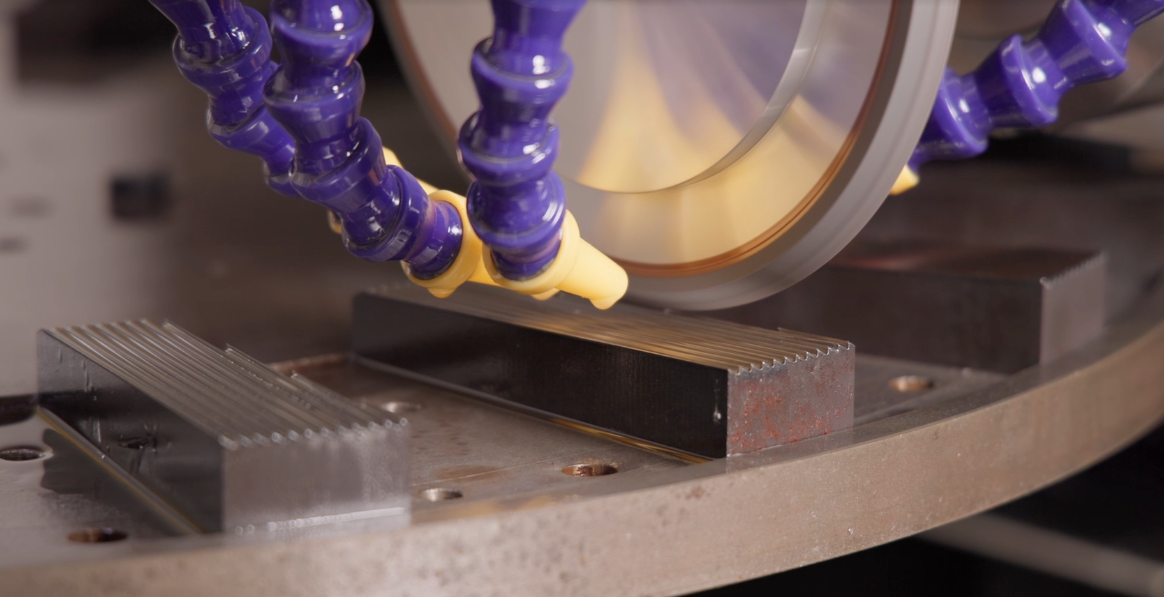
Kondisi permukaan cakram gerinda, keausan lokal, dan daya rekat material dapat mempengaruhi akumulasi bubuk dan kesulitan pembersihan.
Mao Yue memproduksi cakram dan bilah gerinda sendiri, sehingga memungkinkan kontrol langsung terhadap geometri komponen inti, konsistensi pemesinan, dan pemeriksaan kualitas.
Ketika pelanggan mengalami adhesi material berulang atau akumulasi lokal di sekitar cakram gerinda, Mao Yue dapat mengevaluasi struktur komponen, kondisi keausan, dan parameter pengoperasian aktual untuk menentukan apakah masalahnya terkait dengan komponen inti.
Berdasarkan temuan, tim teknis dapat menilai apakah diperlukan pemeliharaan, penyesuaian pengoperasian, atau evaluasi pencocokan komponen lebih lanjut.
Nilai Pelanggan: Akses dukungan teknis yang didukung oleh kemampuan manufaktur dan inspeksi komponen internal, sehingga mengurangi risiko penggantian komponen yang tidak perlu sebelum penyebab utamanya teridentifikasi.
Evaluasi Konfigurasi Peralatan Berdasarkan Hasil Pengujian dan Persyaratan Pergantian Warna
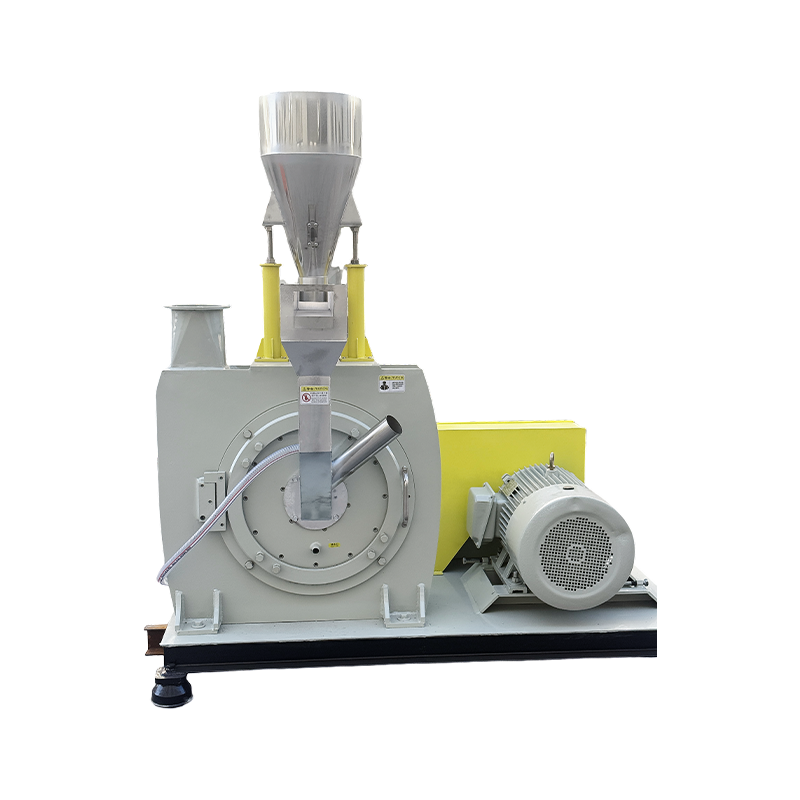
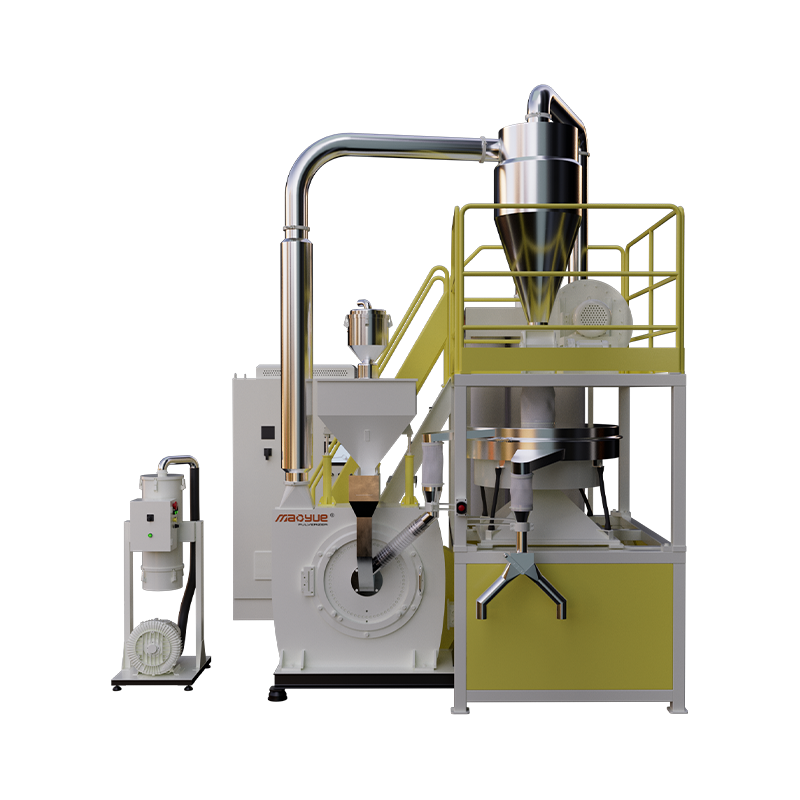
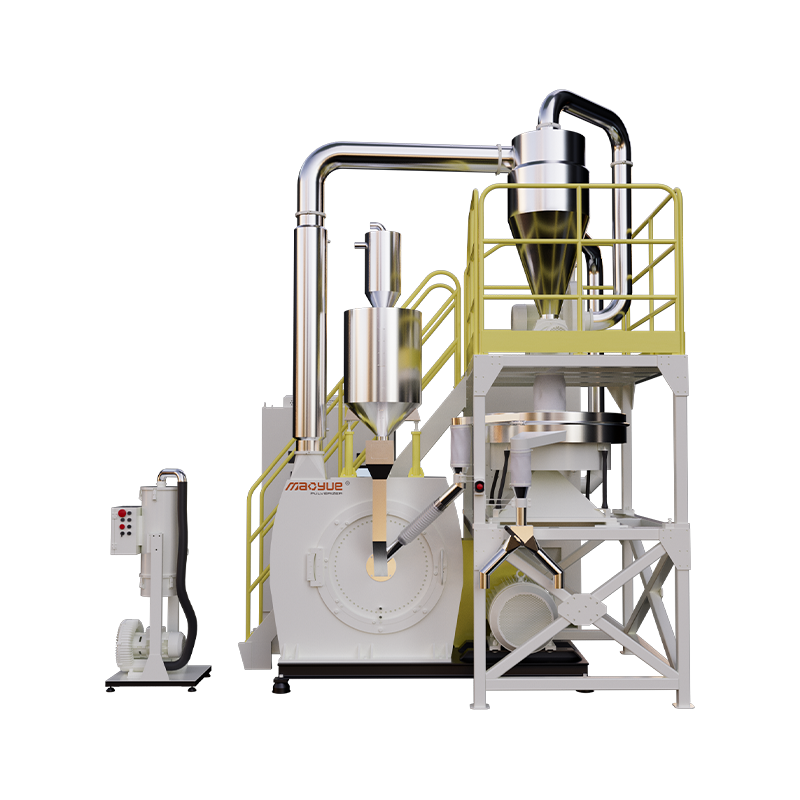
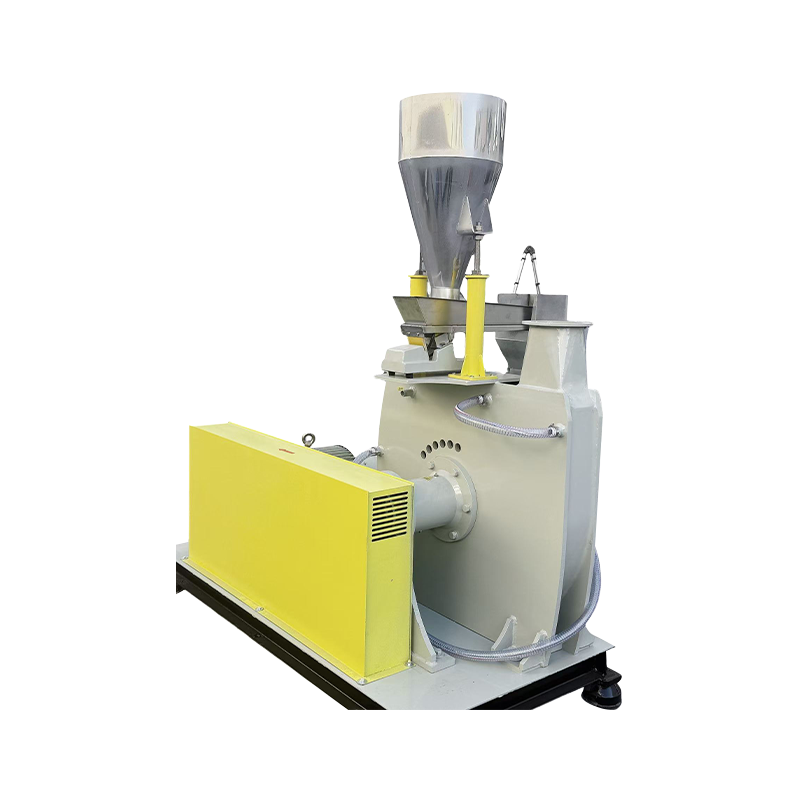
Kontaminasi silang warna mungkin berasal dari luar ruang penggilingan. Oleh karena itu, pemilihan peralatan juga harus mempertimbangkan potensi residu dalam sistem pengangkutan, penyaringan, dan pengumpulan bubuk.
Mao Yue dapat mengevaluasi opsi konfigurasi peralatan berdasarkan hasil pengujian material sebenarnya, frekuensi pergantian warna, dan persyaratan penerimaan produk.
Nilai Pelanggan: Gabungkan pengujian material aktual dengan persyaratan produksi untuk memberikan dasar yang lebih bertarget dalam pemilihan peralatan, pengendalian kontaminasi sisa, pengurangan kehilangan bubuk transisi, dan peningkatan manajemen pergantian warna.
Perbaikan sebenarnya masih harus diverifikasi melalui uji perubahan warna dan catatan produksi.
Pertanyaan yang Sering Diajukan Tentang Kontaminasi Silang Warna Masterbatch
Dapatkah Masterbatch Pulverizer Sepenuhnya Mencegah Kontaminasi Silang Warna?
Untuk sistem penghancuran bersama, tidak boleh diasumsikan tidak ada kontaminasi silang tanpa verifikasi yang tepat. Tingkat kontaminasi sisa sebenarnya bergantung pada karakteristik bahan, prosedur pembersihan, dan konfigurasi peralatan.
Apakah Membersihkan Ruang Penggilingan Saja Cukup Saat Mengubah Warna Masterbatch?
Belum tentu. Sisa bubuk mungkin juga tertinggal dalam komponen pengumpan, pengangkutan, penyaringan, dan pengumpulan. Seluruh jalur aliran material harus diperiksa.
Apakah Peralihan dari Masterbatch Hitam ke Putih Membutuhkan Pembersihan Lebih Menyeluruh?
Perhatian yang lebih besar terhadap pembersihan umumnya diperlukan karena residu berwarna gelap lebih mudah dideteksi pada bubuk berwarna putih atau terang. Namun, persyaratan pembersihan khusus harus ditentukan oleh standar kualitas produk.
Bagaimana Limbah Bubuk Dapat Dikurangi Selama Pergantian Warna Masterbatch?
Limbah bubuk dapat dikurangi dengan mengoptimalkan urutan produksi, membersihkan area yang rentan terhadap akumulasi bahan, memisahkan bubuk transisi, dan menetapkan kriteria pelepasan produk yang jelas.
Peningkatan aktual harus diverifikasi melalui catatan pergantian warna dan data pengujian.
Kesimpulan
Mengurangi kontaminasi silang warna selama penghancuran masterbatch memerlukan pengendalian bahan sisa di seluruh sistem penghancuran lengkap dan memverifikasi efektivitas pembersihan melalui pengambilan sampel bertahap dan pengujian produk.
Untuk lini produksi yang sering mengalami pergantian warna, pemilihan peralatan juga harus mempertimbangkan aksesibilitas pembersihan, frekuensi pergantian, kehilangan bubuk transisi, dan persyaratan penerimaan produk.
Mencari Masterbatch Pulverizer yang Cocok untuk Produksi Multiwarna?
Hubungi Mao Yue dengan informasi material masterbatch Anda, ukuran partikel target, persyaratan kapasitas produksi, frekuensi pergantian warna, dan tantangan kontaminasi saat ini.
Tim teknis kami dapat membantu mengevaluasi konfigurasi peralatan penghancuran yang sesuai dan mendiskusikan opsi pengujian material aktual untuk kebutuhan produksi Anda.