

 中文简体
Memilih Disk Pulverizer yang Benar untuk Ukuran Partikel Target
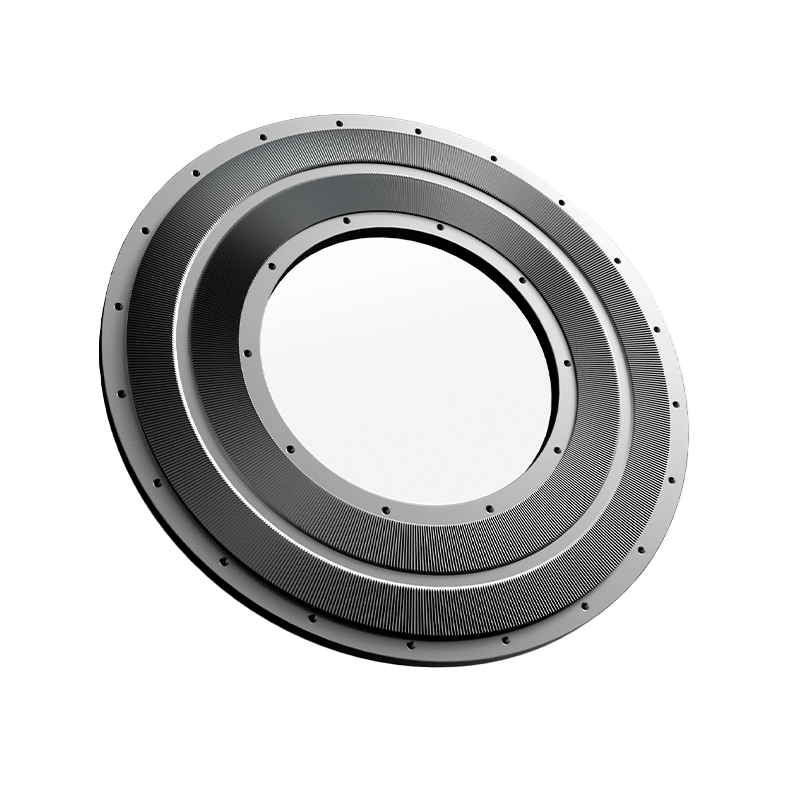
Itu cakram penghancur adalah penentu utama distribusi ukuran partikel akhir, kapasitas keluaran, dan efisiensi energi dalam peralatan pengurangan ukuran mekanis. Memilih profil cakram yang sesuai dengan kerapuhan material dan ukuran jaring target lebih penting daripada tenaga motor saja. Cakram yang tidak cocok dapat mengurangi keluaran hingga 40% dan meningkatkan tingkat keausan tiga kali lipat, apa pun spesifikasi alat beratnya.
Untuk sebagian besar aplikasi industri mulai dari plastik hingga mineral, konfigurasi cakram optimal dapat dicapai Hasil 85-95% dalam ±10% jaring target dengan tetap menjaga konsumsi energi spesifik di bawah 0,15 kWh/kg. Keseimbangan ini dicapai melalui penyelarasan geometri cakram, kecepatan rotasi, dan pengaturan celah yang tepat, bukan penggilingan paksa.
Profil Geometri Cakram dan Penerapannya
Cakram penyemprot tidak dapat dipertukarkan; setiap profil menghasilkan mekanisme rekahan berbeda yang disesuaikan dengan kelas material tertentu. Memahami perbedaan-perbedaan ini mencegah pengujian coba-coba yang mahal dan memastikan kualitas produk yang konsisten.
| Jenis Disk | Kelas Materi Terbaik | Rentang Mesh Khas | Keuntungan Utama |
|---|---|---|---|
| Bergigi / Benturan | Mineral rapuh, keramik | 20-80 jaring | Throughput tinggi, kontrol kasar |
| Bergerigi / Geser | Plastik, elastomer, serat | 40-200 jaring | Potongan bersih, pembangkitan panas minimal |
| Bergelombang / Atrisi | Makanan, bahan kimia, pigmen | 100-400 jaring | Bubuk halus, PSD sempit |
| Halus / Kompresi | Zat lilin atau berminyak | Variabel | Mencegah penyumbatan, tindakan mengelupas |
Mengapa Cakram Bergerigi Mendominasi Daur Ulang Plastik
Iturmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at Sudut penggaruk 15-30° untuk mengiris bahan dengan bersih, menghasilkan 60% lebih sedikit panas daripada alternatif bergigi. Manajemen termal ini mencegah peleburan dan reaglomerasi, yang merupakan penyebab utama kebutaan layar dalam penghancuran plastik.
Pemilihan Material untuk Ketahanan Aus dan Pengendalian Kontaminasi
Metalurgi cakram berdampak langsung pada masa pakai, kemurnian produk, dan biaya pengoperasian. Bahan yang optimal menyeimbangkan kekerasan terhadap ketangguhan berdasarkan sifat abrasif bahan baku dan persyaratan peraturan.
- Baja Perkakas D2: Pilihan standar untuk penggilingan tujuan umum; menawarkan ketahanan aus yang baik dengan biaya moderat. Umur tipikal 800-1,200 jam pada plastik non-abrasif sebelum memerlukan pelapisan ulang.
- Ujung Tungsten Karbida: Penting untuk mineral kaya silika, polimer berisi kaca, atau bubuk keramik. Memperpanjang umur layanan dengan 5-8x dibandingkan dengan baja D2 tetapi biayanya 3-4x lebih mahal dimuka. Dibenarkan bila frekuensi waktu henti melebihi interval bulanan.
- Baja Tahan Karat (316L/420): Wajib untuk aplikasi makanan, farmasi, dan bahan kimia di mana kontaminasi zat besi tidak dapat diterima. Ketahanan aus yang lebih rendah dibandingkan baja perkakas tetapi memenuhi kepatuhan FDA/USP. Harapkan umur 30-50% lebih pendek versus D2 dalam kondisi setara.
- Dilapisi Keramik: Opsi baru yang menggabungkan ketangguhan substrat baja dengan kekerasan permukaan alumina/zirkonia. Mengurangi kontak logam-ke-logam dan penumpukan listrik statis pada aplikasi serbuk halus. Terbaik untuk <100 mikron target di mana adhesi elektrostatik menyebabkan kehilangan hasil.
Penyesuaian Kesenjangan dan Optimasi Operasional
Itu inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Menetapkan Pengaturan Kesenjangan Dasar
Mulailah dengan kesenjangan yang direkomendasikan pabrikan sebagai tekanan awal, lalu perbaiki secara empiris. Untuk cakram bergelombang yang menargetkan 200 mesh, mulailah dari 0,010-0,015 inci (0,25-0,38mm) . Kurangi peningkatan 0,002 inci sambil memantau penarikan arus listrik; sebuah >15% lonjakan saat ini menunjukkan penggilingan berlebihan atau kontak cakram. Dokumentasikan titik terbaik di mana hasil mencapai puncaknya tanpa konsumsi daya yang berlebihan.
Mengkompensasi Keausan Progresif
Saat tepi cakram tumpul, jarak pemotongan efektif meningkat meskipun celah mekanis tetap konstan. Terapkan protokol pelacakan keausan: ukur setiap distribusi ukuran partikel 50 jam operasional dan sesuaikan celah lebih ketat sebesar 0,001-0,003 inci untuk mempertahankan spesifikasi. Ketika penyesuaian tidak lagi memulihkan PSD target, jadwalkan pelapisan ulang atau penggantian. Mengabaikan penyimpangan ini memungkinkan partikel berukuran besar lewat, mencemari proses hilir dan memicu penolakan pelanggan.
Protokol Pemeliharaan untuk Memaksimalkan Masa Pakai Disk
Pemeliharaan proaktif memperpanjang umur disk jauh melampaui siklus penggantian reaktif. Sebagian besar kegagalan prematur disebabkan oleh kesalahan operasional yang dapat dicegah, bukan karena keausan normal.
- Inspeksi Visual Harian: Periksa gigi yang terkelupas, bagian yang retak, atau benda asing yang menempel sebelum memulai. Satu kontaminan logam dapat merusak seluruh set disk dalam hitungan menit.
- Pemantauan Suhu Bantalan: Bantalan yang aus menyebabkan runout aksial yang menciptakan pola keausan cakram yang tidak merata. Ganti bantalan ketika suhu melebihi 70°C di atas suhu sekitar atau getaran melampaui RMS 4,5 mm/s.
- Verifikasi Sistem Pendingin: Pastikan sirkuit pendingin udara atau air tidak terhalang. Panas berlebih melembutkan tepi cakram dan mempercepat keausan secara eksponensial; sebuah kenaikan 20°C suhu desain di atas dapat mengurangi separuh sisa masa pakai.
- Konsistensi Tingkat Pakan: Pemberian makan yang kelaparan menyebabkan kontak disk-on-disk; pemberian makan berlebihan menyebabkan kondisi terhenti. Pertahankan beban tetap pada 80-90% dari nilai arus listrik untuk karakteristik keausan yang optimal.
- Pelapisan Ulang Terjadwal: Jangan menunggu kegagalan total. Penggilingan ringan pada Kedalaman keausan 60-70%. memulihkan geometri sebesar 20% dari biaya penggantian dan mencegah kerusakan parah pada komponen kawin.