

 中文简体
Fungsi dan Peran Penting Pulverizer Disc
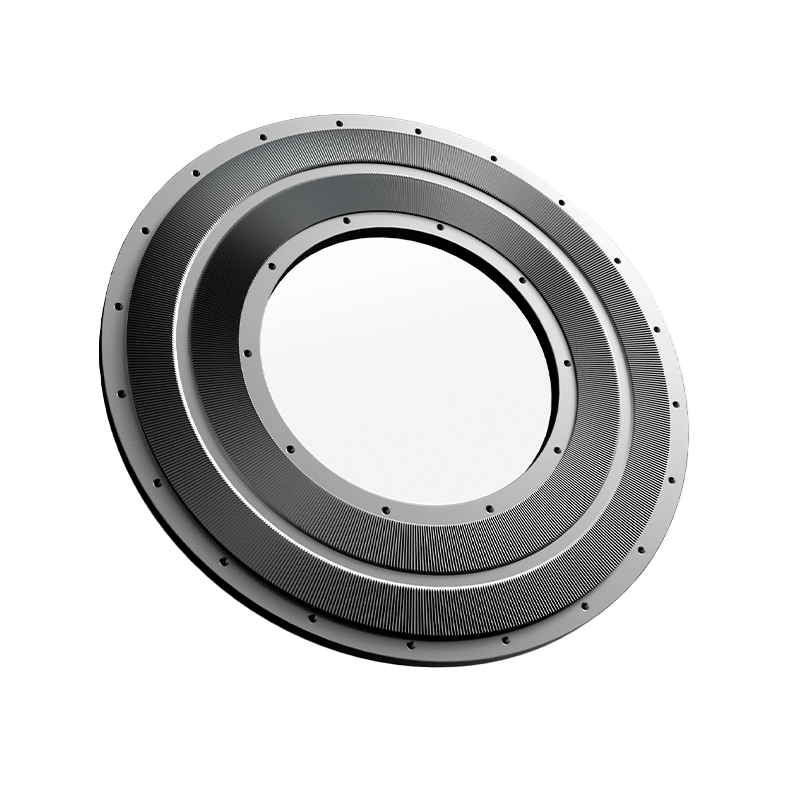
A cakram penghancur adalah komponen berputar dengan tingkat keausan tinggi dalam pabrik penggilingan yang menerapkan gaya tekan dan geser untuk mereduksi padatan curah seperti batu bara, batu kapur, atau mineral menjadi bubuk halus untuk pemrosesan industri. Cakram ini berfungsi sebagai antarmuka utama antara masukan energi mekanik dan pengurangan ukuran material, yang secara langsung menentukan efisiensi keluaran, distribusi ukuran partikel, dan biaya operasional. Tingkat keausan cakram biasanya berkisar antara 0,5 mm hingga 3 mm per 1.000 jam pengoperasian bergantung pada sifat abrasif material dan metalurgi cakram, menjadikannya bahan habis pakai yang paling sering diganti di pabrik rol vertikal dan penghancur cakram. Memilih geometri cakram, komposisi paduan, dan pola permukaan keras yang benar sangat penting untuk menjaga kehalusan target (misalnya, 70–90% melewati 200 mesh untuk batubara) sekaligus meminimalkan waktu henti yang tidak direncanakan dan konsumsi daya spesifik.
Konfigurasi Disk dan Desain Khusus Aplikasi
Cakram penyemprot bukanlah komponen universal; desainnya harus sesuai dengan karakteristik bahan pakan, jenis pabrik, dan target produksi. Tiga konfigurasi utama mendominasi aplikasi industri:
- Cakram Gerinda Datar: Digunakan di pabrik tipe Raymond untuk material lunak hingga keras sedang (batubara, gipsum); menampilkan segmen liner yang dapat diganti dan dibaut ke pelat dasar baja tuang untuk perawatan yang hemat biaya.
- Cakram Berbentuk Ban: Bekerja di pabrik rol vertikal Loesche dan Pfeiffer untuk tepung mentah dan terak semen; profil melengkung sesuai dengan kontur roller untuk menciptakan distribusi tekanan zona nip yang optimal pada diameter 1.200–2.000 mm.
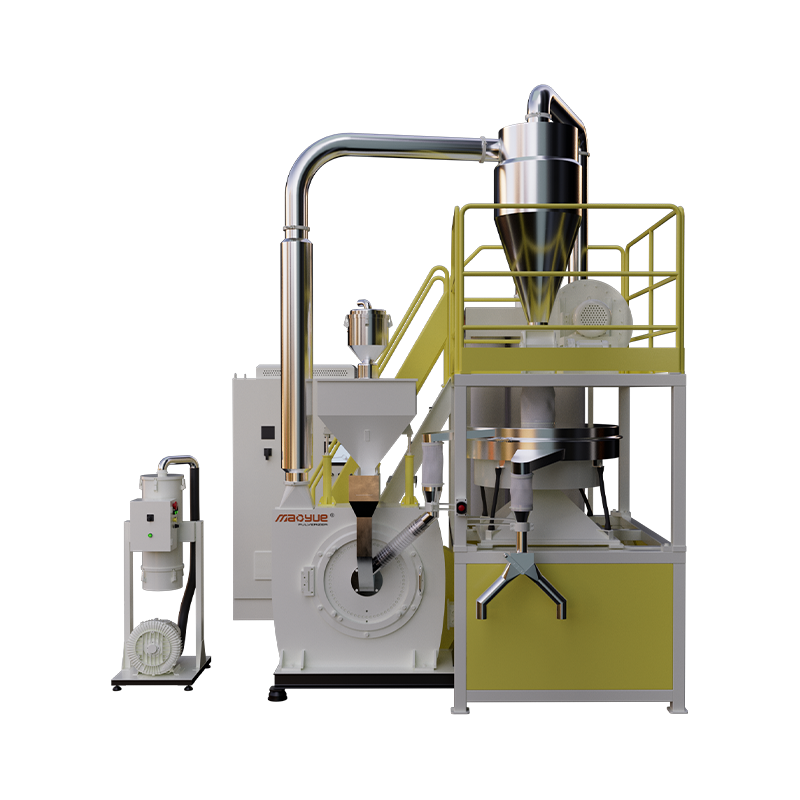
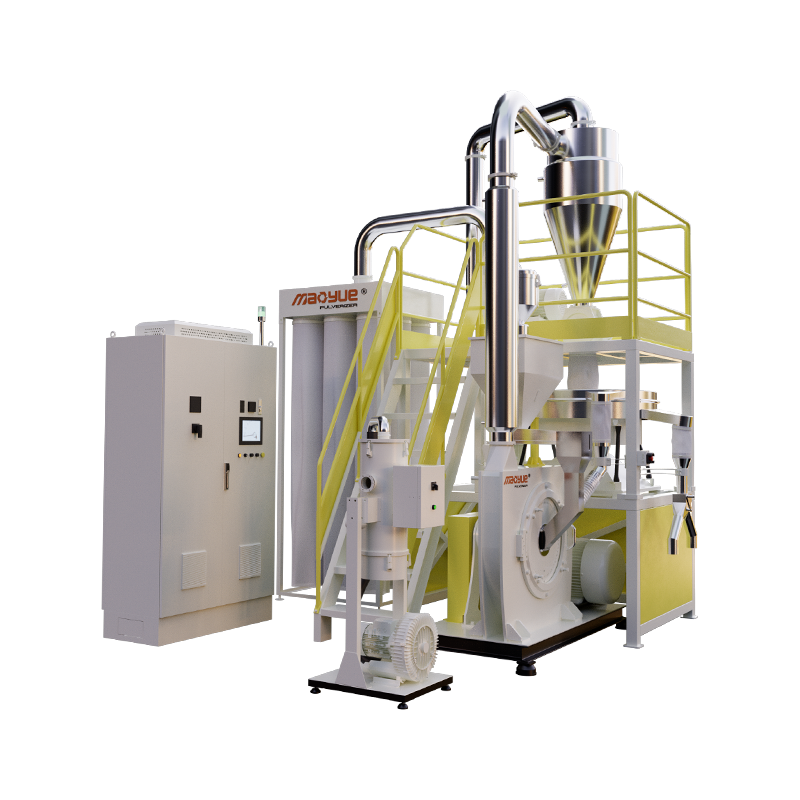
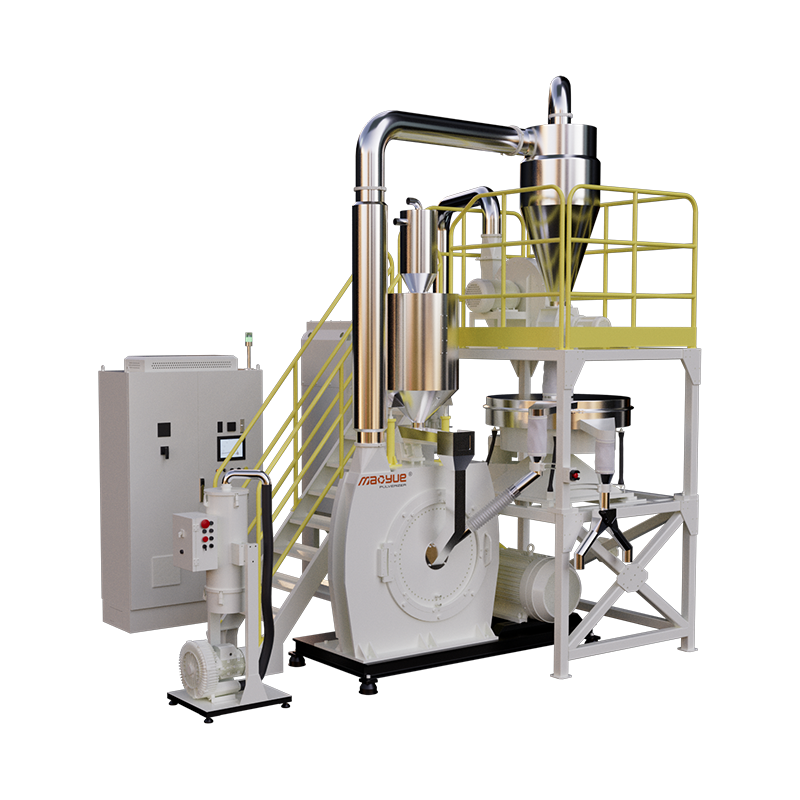
- Cakram Bergerigi/Bergigi: Ditemukan pada alat penghancur berbentuk cakram untuk plastik, bahan kimia, dan pengolahan makanan; gigi yang saling menyatu menghasilkan kominusi dominan geser pada 3.000–6.000 RPM untuk material yang peka terhadap panas.
Dampak Geometri pada Metrik Kinerja
Topografi permukaan cakram secara langsung mempengaruhi efisiensi penggilingan. Pola beralur atau bergerigi meningkatkan waktu retensi material dan rasio resirkulasi, sehingga meningkatkan kontrol kehalusan namun meningkatkan konsumsi daya sebesar 8–15%. Profil yang halus mengurangi konsumsi energi spesifik sebesar 5–10% namun dapat menghasilkan distribusi produk yang lebih kasar. Pemodelan dinamika fluida komputasi (CFD) modern memungkinkan geometri alur khusus dioptimalkan untuk bahan baku tertentu, sehingga menghasilkan hasil peningkatan throughput 10–20% atas desain generik tanpa menambah beban motor.
Pemilihan Bahan dan Strategi Perlindungan Keausan
Umur panjang cakram bergantung sepenuhnya pada pilihan metalurgi yang disesuaikan dengan kondisi abrasif. Bahan dasar memberikan integritas struktural sementara perawatan permukaan menahan erosi dan dampak kelelahan.
| Sistem Material | Kekerasan (HRC/HV) | Aplikasi Terbaik | Faktor Biaya Relatif |
|---|---|---|---|
| Besi Cor Ni-Keras | 45–55 HRC | Batubara, mineral rendah silika | 1,0x (Dasar) |
| Besi Putih Krom Tinggi | 58–65 HRC | Klinker semen, bijih besi | 2,5–3,0x |
| Lapisan Tungsten Karbida | 1.200–1.600 HV | Pasir silika tinggi, bauksit | 4,0–6,0x |
| Komposit Keramik-Logam | 1.800–2.200 HV | Dampak abrasi yang ekstrim | 8,0–12,0x |
Ekonomi Hardfacing Versus Paduan Padat
Untuk cakram berdiameter besar (>1.500 mm), permukaan aus yang dilapisi permukaan keras dengan endapan las tungsten karbida sering kali terbukti lebih ekonomis dibandingkan penggantian penuh. Hamparan yang dijalankan dengan benar mengembalikan dimensi asli pada 30–50% dari biaya disk baru sekaligus memperpanjang masa pakai sebanyak 8.000–15.000 jam tambahan. Namun, pendekatan ini memerlukan manajemen termal yang tepat selama pengelasan untuk mencegah retak pada logam dasar; perlakuan panas pelepas tegangan pasca-pengelasan wajib dilakukan untuk cakram dengan ketebalan melebihi 60 mm.
Kriteria Keputusan Pemantauan dan Penggantian Keausan
Manajemen disk yang proaktif mencegah kegagalan besar dan menjaga kualitas produk yang konsisten. Indikator utama yang memicu pemeriksaan atau penggantian meliputi:
- Peningkatan Amplitudo Getaran: Getaran dasar yang meningkat >25% menunjukkan keausan yang tidak merata atau kendornya segmen; penghentian segera diperlukan jika akselerasi melebihi 7,1 mm/s RMS sesuai ISO 10816-3.
- Deviasi Penarikan Daya: Konsumsi energi spesifik yang meningkat >10% di atas garis dasar menunjukkan berkurangnya efisiensi penggilingan akibat geometri profil yang aus.
- Penyimpangan Kehalusan Produk: Fraksi kasar (200 mesh) melebihi batas spesifikasi meskipun penyesuaian pengklasifikasi menandakan kedalaman zona kompresi tidak mencukupi.
- Ambang Batas Inspeksi Visual: Kedalaman keausan maksimum yang diijinkan bervariasi berdasarkan desain; batas umumnya adalah 40–60mm untuk cakram datar dan 25–35mm untuk profil ban sebelum rekondisi menjadi tidak ekonomis.
Terapkan pemetaan ketebalan ultrasonik selama pemadaman terjadwal untuk melacak perkembangan keausan secara kuantitatif. Mendokumentasikan tingkat keausan terhadap tonase yang diproses memungkinkan penjadwalan penggantian yang prediktif, mengurangi waktu henti darurat rata-rata sebesar 60–80 jam setiap tahunnya per pabrik menurut studi tolok ukur industri.