

 中文简体
Meskipun alat penyemprot tampak beroperasi secara normal, bubuk masterbatch berwarna mungkin masih menunjukkan ukuran partikel yang tidak konsisten. Beberapa partikel mungkin terlalu kasar, yang lain terlalu halus, atau distribusi ukuran partikel mungkin berubah selama produksi berkelanjutan.
Variasi ini dapat mempengaruhi penanganan bubuk, pemrosesan hilir, dan stabilitas produksi. Penyebab umumnya meliputi variasi bahan mentah, keausan cakram gerinda, pengaturan celah cakram, perubahan suhu, pengumpanan yang tidak stabil, dan masalah penyaringan. Untuk memilih tindakan perbaikan yang efektif, salah satu langkahnya adalah mengidentifikasi di mana variasi ukuran partikel terjadi.
Enam Penyebab Utama Ukuran Partikel Bubuk Masterbatch Warna Tidak Konsisten
Variasi Sifat Bahan Baku
Pembawa polimer, pigmen, pengisi, dan aditif dalam masterbatch warna dapat mempengaruhi kekerasan material, ketangguhan, sifat termal, dan perilaku penggilingan. Oleh karena itu, meskipun parameter pengoperasian alat penghancur tetap tidak berubah, perbedaan formulasi, batch bahan, atau ukuran umpan dapat menyebabkan variasi dalam distribusi ukuran partikel bubuk.
Cara Memeriksa dan Memverifikasi
-
Bandingkan informasi bahan mentah, catatan formulasi, dan ukuran pakan di berbagai batch.
-
Jika kondisi peralatan memungkinkan, uji bahan dari batch yang berbeda sambil menjaga kondisi pengoperasian lainnya sekonsisten mungkin.
-
Gunakan metode pengujian pengambilan sampel dan ukuran partikel yang sama untuk membandingkan hasil dari setiap batch.
Jika perubahan ukuran partikel bertepatan dengan perubahan batch bahan mentah dan perbedaannya tetap ada pada kondisi peralatan yang sebanding, sifat bahan mentah mungkin menjadi salah satu faktor penyebabnya. Jika bahan mentah dan parameter operasi berubah secara bersamaan, pengujian lebih lanjut diperlukan untuk membedakan pengaruh masing-masingnya.
Keausan Cakram Gerinda Mengubah Kinerja Penggerindaan
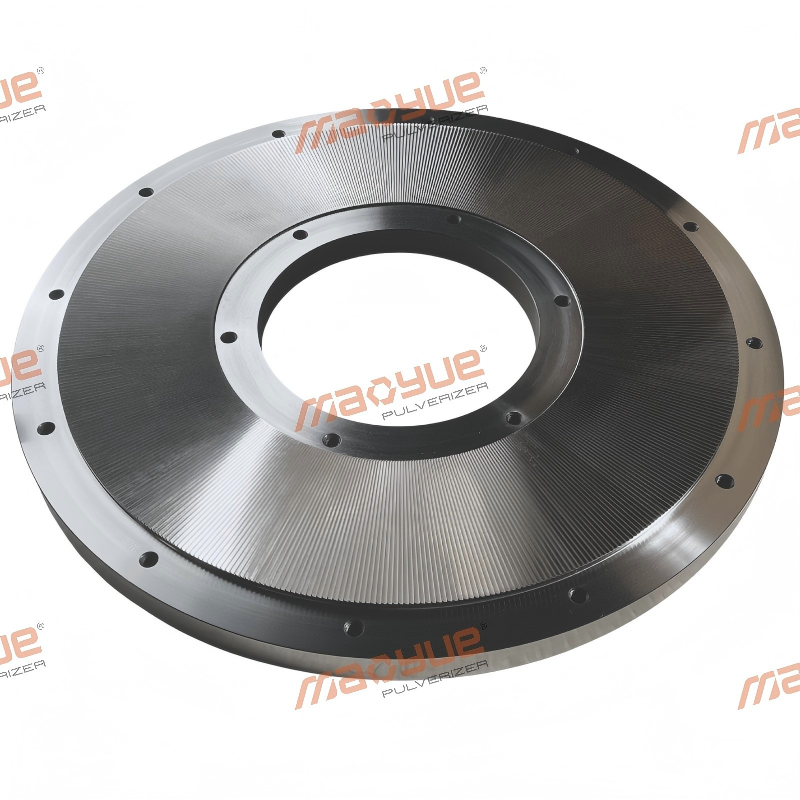
Geometri permukaan kerja cakram gerinda mempengaruhi proses penggilingan. Karena cakram digunakan seiring waktu, cakram dapat mengalami keausan, kerusakan tidak merata, atau endapan material, yang dapat mengubah kinerja penggerindaan.
Dalam kondisi serupa, perubahan ini dapat meningkatkan proporsi partikel kasar atau mempengaruhi distribusi ukuran partikel. Namun, hasil ukuran partikel yang abnormal saja tidak membuktikan hal tersebut cakram penggilingan sudah aus dan tidak boleh digunakan sebagai satu-satunya dasar untuk menggantinya.
Cara Memeriksa dan Memverifikasi
-
Periksa permukaan kerja cakram gerinda terhadap keausan, kerusakan, atau endapan material yang tidak merata.
-
Tinjau catatan servis komponen, catatan pemeliharaan, dan sampel bubuk yang dikumpulkan pada berbagai tahap pengoperasian.
-
Jagalah bahan mentah, laju pengumpanan, dan celah cakram gerinda sekonsisten mungkin saat membandingkan hasil pengujian ukuran partikel.
Jika kelainan yang terlihat ditemukan pada permukaan kerja dan perubahan ukuran partikel tetap terjadi pada kondisi pengoperasian yang sebanding, kondisi cakram gerinda mungkin merupakan faktor penyebab yang penting. Membandingkan hasil sebelum dan sesudah pemeliharaan atau penggantian komponen dapat membantu memverifikasi penilaian ini, sekaligus memperhitungkan perubahan lain dalam kondisi pengoperasian.
Celah Cakram Gerinda yang Tidak Tepat Mempengaruhi Ukuran Partikel

Kesenjangan cakram gerinda mempengaruhi intensitas penggilingan dan karakteristik bubuk yang dihasilkan. Jika celah tersebut tidak sesuai dengan sifat material dan ukuran partikel target, bubuk jadi mungkin mengandung terlalu banyak partikel kasar atau proporsi partikel halus yang tidak sesuai.
Kesenjangan yang terlalu lebar dapat mengakibatkan pengurangan ukuran yang tidak mencukupi. Dalam kondisi peralatan dan material tertentu, celah yang terlalu sempit dapat meningkatkan gesekan, timbulnya panas, atau beban mekanis. Oleh karena itu, penyesuaian celah harus menyeimbangkan persyaratan ukuran partikel, keluaran, dan stabilitas pengoperasian berkelanjutan, bukan sekadar menargetkan celah sekecil mungkin.
Cara Memeriksa dan Memverifikasi
-
Periksa apakah pengaturan celah saat ini sesuai dengan spesifikasi bubuk target.
-
Pastikan mekanisme penyesuaian dapat mempertahankan kesenjangan yang ditetapkan secara konsisten.
-
Dalam rentang pengoperasian peralatan yang diizinkan, sesuaikan satu variabel utama pada satu waktu dan bandingkan distribusi ukuran partikel sebelum dan sesudah penyesuaian.
-
Catat throughput dan suhu pada saat yang sama untuk menentukan apakah peningkatan ukuran partikel disertai dengan perubahan signifikan pada indikator pengoperasian lainnya.
Jika pengaturan yang disesuaikan membawa distribusi ukuran partikel lebih dekat ke kisaran target dan menghasilkan hasil yang serupa dalam pengujian berulang dalam kondisi yang sebanding, maka pengaturan tersebut mungkin lebih sesuai untuk aplikasi. Jika hanya ada sedikit perbaikan, evaluasi kembali faktor-faktor lain yang berkontribusi daripada terus mempersempit kesenjangan tanpa bukti yang cukup.
Suhu Berlebihan Menyebabkan Pelunakan atau Penggumpalan Bahan
Penggilingan mekanis menghasilkan panas. Tergantung pada pembawa polimer dan formulasinya, kenaikan suhu dapat melunakkan material, meningkatkan kecenderungannya untuk menempel pada permukaan kerja cakram gerinda, atau menyebabkan partikel halus saling menempel dan membentuk aglomerat.
Akibatnya, partikel besar yang tidak normal pada bubuk jadi belum tentu disebabkan oleh penggilingan yang tidak memadai. Mereka juga dapat terbentuk ketika partikel-partikel kecil saling menempel. Membedakan kedua kondisi ini membantu mencegah penyesuaian yang tidak tepat pada parameter penggilingan.
Cara Memeriksa dan Memverifikasi
-
Catat perubahan suhu selama pengaktifan dan pengoperasian berkelanjutan.
-
Periksa ruang penggilingan dan permukaan kerja terhadap endapan atau adhesi material.
-
Bandingkan sampel bubuk yang dikumpulkan saat penyalaan dengan sampel yang dikumpulkan setelah mesin dijalankan selama jangka waktu tertentu.
-
Gunakan metode pengujian yang sesuai untuk menilai apakah partikel kasar yang tidak normal mungkin terbentuk melalui aglomerasi.
Jika kenaikan suhu bertepatan dengan peningkatan adhesi atau aglomerasi, pelunakan termal mungkin menjadi faktor penyebabnya. Jika tidak terlihat adhesi yang jelas namun proporsi partikel kasar tetap tinggi, pemeriksaan lebih lanjut terhadap kondisi penggilingan, kondisi komponen, dan kinerja penyaringan diperlukan.
Pemberian Makan yang Tidak Stabil Menyebabkan Fluktuasi Kondisi Penggilingan

Pengumpanan yang stabil membantu mempertahankan beban pengoperasian yang relatif konsisten di dalam ruang penggilingan. Jika material memasuki alat penyemprot sesekali, beban peralatan dapat berfluktuasi, sehingga mengubah kondisi saat penggilingan dilakukan.
Jika perubahan ukuran partikel bertepatan dengan fluktuasi beban peralatan atau laju pengumpanan, sistem pengumpanan harus diperiksa daripada langsung berasumsi bahwa cakram gerinda sudah aus atau rusak.
Cara Memeriksa dan Memverifikasi
-
Amati apakah material masuk ke dalam pulverizer secara terus menerus dan konsisten.
-
Periksa sistem pengumpanan untuk mengetahui adanya penghubung, akumulasi material, atau pembuangan yang terbatas.
-
Bandingkan laju pengumpanan, beban peralatan, dan catatan keluaran untuk menentukan apakah perubahan ukuran partikel terjadi pada waktu yang hampir bersamaan dengan fluktuasi pengumpanan.
-
Setelah meningkatkan stabilitas pemberian makan, kumpulkan sampel baru menggunakan metode pengambilan sampel yang sama dan bandingkan hasilnya.
Jika fluktuasi pemberian pakan memiliki hubungan waktu yang jelas dengan perubahan ukuran partikel, dan bubuk menjadi lebih konsisten setelah pemberian pakan distabilkan, kondisi pemberian pakan mungkin menjadi faktor penyebabnya. Jika masalah berlanjut setelah pemberian makan menjadi stabil, selidiki tahapan proses lainnya.
Penyaringan dan Klasifikasi Tidak Cocok

Penggilingan mengurangi ukuran material, sedangkan penyaringan memisahkan partikel sesuai dengan kondisi pemisahan yang relevan. Meskipun bubuk yang keluar dari alat penyemprot memenuhi harapan, pengaturan penyaringan yang tidak sesuai, jaring saringan yang rusak, penyegelan yang buruk, atau bypass material masih dapat mempengaruhi produk akhir.
Cara Memeriksa dan Memverifikasi
Jika tata letak peralatan memungkinkan, kumpulkan sampel terpisah dari saluran keluar penyemprot dan produk jadi setelah penyaringan. Bandingkan keduanya menggunakan metode pengujian yang sama.
-
Jika sampel saluran keluar alat penyemprot sudah mengandung terlalu banyak partikel di luar spesifikasi, selidiki lebih lanjut bahan mentah dan kondisi penggilingan.
-
Jika sampel outlet memenuhi persyaratan namun produk jadi tidak, prioritaskan pemeriksaan integritas layar, spesifikasi layar, penyegelan, dan bypass material.
-
Jika kelainan ukuran partikel mungkin disebabkan oleh residu atau kontaminasi material, periksa juga proses pengangkutan, pengumpulan, dan pembersihan di bagian hilir.
Membandingkan sampel dari tahapan proses yang berbeda membantu mengidentifikasi di mana kelainan ukuran partikel muncul dan menentukan area mana yang harus diselidiki terlebih dahulu.
Jika hasil pengujian berbeda secara signifikan sebelum dan sesudah penyaringan, penilaian lebih lanjut terhadap spesifikasi penyaringan, efisiensi penyaringan, dan kondisi material diperlukan. Pembukaan layar nominal saja tidak dapat menjamin bahwa bubuk jadi memenuhi kisaran ukuran partikel target.
Cara Mengidentifikasi Penyebab Sebenarnya Ukuran Partikel Bubuk Masterbatch Warna Tidak Konsisten
Salah satu langkah dalam pemecahan masalah adalah menentukan apakah perbedaan ukuran partikel terjadi antara batch bahan mentah atau terjadi selama produksi berkelanjutan pada batch yang sama. Penting juga untuk mengidentifikasi tahap proses paling awal di mana kelainan tersebut muncul.
Untuk perbedaan antar batch, prioritaskan perbandingan informasi bahan mentah, catatan formulasi, dan ukuran pakan. Untuk variasi yang berkembang dari waktu ke waktu dalam batch yang sama, evaluasi kondisi cakram gerinda, suhu material, laju pengumpanan, dan catatan pengoperasian peralatan secara bersamaan.
Jika masalah mungkin timbul selama penyaringan atau penanganan di bagian hilir, bila memungkinkan, bandingkan sampel dari saluran keluar alat penyemprot dengan sampel dari produk jadi. Hal ini membantu menghindari setiap kelainan ukuran partikel dikaitkan dengan proses penggilingan.
Setelah faktor-faktor yang berpotensi berkontribusi telah diidentifikasi, kendalikan variabel-variabel utama jika memungkinkan dan lakukan perbandingan menggunakan metode pengambilan sampel dan pengujian yang konsisten. Evaluasi hasil terhadap spesifikasi ukuran partikel target, pilih metode yang sesuai seperti analisis saringan atau difraksi laser sesuai dengan aplikasi sebenarnya. Hasil dari metode pengujian yang berbeda tidak boleh dibandingkan secara langsung tanpa dasar perbandingan yang valid.
Setelah melakukan penyesuaian, bandingkan distribusi ukuran partikel, proporsi partikel di luar spesifikasi, dan data pengoperasian yang relevan. Hasil yang dapat direproduksi dalam kondisi yang sebanding memberikan bukti yang lebih kuat untuk mengidentifikasi penyebab dan mengevaluasi penyesuaian. Sebuah tes tunggal dapat memberikan petunjuk yang berguna, namun mungkin tidak cukup untuk memastikan penyebab utama.
Tabel Diagnostik Cepat untuk Masalah Ukuran Partikel
Tabel diagnostik ini membantu memprioritaskan inspeksi. Hal ini tidak boleh digunakan begitu saja untuk membuat penentuan akhir mengenai akar permasalahannya.
Mengapa Distribusi Ukuran Partikel yang Stabil Penting?
Untuk bubuk masterbatch warna, tujuannya bukan sekadar menghasilkan partikel yang lebih halus. Bubuk tersebut harus memenuhi persyaratan ukuran partikel dari formulasi spesifik, aplikasi, dan metode pemrosesan hilir.
Distribusi ukuran partikel yang stabil membantu menjaga konsistensi penanganan dan pengumpanan bubuk, mengurangi variasi antar batch produksi, dan memastikan bahwa bubuk akhir tetap mendekati spesifikasi aplikasi yang diperlukan.
Namun ukuran partikel bukan satu-satunya faktor yang menentukan dispersi pigmen atau kualitas produk akhir. Sifat pembawa polimer, karakteristik pigmen, formulasi, dan kondisi pemrosesan hilir juga dapat berdampak.
Oleh karena itu, kinerja penggilingan harus dievaluasi berdasarkan apakah bubuk tersebut secara konsisten memenuhi spesifikasi target dan persyaratan aplikasi aktual, daripada hanya mengandalkan ukuran partikel rata-rata atau tampilan visual.

Bagaimana Mao Yue Membantu Meningkatkan Konsistensi Penggilingan Masterbatch Warna
Ukuran partikel bubuk masterbatch warna yang tidak konsisten tidak berarti seluruh alat penyemprot harus diganti. Pendekatan yang lebih praktis adalah dengan mengidentifikasi di mana kelainan tersebut terjadi terlebih dahulu, kemudian menggunakan hasil pengujian untuk menentukan apakah persiapan bahan mentah, kondisi penggilingan, komponen inti, atau penyaringan hilir harus ditangani.
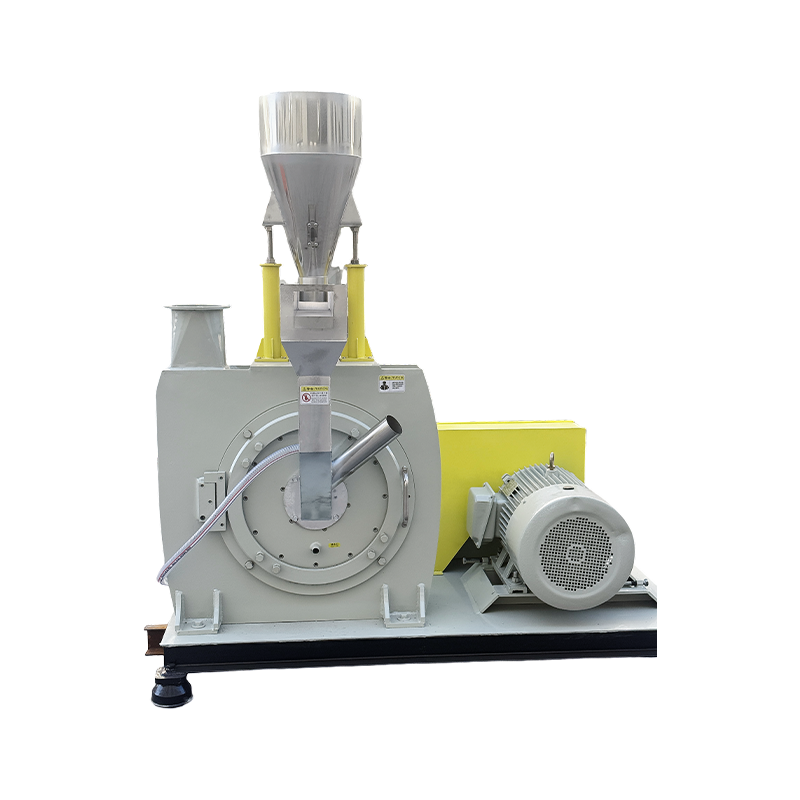
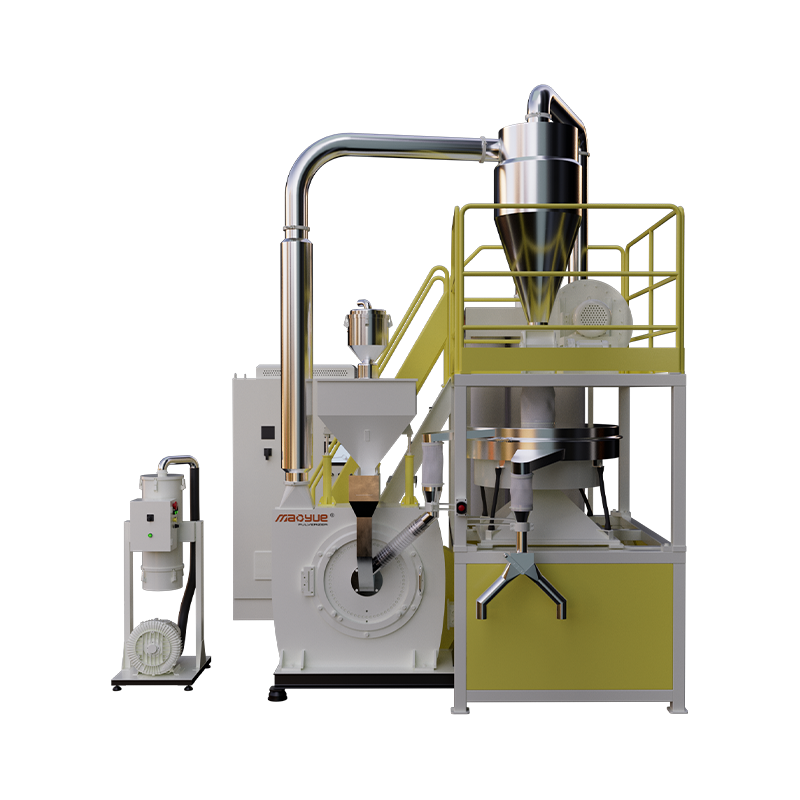
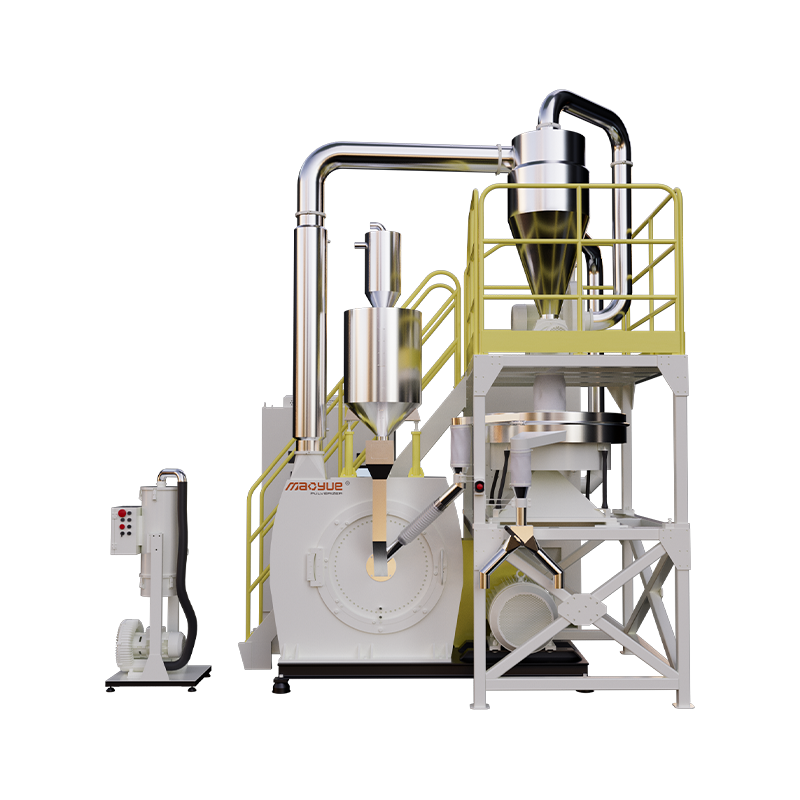
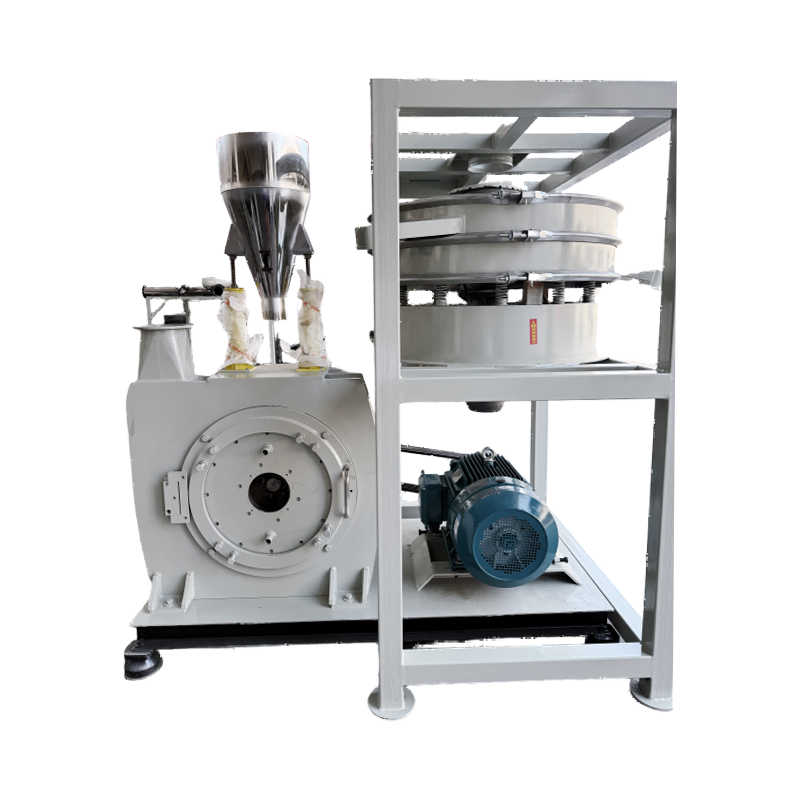
Mao Yue mengkhususkan diri dalam R&D dan pembuatan alat penyemprot plastik tipe cakram. Dengan menggabungkan pengujian material aktual, produksi cakram dan bilah gerinda internal, serta pencocokan kondisi pengoperasian, Mao Yue dapat membantu pelanggan mengevaluasi kinerja penggilingan dan konfigurasi peralatan berdasarkan kebutuhan spesifik mereka.
Uji Bahan Sebenarnya Sebelum Memilih Peralatan

Formulasi masterbatch warna yang berbeda dapat berperilaku berbeda selama penggilingan. Nama bahan atau ukuran mata jaring target saja tidak cukup untuk menentukan kinerja alat penghancur dalam kondisi produksi sebenarnya.
Jika kondisi pengujian memungkinkan, Mao Yue dapat menguji bahan yang dipasok oleh pelanggan dan mencatat hasil yang relevan, termasuk kehalusan bubuk, keluaran, perubahan suhu, dan kondisi pengoperasian, sesuai dengan ruang lingkup pengujian.
Membandingkan hasil ini dengan spesifikasi target pelanggan membantu menilai apakah konfigurasi peralatan saat ini sesuai dengan aplikasi dan apakah diperlukan evaluasi lebih lanjut terhadap parameter penggilingan atau kondisi pendinginan.
Untuk masalah yang melibatkan banyak faktor yang berkontribusi, pengujian tambahan mungkin diperlukan. Sebuah tes tunggal tidak boleh dianggap sebagai bukti konklusif mengenai penyebab utama.
Manufaktur Cakram dan Pisau Gerinda In-House

Kondisi cakram dan bilah gerinda mempengaruhi geometri kerja dan kinerja penggilingan. Mao Yue memproduksi cakram dan bilah gerindanya sendiri, sehingga membantu mempertahankan kendali atas proses produksi dan inspeksi untuk komponen inti ini.
Ketika ukuran partikel berubah seiring waktu, inspeksi permukaan kerja, catatan servis komponen, dan hasil pengujian bubuk dapat dievaluasi bersama untuk menentukan apakah kondisi komponen dapat mempengaruhi kinerja penggilingan.
Jika bukti yang tersedia tidak membenarkan penggantian komponen, faktor pengoperasian lainnya harus diselidiki terlebih dahulu. Membandingkan hasil sebelum dan sesudah perawatan atau penggantian dapat memberikan dasar yang lebih andal untuk pengelolaan komponen di masa mendatang dan membantu menghindari penggantian cakram gerinda semata-mata karena satu hasil ukuran partikel yang tidak normal.
Cocokkan Kondisi Penggilingan dengan Bubuk Target

Konsistensi ukuran partikel tidak hanya bergantung pada kondisi cakram gerinda tetapi juga pada celah cakram, kondisi pengumpanan, konfigurasi pendinginan, dan pengaturan penyaringan.
Mao Yue dapat mengevaluasi konfigurasi peralatan dan kondisi pengoperasian yang relevan berdasarkan sifat material pelanggan, ukuran partikel target, dan persyaratan hasil. Jika kondisinya memungkinkan, membandingkan distribusi ukuran partikel, keluaran, dan suhu sebelum dan sesudah penyesuaian akan membantu menentukan apakah perubahan telah mencapai hasil yang diinginkan.
Jika kelainan sebenarnya berasal dari sistem penyaringan atau pemrosesan hilir, sistem terkait harus diperiksa daripada terus menyesuaikan parameter cakram gerinda.
Pendekatan ini, berdasarkan pengujian material aktual dan data pengoperasian, membantu pelanggan memilih konfigurasi peralatan yang sesuai dan tindakan pemecahan masalah sekaligus mengurangi penyesuaian parameter dan penggantian komponen yang tidak perlu.
Dapatkan Solusi Penghancuran Masterbatch Warna untuk Material Anda
Jika alat penghancur masterbatch warna Anda menghasilkan partikel kasar yang berlebihan, proporsi halus yang tidak normal, aglomerasi bubuk, atau variasi ukuran partikel antar batch, Anda dapat memberi Mao Yue informasi berikut untuk penilaian awal persyaratan aplikasi Anda:
-
Jenis bahan: Pembawa polimer dan detail formulasi yang diketahui.
-
Ukuran umpan: Ukuran partikel atau bahan asli.
-
Ukuran partikel target: Ukuran mata jaring atau rentang ukuran partikel yang diperlukan.
-
Throughput target: Kapasitas pemrosesan yang diharapkan dalam kg/jam.
-
Masalah saat ini: Masalah yang diamati dan kapan atau di mana masalah tersebut terjadi dalam proses produksi.
Jika tersedia, Anda juga dapat memberikan hasil pengujian ukuran partikel, catatan suhu, atau sampel yang dikumpulkan pada berbagai tahap pengoperasian. Informasi ini dapat membantu mempersempit kemungkinan penyebab dan menentukan apakah pengujian material yang sebenarnya diperlukan.
Hubungi Mao Yue untuk mendiskusikan solusi penghancuran plastik yang disesuaikan dengan bahan masterbatch warna Anda, ukuran partikel target, dan persyaratan produksi.