

 中文简体
Serbuk rotomolding PE perlu menjaga daya alir yang baik setelah produksi sehingga dapat diangkut, dibuang, dan didistribusikan secara merata selama proses rotomolding.
Namun, selama produksi sebenarnya, bubuk PE mungkin mulai saling menempel selama penghancuran, pendinginan, pengangkutan, pengumpulan, pengemasan, atau penyimpanan, dan secara bertahap membentuk gumpalan kecil.
Ini dikenal sebagai aglomerasi bubuk PE.
Penting untuk dipahami bahwa aglomerasi serbuk tidak sama dengan ukuran partikel yang salah.
Bahkan ketika bubuk PE telah mencapai ukuran partikel target, partikel-partikel tersebut mungkin masih mulai menempel satu sama lain dan membentuk aglomerat. Oleh karena itu, mengevaluasi kualitas bubuk memerlukan lebih dari sekadar memeriksa ukuran partikel rata-rata. Kemampuan mengalir bubuk, distribusi ukuran partikel, dan keberadaan aglomerat juga harus dipertimbangkan.
Langkah 1 dalam mengatasi aglomerasi bubuk PE bukanlah dengan segera menyesuaikan satu parameter peralatan. Sebaliknya, tentukan:
Kapan bedak mulai menempel? Di mana aglomerasi dimulai?
Apa itu Aglomerasi Serbuk Rotomolding PE?
Aglomerasi serbuk PE terjadi ketika partikel serbuk yang awalnya terpisah saling menempel dan secara bertahap membentuk gumpalan yang lebih besar.
Bubuk stabil:
Partikel individu → Serbuk yang mengalir bebas
Bubuk diaglomerasi:
Partikel individu → Kontak partikel → Adhesi partikel → Aglomerat
Dimana Aglomerasi Serbuk PE Dimulai?
Mengidentifikasi kapan dan di mana aglomerasi muncul dapat membantu menemukan masalah dengan lebih efisien.

Jika Aglomerasi Muncul Segera Setelah Penghancuran
Jika sudah terlihat adanya gumpalan pada saat serbuk keluar dari alat penyemprot, maka perlu dilakukan pengecekan pada proses penghancuran, kondisi pendinginan, dan kondisi serbuk sebelum memasuki tahap pengumpulan.
Faktor kuncinya meliputi:
-
Kondisi bubuk
-
Stabilitas pendinginan
-
Beban produksi aktual
-
Waktu tinggal bubuk
-
Kondisi permukaan partikel
Ketika aglomerasi muncul sangat dini, proses penghancuran dan penanganan bubuk harus diselidiki terlebih dahulu.
Jika Aglomerasi Muncul Selama Penyampaian atau Pengumpulan
Jika bubuk berada dalam kondisi normal segera setelah penghancuran tetapi secara bertahap membentuk gumpalan selama pengangkutan, penyaringan, atau pengumpulan, proses hilir penanganan bubuk harus diperiksa.
Misalnya:
-
Apakah bubuk terakumulasi pada titik tertentu?
-
Apakah panas tertahan di area tertentu?
-
Apakah proses pengangkutannya stabil?
-
Apakah serbuk tertinggal dalam sistem pengumpulan terlalu lama?
-
Apakah partikel bubuk tetap bersentuhan dalam waktu lama?
Artinya pemecahan masalah aglomerasi serbuk PE tidak boleh hanya terfokus pada ruang penghancuran saja. Seluruh proses penanganan bubuk hilir juga harus diperiksa.
Jika Aglomerasi Muncul Setelah Pengemasan atau Selama Penyimpanan
Jika bubuk dalam kondisi baik selama pengemasan tetapi membentuk gumpalan setelah jangka waktu tertentu, perhatian harus dialihkan ke kondisi hilir.
Periksa:
-
Kondisi bubuk at the time of packaging
-
Suhu penyimpanan
-
Kelembaban dan kondensasi
-
Waktu penyimpanan
-
Kompresi bedak di dalam kemasan
Perbedaan ini penting karena tidak semua masalah aglomerasi serbuk PE berasal dari alat semprot.
Mengapa Bubuk Rotomolding PE Menggumpal?
Aglomerasi serbuk PE biasanya tidak disebabkan oleh satu faktor saja.
Lebih tepatnya, aglomerasi terjadi ketika bubuk mencapai kondisi di mana partikel dapat dengan mudah bersentuhan dan menempel satu sama lain, dan kondisi ini bertahan cukup lama hingga terbentuk gumpalan.
Faktor umum meliputi:
-
Proporsi partikel halus
-
Akumulasi bubuk
-
Kondisi pengangkutan dan pengumpulan
-
Kelembaban atau kondensasi permukaan
-
Kondisi pengemasan
-
Suhu penyimpanan and humidity
-
Tekanan diterapkan pada bubuk
-
Waktu penyimpanan
Oleh karena itu, ketika menganalisis masalah aglomerasi, tentukan di mana dan kapan aglomerasi terjadi, lalu identifikasi faktor-faktor yang mempengaruhi tahapan tersebut.
Bisakah Terlalu Banyak Partikel Halus Meningkatkan Risiko Aglomerasi?
Partikel halus dalam jumlah besar dapat meningkatkan area kontak antar partikel sehingga meningkatkan risiko aglomerasi. Namun, fraksi partikel halus yang tinggi tidak berarti bahwa partikel halus adalah penyebab utama masalahnya.
Oleh karena itu, analisis serbuk PE harus mempertimbangkan distribusi ukuran partikel secara lengkap dan pembentukan aglomerat daripada hanya mengandalkan ukuran partikel rata-rata.
Bisakah Kelembapan Menyebabkan Aglomerasi Serbuk PE?
PE sendiri memiliki daya serap air yang relatif rendah. Oleh karena itu, ketika kelembapan dikaitkan dengan aglomerasi bubuk PE, perhatian lebih harus diberikan pada kelembapan dan kondensasi permukaan.
Misalnya:
Serbuk panas → memasuki lingkungan yang lebih dingin → kemungkinan kondensasi → adhesi partikel
Diau:
Serbuk dingin → memasuki lingkungan yang hangat dan lembab → terbentuk kelembapan permukaan → aglomerasi
Hal ini dapat terjadi jika bubuk dikemas sebelum mencapai kondisi stabil atau ketika lingkungan penyimpanan mengalami perubahan suhu yang signifikan.
Bagaimana Anda Mengidentifikasi Penyebab Sebenarnya Aglomerasi Serbuk PE?
Salah satu metode yang efektif adalah dengan menyelidiki kapan dan di mana aglomerasi itu muncul.
Pendekatan ini membantu membedakan antara:
Aglomerasi yang dihasilkan selama proses penghancuran dan aglomerasi yang berkembang selama pengangkutan, pengumpulan, pengemasan, atau penyimpanan.
Daripada mengubah beberapa parameter produksi secara bersamaan, pendekatan yang lebih efektif adalah dengan membandingkan batch normal dan batch yang diaglomerasi dan mengidentifikasi titik di mana kondisi bubuk berubah.
Bagaimana Aglomerasi Serbuk Rotomolding PE Dapat Dikurangi?
Dalam produksi sebenarnya, proses penanganan bubuk secara lengkap harus dipertimbangkan:
Penghancuran → Pendinginan → Penyaringan → Penyampaian → Pengumpulan → Pengemasan → Penyimpanan
Jika Terjadi Aglomerasi Setelah Penghancuran
Fokus pada:
-
Menstabilkan kondisi penghancuran
-
Mengontrol suhu bubuk
-
Memeriksa distribusi ukuran partikel
-
Meminimalkan waktu tinggal bubuk yang tidak diperlukan
Jika Terjadi Aglomerasi Saat Penyampaian
Fokus pada:
-
Mengurangi akumulasi bubuk
-
Memeriksa stabilitas pengangkutan
-
Meminimalkan waktu tinggal yang tidak perlu
-
Memeriksa titik perpindahan material
Jika Terjadi Aglomerasi Selama atau Setelah Pengemasan
Fokus pada:
-
Memastikan bubuk telah mencapai kondisi stabil sebelum dikemas
-
Menghindari mengemas bubuk dalam jumlah besar saat masih panas atau tidak stabil
-
Mengontrol perubahan suhu
Jika Terjadi Aglomerasi Selama Penyimpanan
Fokus pada:
-
Mengontrol suhu dan kelembaban penyimpanan
-
Mencegah kondensasi
-
Mengurangi kompresi berlebihan
-
Memantau waktu penyimpanan
Bagaimana Mao Yue Membantu Mengurangi Risiko Aglomerasi Serbuk PE?
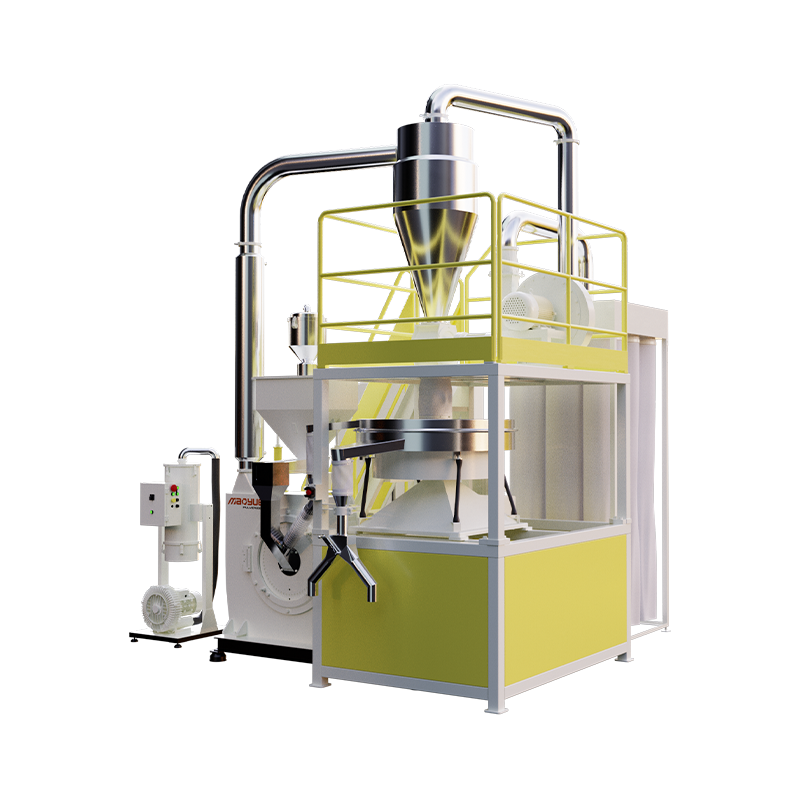
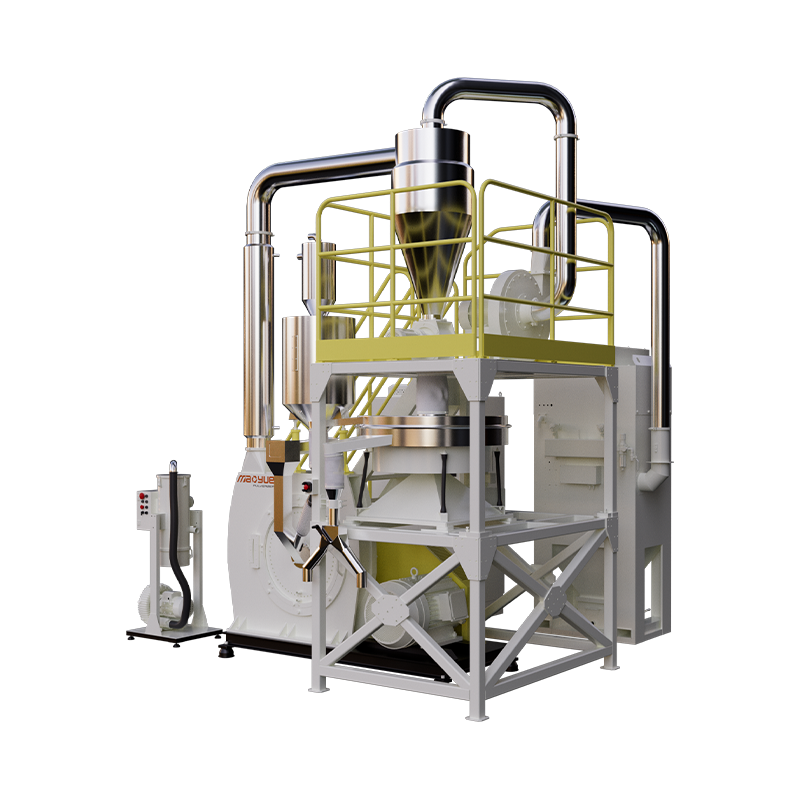
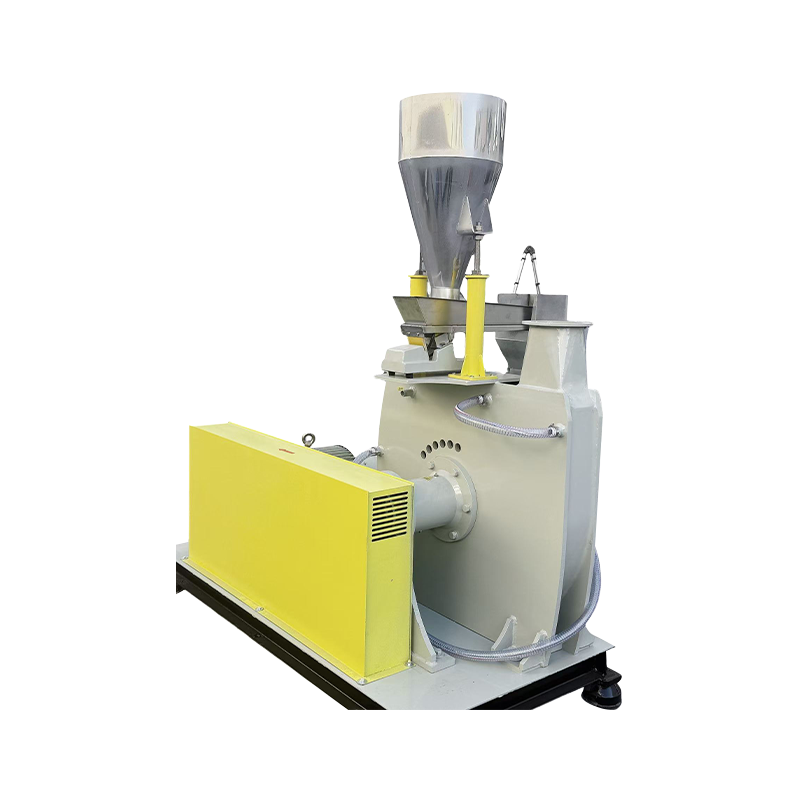
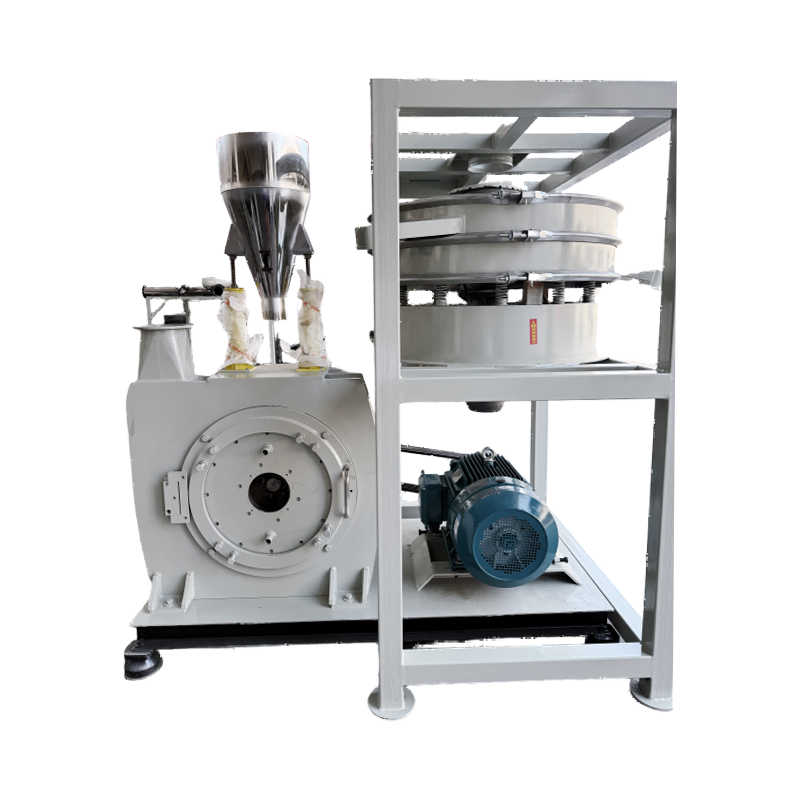
At Mao Yue , kami tidak sekadar menganggap aglomerasi bubuk PE sebagai masalah pendinginan. Kami juga tidak merekomendasikan model penyemprot PE tertentu tanpa memahami persyaratan material dan produksi.
Kami fokus pada satu pertanyaan kunci:
Di mana bubuk PE Anda mulai menggumpal, dan mengapa hal itu terjadi di sana?
Proses evaluasi kami adalah:
Masalah pelanggan → Pengujian material aktual → Identifikasi tahap aglomerasi → Cocokkan proses penghancuran → Verifikasi kondisi bubuk
Mulailah Dengan Masalah Aglomerasi yang Sebenarnya
Sebelum memilih peralatan, Mao Yue perlu memahami masalah yang dialami pelanggan, seperti:
-
Aglomerasi muncul segera setelah penghancuran
-
Benjolan terbentuk selama pengangkutan atau pengumpulan
-
Bubuk secara bertahap menggumpal setelah pengemasan
-
Bubuk mulai saling menempel setelah disimpan
-
Kemampuan mengalir bubuk menurun
Lokasi aglomerasi yang berbeda memerlukan pendekatan pemecahan masalah yang berbeda.
Oleh karena itu, kami tidak hanya merekomendasikan solusi standar berdasarkan persyaratan untuk “alat semprot PE”. Kami mengidentifikasi lokasi terjadinya masalah.
Evaluasi Kinerja Penghancuran PE Melalui Pengujian Material Aktual
Mao Yue dapat menguji bahan PE pelanggan yang sebenarnya daripada hanya mengandalkan parameter peralatan teoretis untuk menentukan apakah alat semprot cocok.
Sebelum melakukan pengujian, kita perlu memahami:
-
Jenis bahan PE
-
Ukuran bahan baku
-
Ukuran partikel sasaran
-
Kapasitas yang dibutuhkan
-
Jam operasional harian
-
Aplikasi rotomolding terakhir
-
Masalah aglomerasi saat ini
Mao Yue tidak hanya memeriksa apakah mesin tersebut dapat menghancurkan PE hingga ukuran partikel target. Kami juga mengamati bagaimana kondisi bubuk berubah selama penghancuran, pendinginan, penyaringan, dan pengumpulan.
Cocokkan Proses Penghancuran dan Penanganan Serbuk dengan Lokasi Aglomerasi
Jika terjadi aglomerasi setelah penghancuran, hubungan antara kondisi penghancuran dan kondisi bubuk perlu dianalisis.
Jika bubuk berbentuk normal segera setelah penghancuran tetapi menggumpal selama pengangkutan, pengumpulan, pengemasan, atau penyimpanan, kondisi penanganan bubuk di bagian hilir perlu diperiksa.
Oleh karena itu, Mao Yue tidak hanya berfokus pada alat semprot itu sendiri, tetapi juga pada proses keseluruhannya:
Penghancuran → Pendinginan → Penyaringan → Penyampaian → Pengumpulan → Pengemasan
Kuncinya adalah memastikan bahwa berbagai tahapan penanganan bubuk bekerja sama dengan baik.
Pertahankan Kondisi Penghancuran dan Komponen Inti yang Stabil

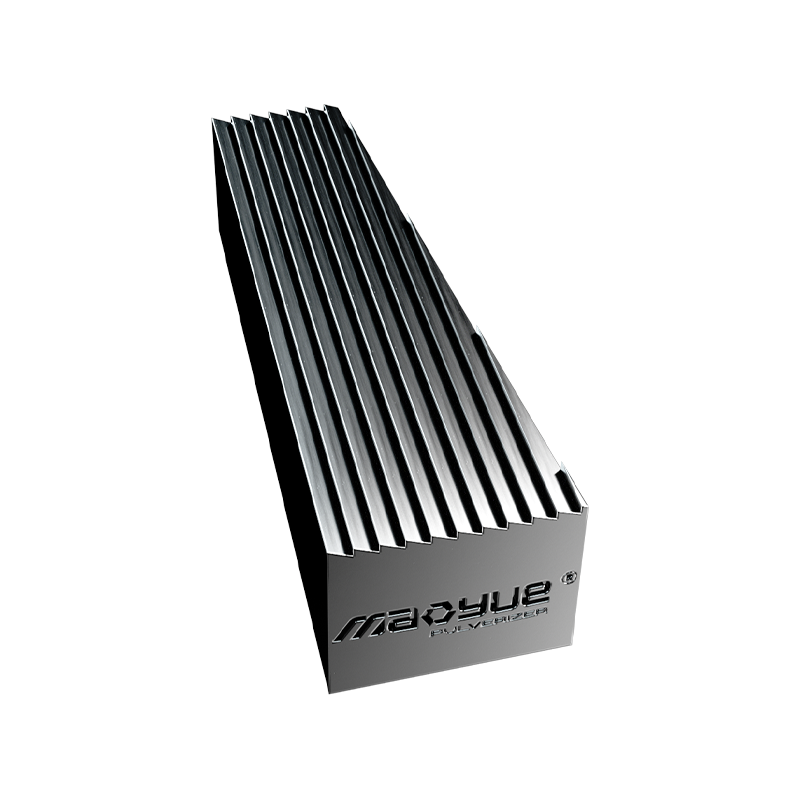
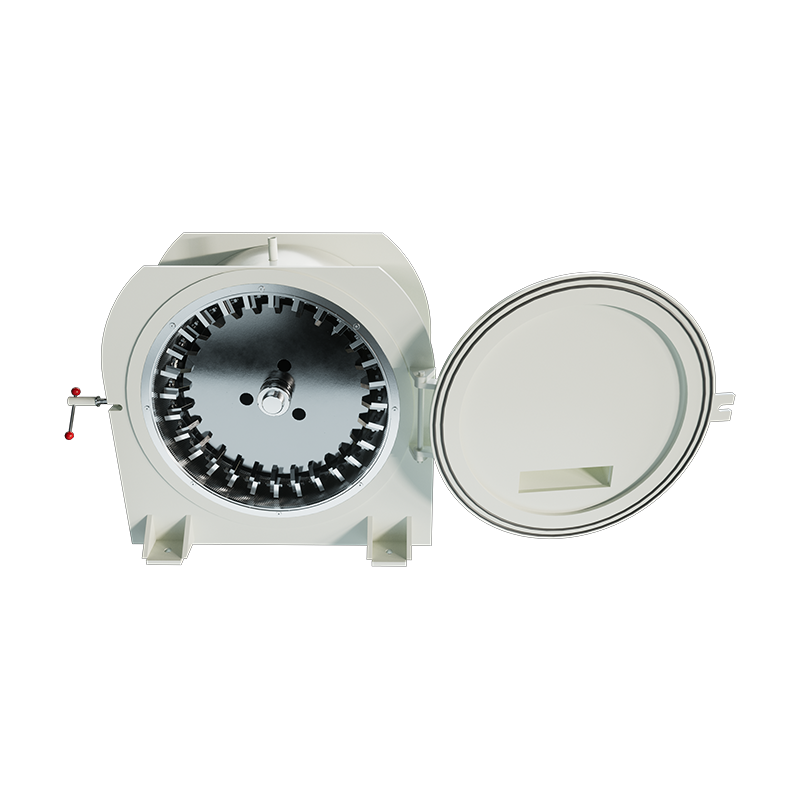
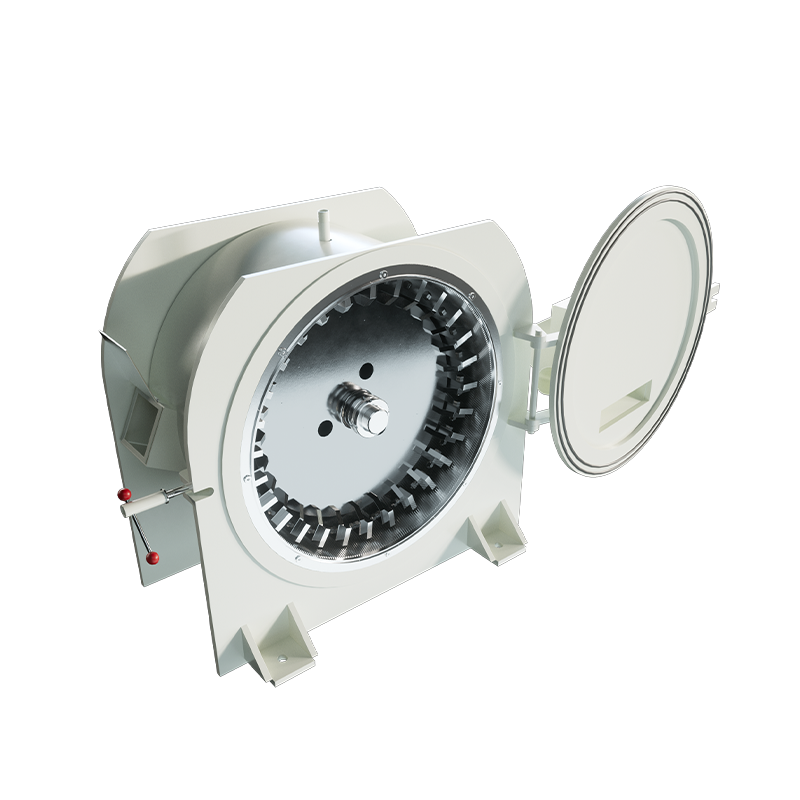
Mao Yue memproduksi cakram dan bilah penghancur intinya sendiri serta melakukan pemesinan presisi dan pemeriksaan ketat pada komponen-komponen utama.
Stabil kondisi cakram dan bilah membantu menjaga kesenjangan penghancuran yang konsisten dan kondisi penghancuran yang stabil, mengurangi risiko perubahan signifikan dalam distribusi ukuran partikel selama produksi.
Untuk bubuk rotomolding PE, distribusi ukuran partikel yang stabil adalah salah satu dasar untuk menjaga konsistensi kondisi bubuk dan kemampuan mengalir.
Cocokkan Peralatan dan Proses dengan Persyaratan Produksi Sebenarnya
Setelah masalah dan karakteristik material teridentifikasi, maka proses penghancuran dan solusi penanganan serbuk hilir dapat dicocokkan berdasarkan:
Target Material Ukuran Partikel Kapasitas Jam Operasional Masalah Aglomerasi Aplikasi
Verifikasi Solusi Melalui Kondisi Bedak Sebenarnya
Tujuan akhirnya bukan sekedar memastikan bahwa peralatan dapat beroperasi. Tujuannya untuk memverifikasi apakah proses penghancuran dapat menghasilkan bubuk yang memenuhi kebutuhan pelanggan.
Faktor kunci mungkin termasuk:
-
Distribusi ukuran partikel
-
Aglomerasi
-
Kemampuan mengalir bubuk
-
Kondisi bubuk stability
-
Kapasitas produksi sebenarnya
-
Kinerja pengumpulan hilir
Pengujian material yang sebenarnya dan pencocokan kondisi produksi dapat mengurangi risiko yang terkait dengan pemilihan peralatan hanya berdasarkan spesifikasi nominal.
Jika bubuk rotomolding PE Anda sudah mengalami lengket, penggumpalan, penggumpalan, atau berkurangnya kemampuan mengalir, berikan kepada Mao Yue bahan sebenarnya, ukuran partikel target, kapasitas yang diperlukan, dan masalah bubuk saat ini.
Mao Yue dapat menganalisis di mana aglomerasi dimulai dan mengevaluasi solusi penghancuran dan penanganan bubuk PE yang sesuai berdasarkan pengujian material yang sebenarnya.
Pertanyaan yang Sering Diajukan
Mengapa Bubuk PE Saya Menyatu?
Bubuk PE dapat saling menempel karena kondisi bubuk, kelembapan permukaan, pengangkutan, pengemasan, atau kondisi penyimpanan. Langkahnya adalah mengidentifikasi di mana keterikatan itu dimulai.
Bagaimana Saya Dapat Mencegah Bubuk PE Menggumpal?
Identifikasi terlebih dahulu di mana penggumpalan dimulai, lalu periksa kondisi bubuk, pengangkutan, pengemasan, atau kondisi penyimpanan pada tahap tersebut daripada mengubah semua parameter produksi sekaligus.
Apakah Aglomerasi Serbuk PE Sama dengan Partikel Kasar ?
Tidak. Partikel kasar adalah partikel berukuran besar dalam distribusi ukuran partikel, sedangkan aglomerasi terjadi ketika partikel yang awalnya terpisah saling menempel dan membentuk gumpalan yang lebih besar.
Bisakah Pendinginan Mengurangi Aglomerasi Serbuk PE?
Stabil cooling can help maintain a consistent powder condition, but PE powder agglomeration should not be treated as a cooling problem alone. Conveying, packaging, humidity, and storage conditions can also contribute to agglomeration.
Mengapa Bubuk PE Hanya Menggumpal Setelah Penyimpanan?
Hal ini mungkin terkait dengan kondensasi, perubahan suhu, kompresi bubuk, kondisi pengemasan, atau waktu penyimpanan.
Bagaimana Saya Harus Memilih Pulverizer PE yang Cocok?
Pengujian material yang sebenarnya direkomendasikan. Menyediakan material PE, ukuran partikel target, kapasitas yang dibutuhkan, jam pengoperasian, dan masalah aglomerasi saat ini sehingga proses penanganan serbuk secara lengkap dapat dievaluasi.
Kesimpulan
Aglomerasi bubuk rotomolding PE tidak berarti bahwa alat semprot itu sendiri bermasalah.
Pendekatan pemecahan masalah yang lebih efektif adalah dengan menentukan:
Kapan bedak mulai menempel? Di mana aglomerasi dimulai?
Oleh karena itu, aglomerasi bubuk PE harus dievaluasi di seluruh proses:
Penghancuran → Pendinginan → Penyaringan → Pengumpulan → Pengemasan → Penyimpanan
Jika bubuk rotomolding PE Anda lengket, menggumpal, menggumpal, atau berkurangnya kemampuan mengalir, berikan kepada Maoyue:
Bahan PE Target Ukuran Partikel Kapasitas yang Dibutuhkan Masalah Serbuk Saat Ini
Mao Yue dapat melakukan pengujian material aktual dan membantu mengevaluasi solusi penghancuran dan penanganan bubuk PE yang sesuai.
Bahkan jika Anda sudah memiliki alat penghancur PE, Anda masih dapat memberikan kondisi produksi sebenarnya jika bubuk Anda saat ini mengalami penggumpalan atau penurunan kemampuan mengalir. Kami dapat mengevaluasi masalah berdasarkan proses yang ada dan kondisi bubuk Anda.