

 中文简体
Kualitas produk rotomolded tidak hanya bergantung pada bahan baku polietilen tetapi juga pada ukuran partikel bubuk, distribusi ukuran partikel, kemampuan mengalir, dan kondisi pemrosesan sebenarnya.
Bagi produsen rotomolding, menggiling bahan PE hingga ukuran jaring target tidak berarti bubuk yang dihasilkan sesuai untuk produksi. Proporsi partikel kasar yang berlebihan, variasi distribusi ukuran partikel, atau peningkatan suhu selama pengoperasian berkelanjutan dapat memengaruhi kinerja pemrosesan hilir.
Jadi, bagaimana Anda bisa menghasilkan bubuk PE yang cocok untuk rotomolding?
Kuncinya adalah mencocokkan karakteristik bahan baku, peralatan penghancuran, metode pendinginan, kondisi penyaringan, dan persyaratan pemeriksaan bubuk jadi, bukan hanya bertujuan untuk mendapatkan bubuk yang lebih halus.
Artikel ini menjelaskan proses produksi bubuk rotomolding PE, faktor kunci dalam pemilihan alat penyemprot, metode verifikasi kualitas serbuk, dan bagaimana Mao Yue membantu pelanggan mengevaluasi solusi penghancuran PE yang sesuai melalui pengujian bahan aktual dan pembuatan komponen inti sendiri.
Apa yang Membuat Bubuk PE Cocok untuk Rotomolding?
Rotomolding adalah suatu proses dimana cetakan yang dipanaskan diputar sehingga bahan plastik sedikit demi sedikit meleleh dan melapisi permukaan bagian dalam cetakan. Untuk banyak aplikasi rotomolding, polietilen harus dihaluskan menjadi bubuk yang sesuai untuk pemrosesan selanjutnya.
Bubuk PE untuk rotomolding harus dievaluasi berdasarkan tingkat resin, struktur produk, dan proses pencetakan. Faktor kuncinya meliputi:
-
Ukuran partikel target: Serbuk harus memenuhi persyaratan kehalusan aplikasi rotomolding tertentu.
-
Distribusi ukuran partikel: Selain ukuran partikel rata-rata, proporsi partikel kasar, partikel halus, dan partikel di luar kisaran target harus dipertimbangkan.
-
Kemampuan mengalir serbuk: Bentuk partikel dan proporsi partikel halus dapat memengaruhi cara serbuk bergerak dan mendistribusikan di dalam cetakan.
-
Stabilitas suhu: Kenaikan suhu selama penghancuran harus dikontrol dengan baik untuk mengurangi risiko pelunakan bahan, adhesi, dan aglomerasi.
-
Konsistensi batch-to-batch: Batch produksi yang berbeda harus mempertahankan spesifikasi bubuk dan karakteristik pemrosesan yang cukup konsisten.
Untuk beberapa aplikasi rotomolding PE, mesh 20–40 dapat berfungsi sebagai rentang referensi. Namun, ini bukanlah standar universal untuk setiap produk. Target sebenarnya harus ditentukan berdasarkan karakteristik bahan baku, struktur produk, dan proses rotomolding.
Oleh karena itu, bubuk rotomolding PE yang sesuai tidak hanya harus memenuhi kehalusan target tetapi juga lulus pemeriksaan ukuran partikel dan, bila perlu, uji pencetakan aktual untuk memverifikasi apakah bubuk tersebut memenuhi persyaratan produksi.
Bagaimana Proses Produksi Bubuk Rotomolding PE?
Produksi bubuk rotomolding PE biasanya melibatkan evaluasi bahan mentah, pengumpanan, penghancuran, pendinginan, penyaringan, pengumpulan bubuk, dan inspeksi produk jadi.
Proses produksi yang khas adalah:
Evaluasi Bahan Baku PE → Pengumpanan → Penghancuran → Pendinginan → Penyaringan → Pengumpulan Serbuk → Inspeksi Serbuk Jadi
Setiap tahap memiliki tujuan yang berbeda.
Evaluasi bahan baku: Konfirmasikan jenis bahan PE, kadar resin, ukuran umpan, dan spesifikasi bubuk target untuk mendukung pemilihan peralatan dan evaluasi proses.
Pengumpanan: Kontrol kondisi dan laju material yang masuk ke alat penghancur sesuai dengan kebutuhan peralatan untuk mengurangi dampak fluktuasi pengumpanan terhadap produksi.
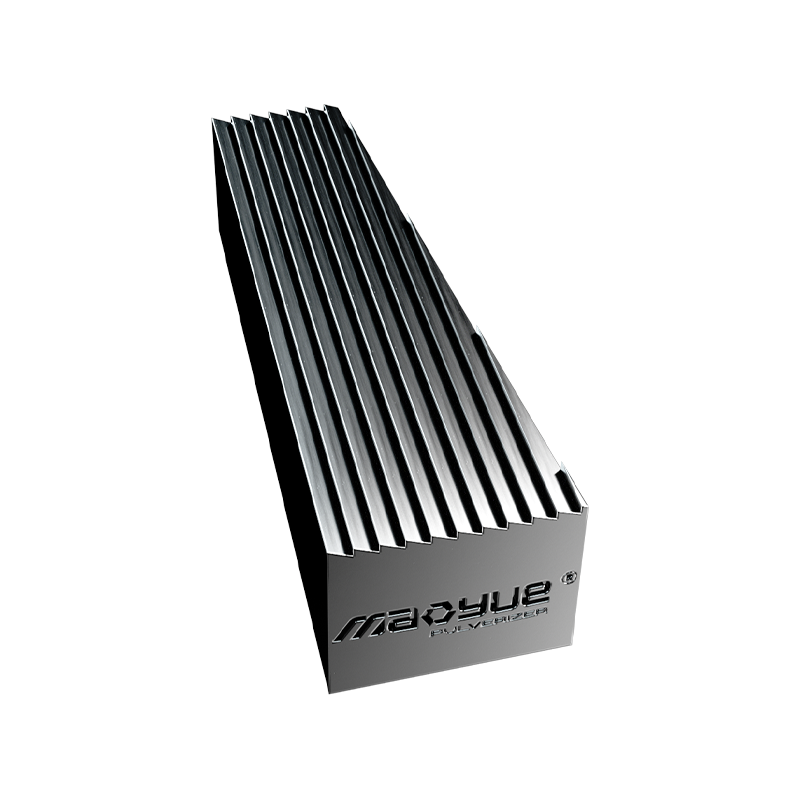
Penghancuran: Gunakan komponen kerja inti, seperti cakram dan bilah gerinda, untuk memproses bahan PE menjadi kisaran ukuran bubuk target.
Pendinginan: Bantuan mengontrol panas yang dihasilkan selama penghancuran . Konfigurasi pendinginan harus sesuai dengan karakteristik material dan persyaratan pengoperasian peralatan.
Penyaringan: Pisahkan bubuk yang memenuhi persyaratan penyaringan yang ditentukan dari partikel yang memerlukan pemrosesan lebih lanjut, sehingga mengurangi proporsi partikel di luar spesifikasi dalam produk jadi.
Pengumpulan bubuk: Kirimkan dan kumpulkan bubuk yang memenuhi syarat sambil mengelola debu, kebocoran, dan kehilangan material.
Inspeksi bubuk jadi: Periksa apakah bubuk memenuhi spesifikasi yang telah ditentukan dan verifikasi parameter penting lainnya sesuai dengan kebutuhan pelanggan.
Seluruh lini produksi harus menjaga keseimbangan antara kapasitas pemrosesan masing-masing tahapan. Misalnya, jika sistem penyaringan atau pengumpulan tidak dapat menangani keluaran alat penghancur, produksi keseluruhan mungkin terbatas meskipun mesin utama memiliki kapasitas pemrosesan yang memadai.
Cara Memilih Sistem Penghancuran untuk Produksi Bubuk Rotomolding PE
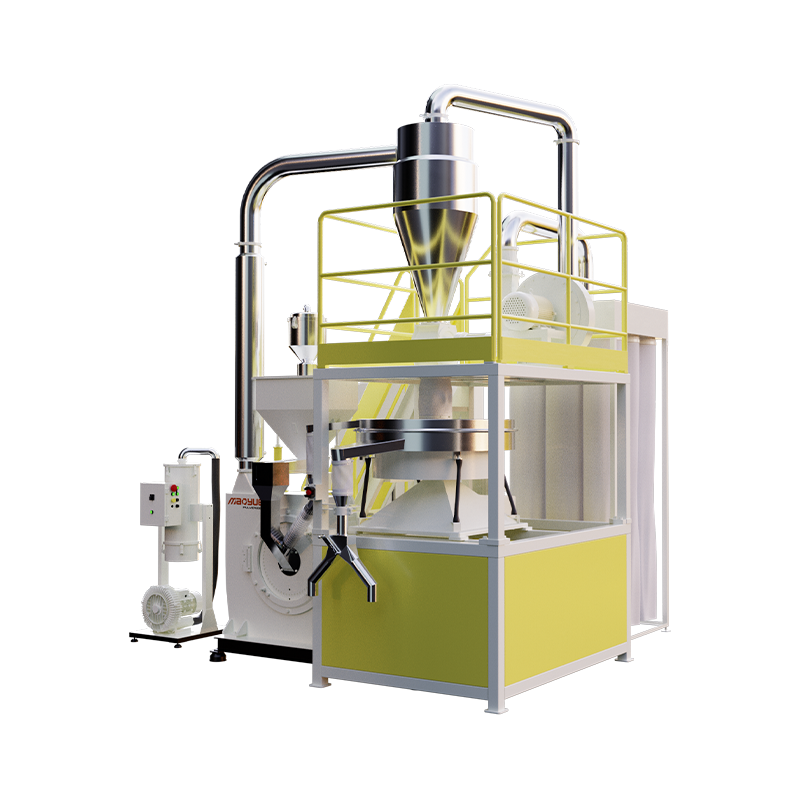
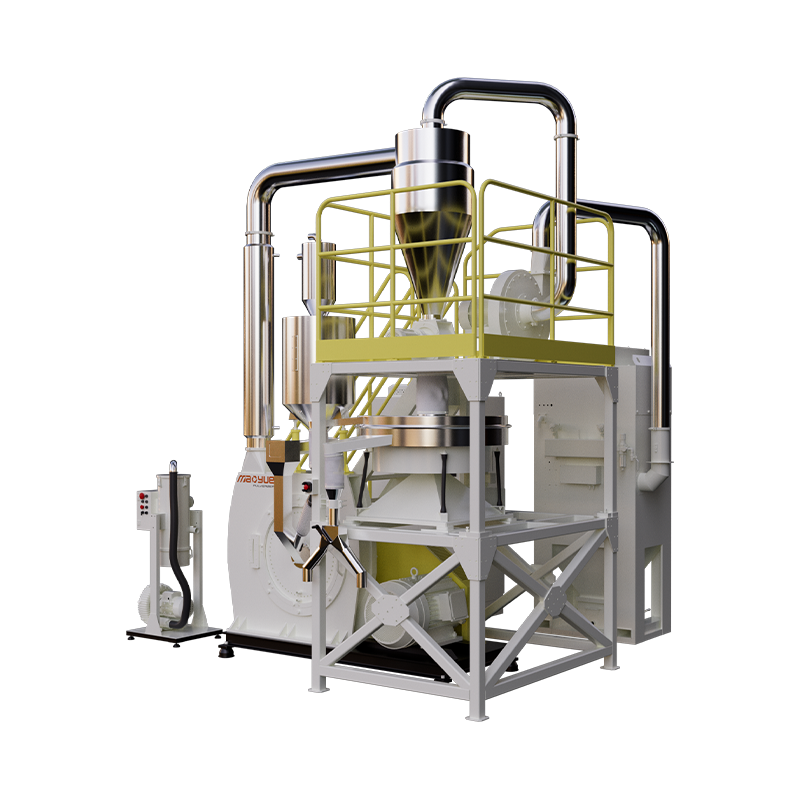
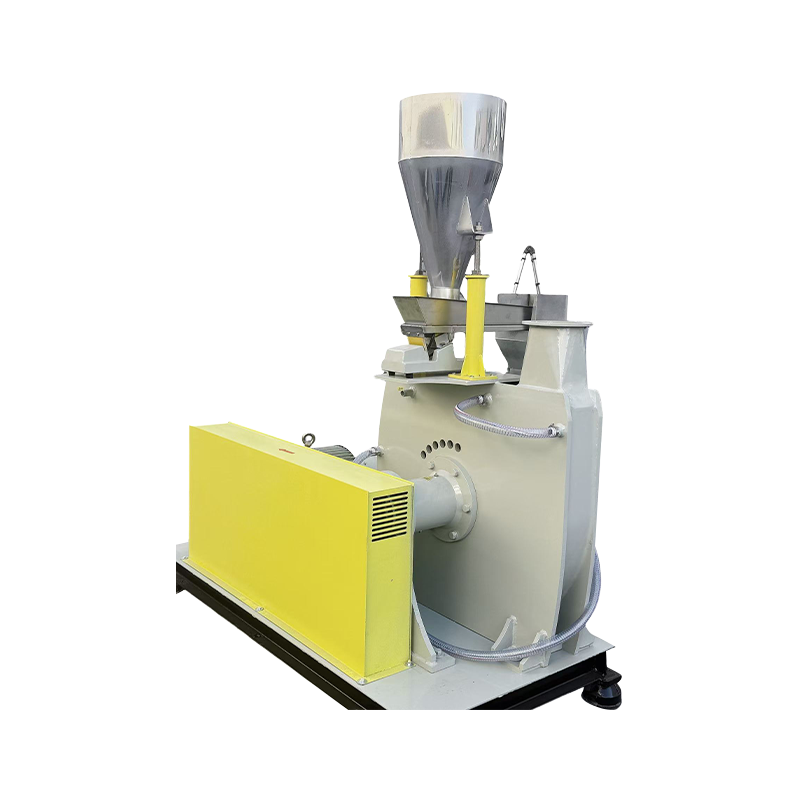
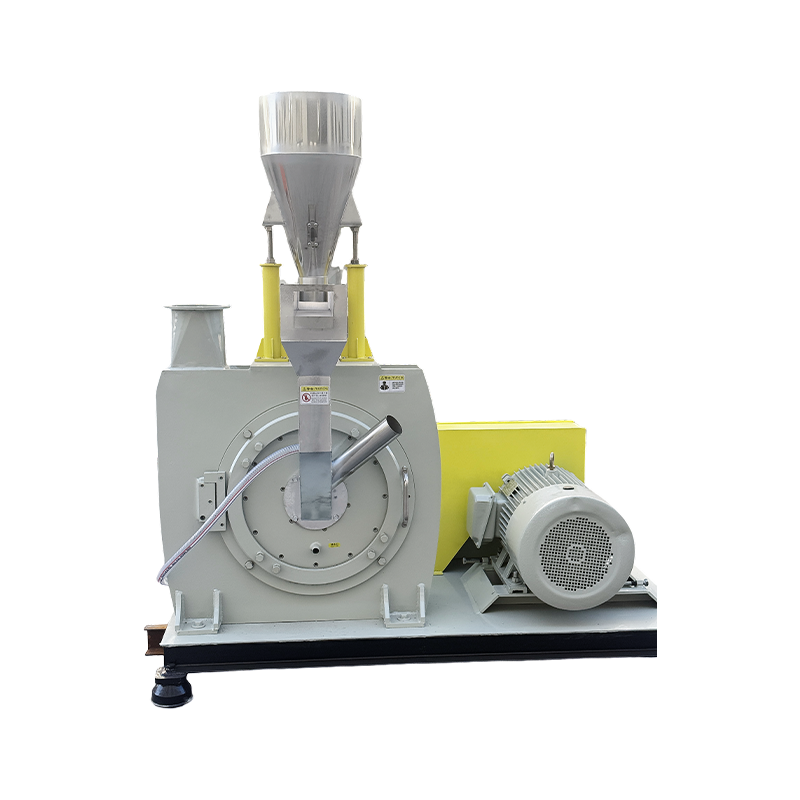
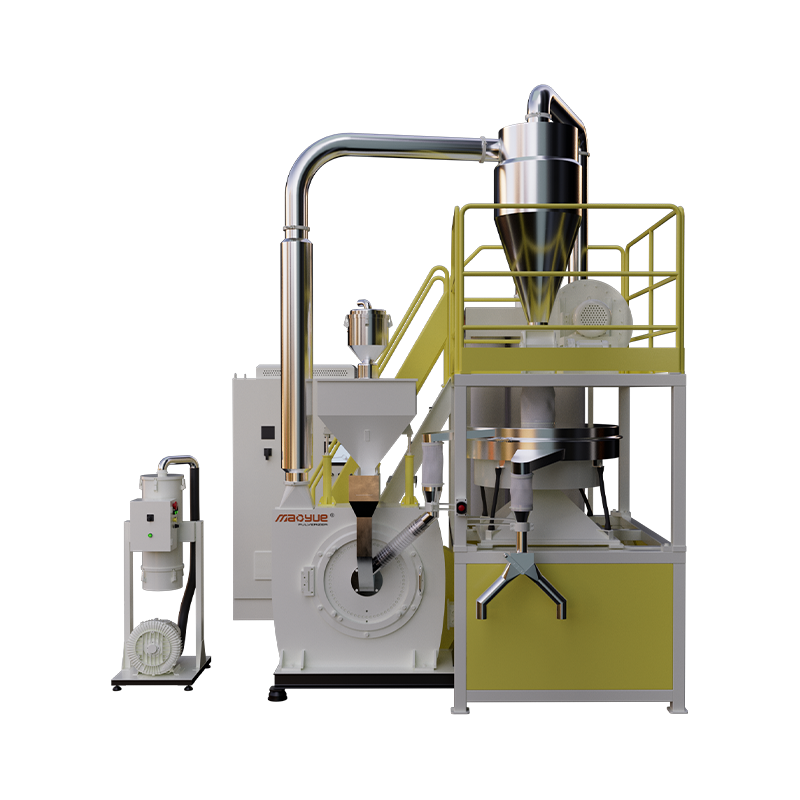
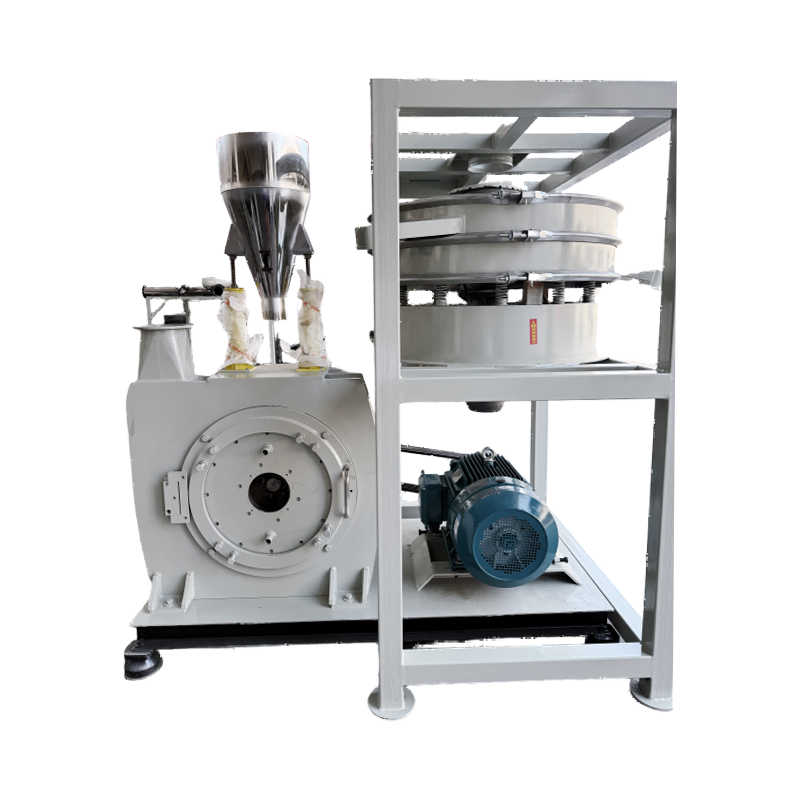
Alat semprot plastik adalah peralatan inti dalam produksi bubuk rotomolding PE. Saat memilih suatu sistem, pabrikan harus mempertimbangkan lebih dari sekadar daya motor dan kapasitas terukur. Kualitas komponen inti, penyesuaian celah penggilingan, dan kemampuan sistem lengkap untuk memenuhi spesifikasi bubuk target dan persyaratan produksi juga harus dievaluasi.
Kondisi Kerja Cakram dan Bilah Gerinda

Geometri kerja, akurasi pemesinan, dan kondisi keausan cakram dan bilah gerinda mempengaruhi proses penghancuran. Ketika komponen-komponen ini aus, kondisi kerja sebenarnya dapat berubah, sehingga berpotensi mempengaruhi bubuk ukuran partikel dan keluaran.
Celah Gerinda yang Dapat Disesuaikan

Kesenjangan penggilingan harus disesuaikan dengan karakteristik bahan baku dan spesifikasi bubuk target.
Pengaturan celah yang sesuai membantu menyeimbangkan kehalusan target, hasil produksi, dan kondisi pengoperasian peralatan. Untuk produksi jangka panjang, produsen juga harus mempertimbangkan apakah kesenjangan dapat tetap stabil dan apakah kondisi kerja yang sesuai dapat dipulihkan setelah pemeliharaan.
Evaluasi Konfigurasi Pendinginan dan Persyaratan Pengoperasian Berkelanjutan

Kapasitas pendinginan harus dievaluasi berdasarkan karakteristik bahan baku, kehalusan target, beban penghancuran, dan waktu pengoperasian yang diharapkan. Konfigurasi pendinginan yang dipilih harus mampu memenuhi persyaratan produksi yang diinginkan.
Periksa Kompatibilitas Sistem Secara Keseluruhan

Kapasitas peralatan yang dinilai tidak selalu sama dengan keluaran aktual saat memproses bahan tertentu hingga kehalusan tertentu.
Saat mengevaluasi peralatan, klarifikasi jenis bahan baku, kehalusan target, kondisi pengoperasian, dan peralatan bantu yang terkait dengan kapasitas yang dinyatakan. Jika lini produksi mencakup sistem pengumpanan, penyaringan, pengangkutan, dan pengumpulan bubuk, kapasitas pemrosesan setiap tahap juga harus diperiksa.
Sistem penghancuran PE yang sesuai harus dipilih berdasarkan tujuan produksi sebenarnya, bukan hanya dengan membandingkan tenaga motor atau model mesin saja.
Cara Memverifikasi Kualitas Bubuk PE dan Stabilitas Produksi
Tujuan utama dari tahap penghancuran adalah untuk membawa bahan mentah sesuai spesifikasi bubuk target sambil memantau proses untuk mengetahui adanya penyimpangan.
Dalam produksi aktual, kualitas bubuk dan stabilitas produksi dapat dievaluasi dengan tiga cara.
Pertama, periksa apakah distribusi ukuran partikel memenuhi persyaratan.
Uji proporsi partikel dalam rentang ukuran berbeda sesuai dengan spesifikasi produk yang telah ditentukan untuk menentukan apakah bubuk jadi memenuhi persyaratan target.
Kedua, membandingkan hasil pemeriksaan dari periode produksi yang berbeda.
Jika distribusi ukuran partikel terus-menerus berubah dalam kondisi produksi yang serupa, pemeriksaan lebih lanjut terhadap kondisi peralatan dan parameter operasi diperlukan untuk menentukan apakah proses telah menyimpang dari kondisi yang diinginkan.
Ketiga, menganalisis kelainan di samping keluaran dan kondisi pengoperasian.
Jika bedak sedikit demi sedikit menjadi lebih kasar sementara output menurun , atau jika kondisi pengoperasian peralatan berubah, periksa cakram dan bilah gerinda, celah gerinda, dan kondisi pengumpanan.
Menggabungkan hasil inspeksi bubuk dengan catatan pengoperasian peralatan memberikan dasar yang lebih andal untuk memutuskan apakah diperlukan penyesuaian proses atau pemeliharaan peralatan, daripada mengandalkan hasil pengujian tunggal.
Cara Mengontrol Kenaikan Suhu dan Mengurangi Aglomerasi Serbuk PE
Sistem pendingin harus dievaluasi berdasarkan karakteristik bahan baku, spesifikasi bubuk target, beban peralatan, dan persyaratan pengoperasian berkelanjutan. Pendinginan udara atau kombinasi pendinginan udara dan air harus dipilih berdasarkan kondisi pemrosesan sebenarnya, bukan berdasarkan model mesin saja.
Ketika panas yang dihasilkan melebihi kapasitas pembuangan panas sistem, suhu material dapat meningkat secara bertahap. Jika PE melunak atau menjadi lengket, dapat terjadi aglomerasi bubuk, berkurangnya kemampuan mengalir, atau perubahan kinerja produksi.
Pengendalian risiko ini memerlukan penilaian terhadap kondisi pemrosesan, kapasitas pendinginan, dan kinerja pengoperasian aktual.
Penghancuran Beban dan Kondisi Pemrosesan
Kecepatan umpan, kehalusan target, dan beban peralatan semuanya mempengaruhi pembentukan panas selama penghancuran.
Jika laju pengumpanan ditingkatkan atau serbuk yang lebih halus ditargetkan tanpa mengevaluasi kapasitas pembuangan panas pada saat yang bersamaan, kondisi pengoperasian peralatan mungkin menjadi tidak stabil. Oleh karena itu, parameter pengoperasian harus disesuaikan dengan bahan aktual dan tujuan produksi.
Sistem Pendinginan dan Kapasitas Pembuangan Panas
Pendinginan udara membantu menghilangkan panas yang dihasilkan selama penghancuran. Dengan sistem yang dirancang dengan tepat, pendingin air dapat memberikan pembuangan panas tambahan.
Kinerja sebenarnya dari sistem pendingin gabungan udara dan air bergantung pada desain peralatan, kondisi pendinginan, karakteristik bahan mentah, dan beban pengoperasian.
Kinerja Operasi Berkelanjutan
Alat penghancur yang berfungsi normal selama uji coba singkat tidak serta merta mempertahankan kondisi pemrosesan yang sama selama produksi lama.
Untuk proyek produksi berkelanjutan, durasi pengoperasian, perubahan suhu, aglomerasi bubuk, dan keluaran harus dievaluasi bersama untuk menentukan apakah peralatan dapat memenuhi persyaratan produksi secara konsisten.
Penting juga untuk menyadari bahwa aglomerasi tidak selalu disebabkan hanya oleh pendinginan yang tidak memadai. Karakteristik bahan baku, kondisi pengumpanan, dan parameter penghancuran juga dapat berkontribusi. Jika terjadi aglomerasi, kenali di mana masalah berkembang sebelum memutuskan apakah akan menyesuaikan kondisi pengoperasian atau menilai ulang konfigurasi sistem.
Bagaimana Mao Yue Membantu Pelanggan Memproduksi Bubuk PE untuk Rotomolding?
Bagi Mao Yue, proyek mesin penghancur rotomolding PE bukan sekadar memasok mesin. Tujuannya adalah untuk mengevaluasi solusi penghancuran yang sesuai berdasarkan bahan baku pelanggan, spesifikasi bubuk target, dan persyaratan keluaran.
Pendekatan kami berfokus pada tiga bidang utama.
Pengujian Material Aktual: Pemilihan Peralatan Dasar pada Kondisi Pemrosesan Nyata
Bahan PE yang berbeda mungkin menunjukkan karakteristik pemrosesan yang berbeda. Hasil penghancuran sebenarnya tidak dapat sepenuhnya ditentukan hanya dari nama resin, tenaga motor, atau kapasitas teoretisnya saja.
Mao Yue dapat melakukan pengujian material aktual menggunakan bahan mentah yang disediakan pelanggan dan mengevaluasi solusi peralatan sesuai dengan ukuran partikel target, keluaran yang diharapkan, dan persyaratan produksi.
Pengujian mungkin fokus pada bidang-bidang berikut:
-
Inspeksi bubuk: Catat hasil pengujian terhadap spesifikasi yang ditentukan pelanggan untuk mendukung konfigurasi peralatan dan evaluasi proses.
-
Kapasitas produksi: Catat keluaran aktual saat memproses bahan yang ditentukan hingga kehalusan target, sebagai referensi untuk pemilihan peralatan.
-
Perubahan suhu: Pantau kenaikan suhu selama penghancuran untuk mengevaluasi apakah konfigurasi pendinginan dan kondisi pengoperasian sesuai.
-
Kinerja pengoperasian: Menilai kondisi bubuk dan kinerja peralatan untuk mengidentifikasi parameter pemrosesan yang memerlukan penyesuaian atau verifikasi lebih lanjut.
Hasil pengujian ini membantu pelanggan memahami kualitas bubuk, keluaran aktual, dan perubahan suhu untuk bahan PE tertentu dalam kondisi pemrosesan yang ditentukan. Mereka juga dapat membantu mengidentifikasi risiko produksi yang memerlukan verifikasi lebih lanjut.
Namun, hasil uji material tidak menggantikan verifikasi operasi berkelanjutan jangka panjang atau uji rotomolding yang sebenarnya.
Manufaktur Cakram dan Bilah Gerinda In-House: Menerapkan Manufaktur Komponen Inti untuk Menghancurkan Manajemen Kinerja

Mao Yue memproduksi cakram dan bilah gerindanya sendiri, menggunakan proses pemesinan dan inspeksi untuk mengontrol geometri kerja kritis dan akurasi dimensi.
Selama produksi jangka panjang, nilai komponen inti tidak hanya terletak pada keakuratan pemesinan awal tetapi juga pada kemampuan untuk memeriksa dan merawatnya sesuai dengan kondisi keausan aktualnya.
Ketika ukuran atau keluaran partikel bubuk berubah, kondisi kerja cakram dan bilah gerinda, celah gerinda, dan catatan pengoperasian yang relevan dapat diperiksa untuk menentukan apakah perawatan atau penyesuaian diperlukan. Hal ini memberikan dasar yang lebih tepat untuk mengambil keputusan perawatan dibandingkan hanya mengandalkan kekerasan blade atau interval penggantian yang tetap.
Konfigurasi Sistem Lengkap: Menyesuaikan Setiap Tahap Pemrosesan dengan Persyaratan Produksi
Produksi bubuk rotomolding PE melibatkan pengumpanan, penghancuran, pendinginan, penyaringan, pengangkutan, dan pengumpulan bubuk. Proyek yang berbeda memiliki bahan mentah, spesifikasi target, persyaratan keluaran, dan jadwal pengoperasian yang berbeda, sehingga konfigurasi sistemnya mungkin juga berbeda.
Untuk setiap proyek, Mao Yue dapat mengevaluasi:
-
Apakah kapasitas pemrosesan alat penghancur memenuhi target keluaran.
-
Apakah konfigurasi pendinginan sesuai dengan karakteristik bahan baku dan persyaratan pengoperasian berkelanjutan.
-
Apakah kapasitas penyaringan memenuhi spesifikasi bubuk target.
-
Apakah sistem pengangkutan dan pengumpulan dapat menangani kapasitas produksi yang diharapkan.
Tujuan kami bukan untuk menyediakan konfigurasi yang identik kepada setiap pelanggan. Sebaliknya, kami mengevaluasi bagaimana berbagai tahapan bekerja sama dalam kondisi pemrosesan aktual untuk membantu pelanggan memilih peralatan dan merencanakan jalur produksi mereka.
Temukan Solusi Penghancuran yang Tepat untuk Produksi Bubuk Rotomolding PE Anda
Jika Anda merencanakan lini produksi bubuk rotomolding PE baru, atau peralatan Anda yang ada memiliki masalah seperti ukuran partikel yang tidak konsisten, partikel kasar yang berlebihan, kenaikan suhu, aglomerasi bubuk, atau keluaran yang lebih rendah dari perkiraan, hubungi Mao Yue untuk evaluasi teknis.
Bagikan jenis bahan PE Anda, spesifikasi bubuk target, hasil yang diharapkan, dan tantangan produksi saat ini. Jika beberapa parameter belum ditentukan, Anda tetap dapat memberikan informasi yang tersedia. Kami kemudian dapat mendiskusikan pengujian material dan pemilihan peralatan berdasarkan kebutuhan produksi Anda yang sebenarnya.
FAQ: Pertanyaan Yang Sering Diajukan Tentang Produksi Bubuk Rotomolding PE
Berapa Ukuran Mesh yang Biasanya Diperlukan untuk PE Rotomolding Powder?
Tidak ada ukuran jaring tunggal yang cocok untuk setiap aplikasi rotomolding. Kisaran 20–40 mesh dapat berfungsi sebagai referensi untuk beberapa bubuk rotomolding PE. Persyaratan sebenarnya harus ditentukan berdasarkan tingkat resin, struktur produk, dan proses rotomolding.
Mengapa Bubuk PE Masih Mengandung Terlalu Banyak Partikel Kasar Setelah Dihaluskan?
Kemungkinan penyebabnya mencakup kondisi kerja cakram dan bilah gerinda, celah gerinda, kondisi pengumpanan bahan mentah, atau kinerja penyaringan. Pertama-tama tentukan apakah partikel kasar dihasilkan selama penghancuran atau tidak dipisahkan secara efektif selama penyaringan.
Mengapa Bubuk PE Menggumpal Selama Penghancuran?
Kenaikan suhu dapat menyebabkan PE melunak dan menjadi lengket, namun karakteristik bahan baku, kondisi pengumpanan, dan parameter penghancuran juga dapat berkontribusi terhadap aglomerasi. Proses produksi sebenarnya harus diperiksa untuk mengidentifikasi di mana masalah terjadi.
Apakah Pendinginan Nitrogen Cair Diperlukan untuk Produksi Bubuk Rotomolding PE?
Pendinginan nitrogen cair tidak diperlukan untuk setiap aplikasi bubuk rotomolding PE. Kebutuhan akan metode pendinginan khusus harus dievaluasi berdasarkan karakteristik material, kehalusan target, persyaratan keluaran, dan kebutuhan kontrol suhu. Untuk bahan PE yang sesuai, penghancuran mekanis pada suhu sekitar dengan pendingin udara yang sesuai atau sistem pendingin gabungan udara dan air dapat dipertimbangkan.
Bagaimana Anda Memilih Pulverizer Rotomolding PE yang Tepat?
Evaluasi hasil pengujian material aktual, ukuran partikel target, persyaratan keluaran, kondisi pengoperasian berkelanjutan, sistem pendingin, dan kualitas pembuatan komponen inti. Jangan membandingkan peralatan berdasarkan tenaga motor atau model mesin saja.