

 中文简体
Pendahuluan: Rotomolding Dimulai dengan Bubuk, Bukan Hanya Cetakannya
Produk rotomolded yang baik tidak dimulai ketika cetakan mulai berputar. Dimulai dengan persiapan bedak.
Untuk rotomolding, bubuk PE bukan sekadar soal “semakin halus, semakin baik.” Bubuk perlu diumpankan secara konsisten dan bergerak, menyebar, memanaskan, melelehkan, dan melebur dengan benar saat cetakan berputar, yang pada akhirnya membentuk dinding produk yang seragam dan stabil. Oleh karena itu, kualitas bubuk dapat secara langsung mempengaruhi kinerja rotomolding hilir dan konsistensi produk.
Bubuk PE yang cocok untuk rotomolding biasanya memerlukan pertimbangan komprehensif tentang:
-
Kemampuan mengalir
-
Kepadatan massal
-
Ukuran partikel dan distribusi ukuran partikel
-
Morfologi partikel
-
Suhu bubuk
-
Stabilitas pemberian makan
-
Kompatibilitas dengan aplikasi akhir
Oleh karena itu, tujuan produksi serbuk rotomolding bukan untuk mengejar satu parameter saja, melainkan menghasilkan serbuk yang sesuai dengan bahan baku, proses rotomolding, dan kebutuhan produk akhir.
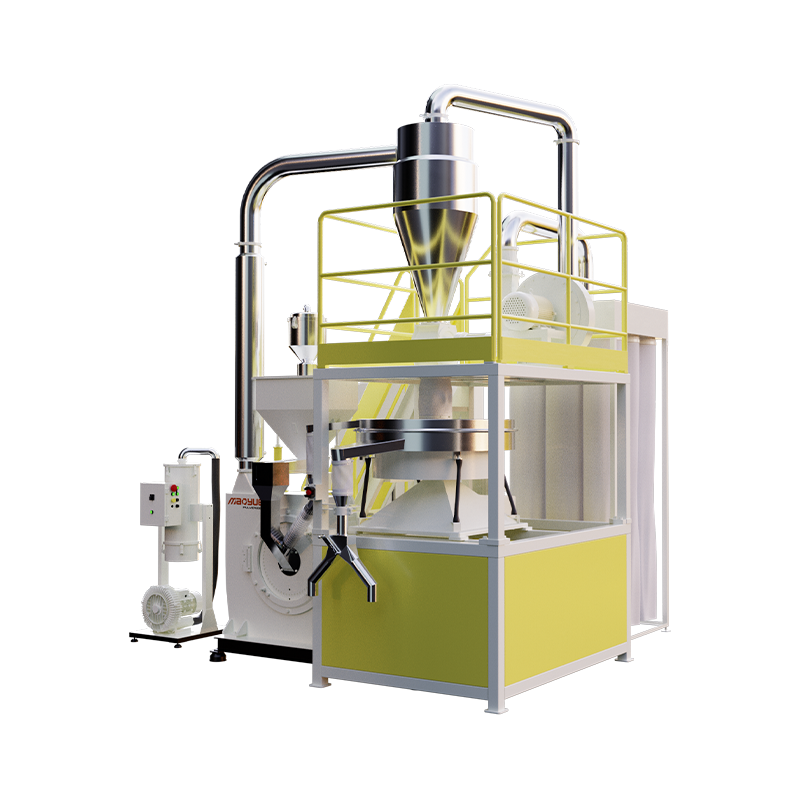
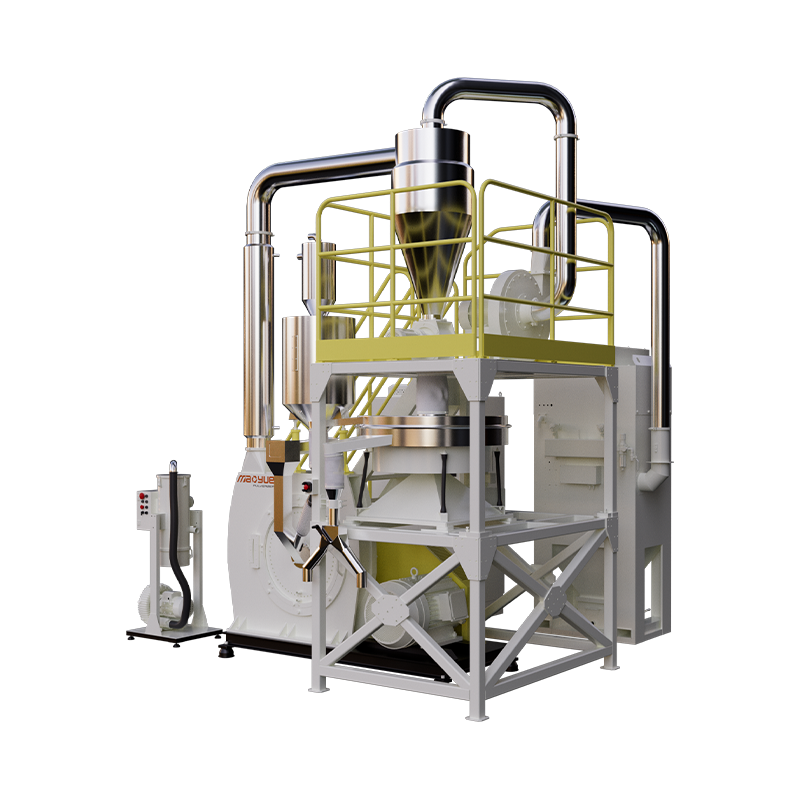
Hal ini juga merupakan titik awal untuk solusi penghancuran PE Mao Yue: memahami bahan sebenarnya, kebutuhan bubuk target, dan aplikasi akhir, lalu menentukan penghancur PE yang sesuai dan konfigurasi pendukungnya.
Apa yang Membuat Bubuk Rotomolding Bagus?
Serbuk rotomolding PE yang baik tidak dapat dievaluasi berdasarkan satu angka atau parameter saja.
Kinerjanya selama pengumpanan, pemuatan cetakan, rotasi, dan pemanasan ditentukan oleh efek gabungan dari berbagai sifat bubuk.
Oleh karena itu, bubuk yang “lebih halus” atau nilai yang lebih tinggi untuk suatu sifat tidak selalu berarti bahwa bubuk tersebut lebih cocok untuk rotomolding.
Serbuk rotomolding yang ideal adalah yang mencapai keseimbangan wajar antara kemampuan mengalir, ukuran partikel, kepadatan curah, suhu, dan stabilitas sekaligus mencocokkan bahan mentah, peralatan, kondisi pemrosesan, dan aplikasi akhir.
Kemampuan mengalir

Kemampuan mengalir is one of the important indicators for evaluating PE rotomolding powder.
Kemampuan mengalir bubuk yang baik membantu material melewati hopper, peralatan pengumpan, dan sistem pengangkutan dengan lancar. Hal ini juga membantu bubuk bergerak dan mendistribusikan secara konsisten saat cetakan berputar, mengurangi masalah seperti penghubungan, penyumbatan bahan, pengumpanan yang tidak stabil, dan akumulasi lokal.
Jika kemampuan mengalir serbuk buruk, hal ini dapat menyebabkan:
-
Pemberian makan yang tidak stabil
-
Menjembatani atau penyumbatan material
-
Distribusi bubuk tidak merata
-
Penyampaian materi yang sulit
Namun, kemampuan mengalir bukanlah suatu sifat yang berdiri sendiri. Distribusi ukuran partikel, morfologi partikel, densitas curah, dan kondisi serbuk secara keseluruhan dapat mempengaruhi kinerja aliran sebenarnya. Oleh karena itu, bubuk rotomolding PE harus dievaluasi berdasarkan bahan aktual dan kondisi produksi daripada hanya mengandalkan hasil pengujian tunggal.
Kepadatan Massal
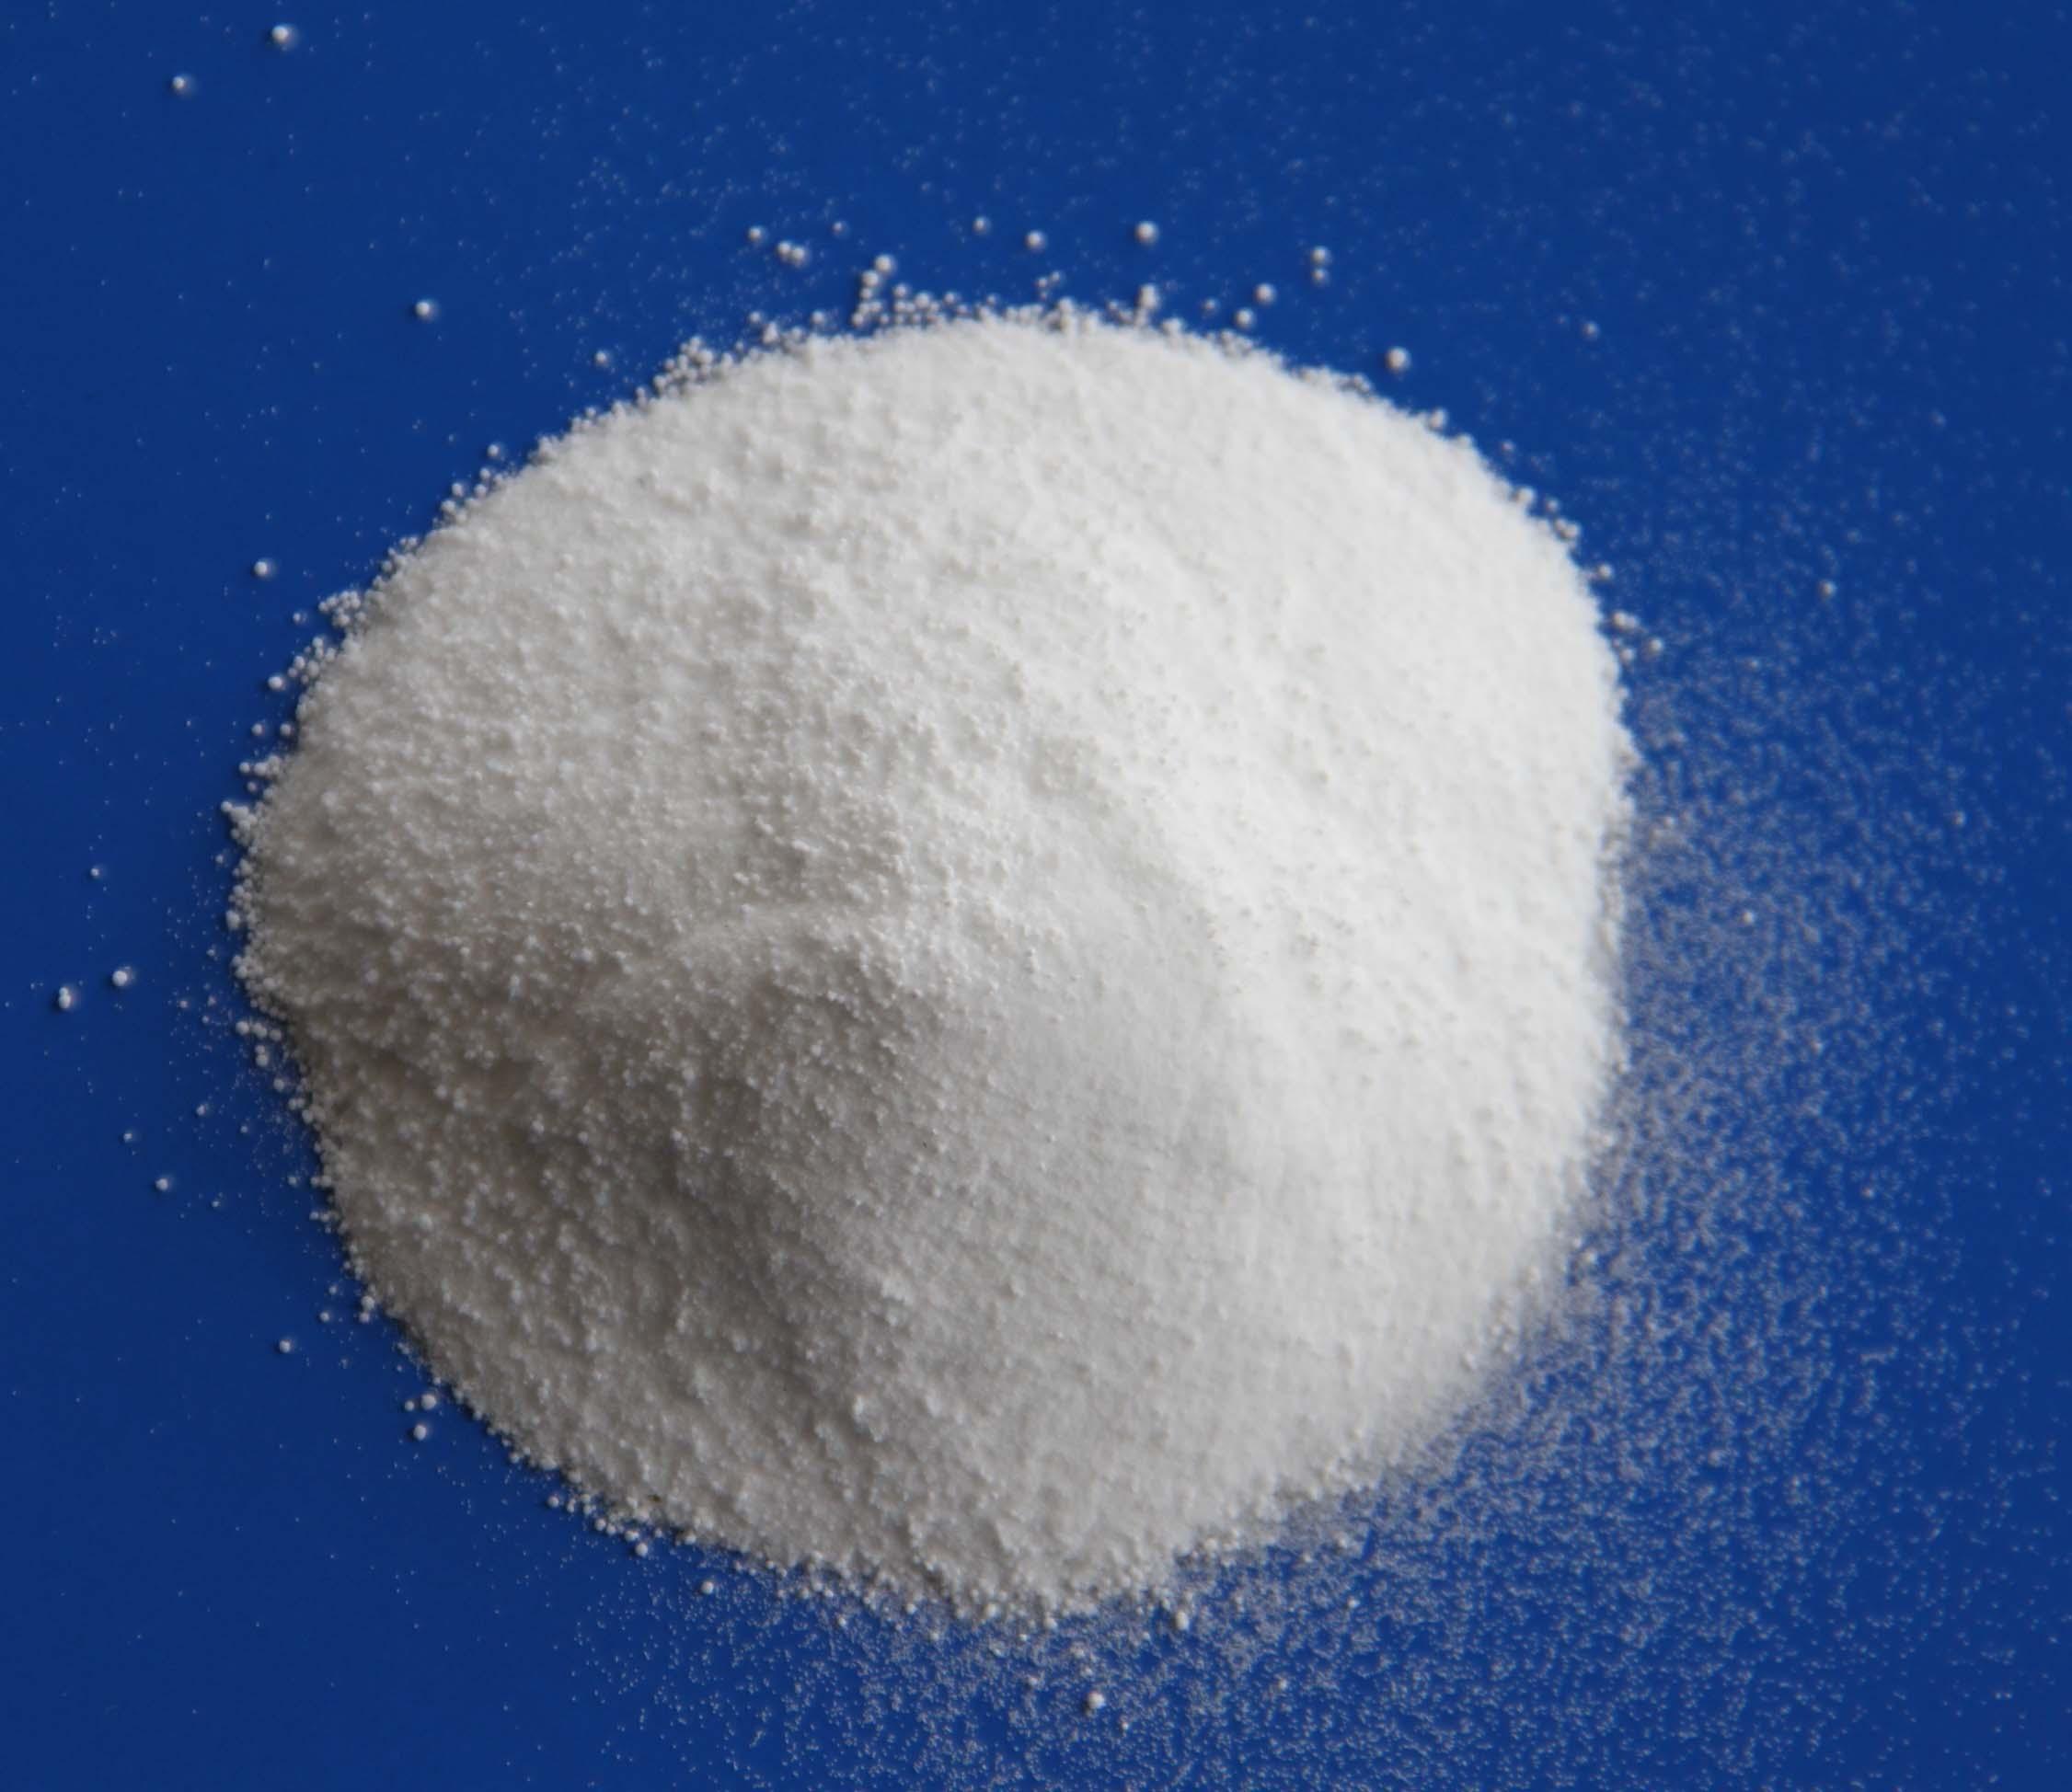
Kepadatan curah mencerminkan massa yang terkandung dalam satuan volume bubuk dan juga dipengaruhi oleh ruang antar partikel.
Untuk bubuk rotomolding PE, kepadatan curah dapat mempengaruhi penyimpanan bubuk, pengangkutan, pengumpanan, dan pemuatan cetakan. Kepadatan curah yang tepat membantu menjaga kestabilan penanganan material dan perilaku pengepakan.
Namun, kepadatan curah yang lebih tinggi belum tentu lebih baik. Hal ini perlu dipertimbangkan bersama dengan distribusi ukuran partikel, morfologi partikel, kemampuan mengalir, jenis resin, dan aplikasi akhir.
Oleh karena itu, dalam produksi sebenarnya, tujuannya bukan untuk mencapai kepadatan curah yang mungkin, namun untuk mencapai kepadatan curah yang wajar dan sesuai dengan karakteristik bubuk dan proses rotomolding.
Distribusi Ukuran Partikel

Ukuran partikel merupakan salah satu indikator penting untuk mengevaluasi bubuk rotomolding PE, namun ini bukan satu-satunya.
Partikel kasar dalam jumlah besar dapat mempengaruhi peleburan bubuk dan pembentukan permukaan, sedangkan partikel ultrahalus dalam jumlah berlebihan dapat meningkatkan debu dan mempengaruhi kemampuan mengalir serta perilaku pengepakan.
Oleh karena itu, fokus produksi bubuk rotomolding bukanlah untuk menghasilkan bubuk yang lebih halus dengan segala cara, namun untuk mencapai distribusi ukuran partikel yang stabil dan wajar serta sesuai untuk aplikasi akhir.
Beberapa referensi industri mencantumkan kisaran ukuran partikel sekitar 150–500 μm untuk bubuk rotomolding PE. Namun, target sebenarnya harus ditentukan berdasarkan jenis resin, peralatan, cetakan, kondisi pemrosesan, dan produk akhir.
Dengan kata lain, distribusi ukuran partikel yang tepat lebih penting daripada sekadar mengejar partikel yang lebih kecil.
Morfologi Partikel
Meskipun dua bubuk PE memiliki ukuran partikel yang serupa, kinerja keduanya mungkin berbeda selama pemrosesan sebenarnya. Salah satu alasan penting adalah morfologi partikel.
Bentuk partikel, kondisi permukaan, dan tingkat keteraturan dapat mempengaruhi aliran bubuk, pengepakan, dan pergerakan saat cetakan berputar. Partikel yang memanjang, tajam, kasar, atau sangat tidak beraturan mungkin menunjukkan karakteristik aliran yang berbeda dibandingkan dengan partikel yang lebih kompak dan seragam.
Oleh karena itu, ukuran partikel saja tidak boleh digunakan untuk mengevaluasi bubuk rotomolding.
Ukuran partikel menentukan “seberapa besar partikel”, sedangkan morfologi partikel memengaruhi “cara pergerakannya”. Keduanya perlu dipertimbangkan bersama-sama ketika mengevaluasi kinerja pemrosesan bubuk yang sebenarnya.
Suhu Serbuk dan Stabilitas Pemrosesan
Suhu merupakan faktor kunci yang perlu dikontrol selama penghancuran PE berkecepatan tinggi.
PE adalah bahan termoplastik. Selama proses penghancuran, gerakan dan gesekan berkecepatan tinggi secara terus menerus menghasilkan panas. Jika suhu naik terlalu cepat atau menjadi terlalu tinggi, material dapat melunak, lengket, atau menggumpal, sehingga mempengaruhi kualitas bubuk, keluaran, dan stabilitas pengoperasian berkelanjutan.
Oleh karena itu, sistem pendingin merupakan bagian penting dari solusi penghancuran PE. Metode pendinginan sebenarnya harus dipilih berdasarkan jenis material, ukuran partikel target, keluaran, waktu pengoperasian, dan konfigurasi peralatan.
Maoyue dapat mengonfigurasi pendinginan udara, pendinginan air, atau kombinasi pendinginan udara dan air sesuai dengan kebutuhan produksi aktual, membantu mengendalikan kenaikan suhu selama penghancuran dan mendukung produksi bubuk PE yang stabil.
Bagaimana Bubuk Rotomolding PE Diproduksi?
Produksi bubuk rotomolding PE berkualitas tinggi bukan sekadar membuat bahan PE lebih halus. Ini adalah proses lengkap yang memerlukan kontrol terkoordinasi di berbagai tahap.
Proses produksi yang khas adalah:
Pemberian pakan → Penghancuran → Pendinginan → Pengayakan → Pengumpulan Bubuk
Pengumpanan yang stabil mempengaruhi keluaran dan kondisi penghancuran. Penghancuran menentukan ukuran partikel dan distribusi ukuran partikel. Pendinginan mengontrol kenaikan suhu selama pemrosesan. Pengayakan membantu mengontrol spesifikasi bubuk, sedangkan pengumpulan bubuk memengaruhi pengangkutan dan penggunaan selanjutnya.
Oleh karena itu, kualitas bubuk akhir bergantung pada keseluruhan sistem produksi, bukan hanya pada tahap penghancuran.

Pemberian Makan yang Stabil

Pengumpanan yang stabil adalah dasar dari produksi bubuk PE yang berkelanjutan.
Pemberian pakan yang terlalu cepat dapat meningkatkan beban peralatan dan kenaikan suhu, sedangkan pemberian pakan yang terlalu lambat atau dengan fluktuasi yang signifikan dapat mengurangi keluaran dan mempengaruhi kondisi penghancuran.
Oleh karena itu, sistem pengumpanan harus disesuaikan dengan karakteristik material, target keluaran, dan konfigurasi alat penghancur, untuk memastikan bahwa bahan memasuki ruang penghancur secara terus menerus dan merata untuk mendukung produksi yang stabil.
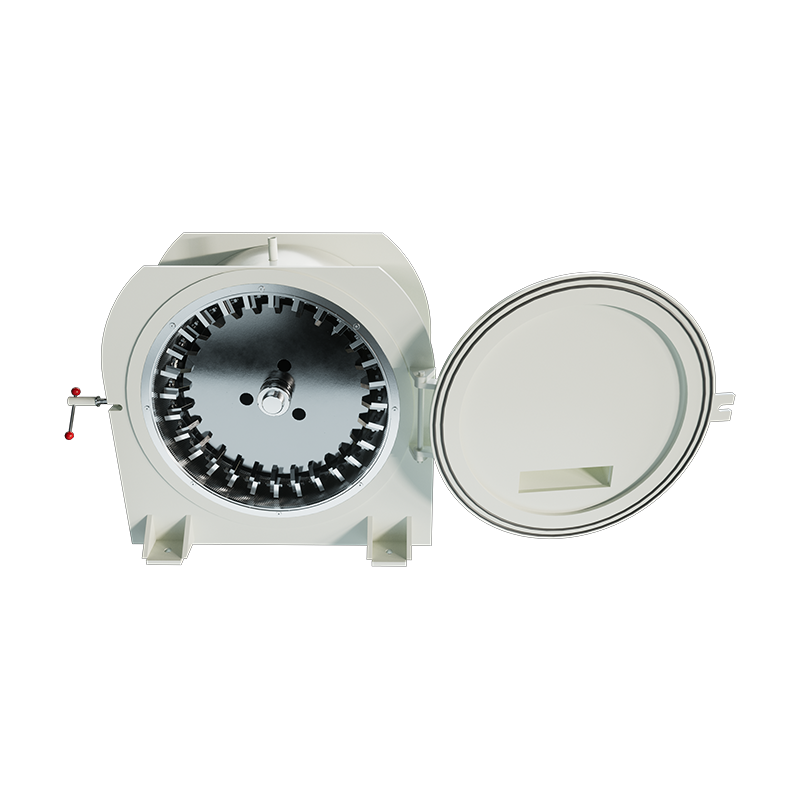
Celah Cakram yang Menghancurkan dan Dapat Disesuaikan

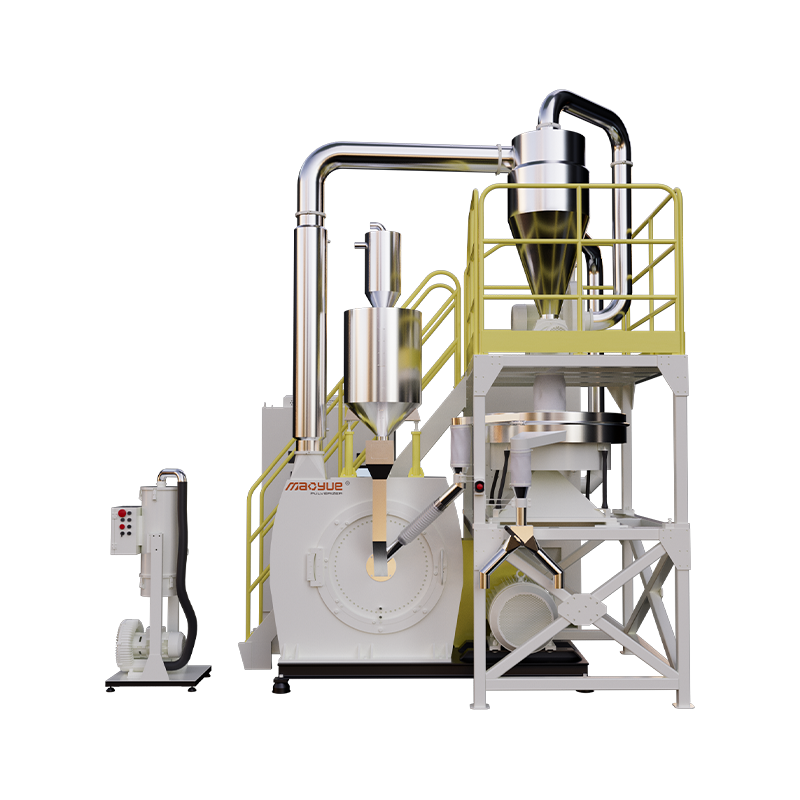
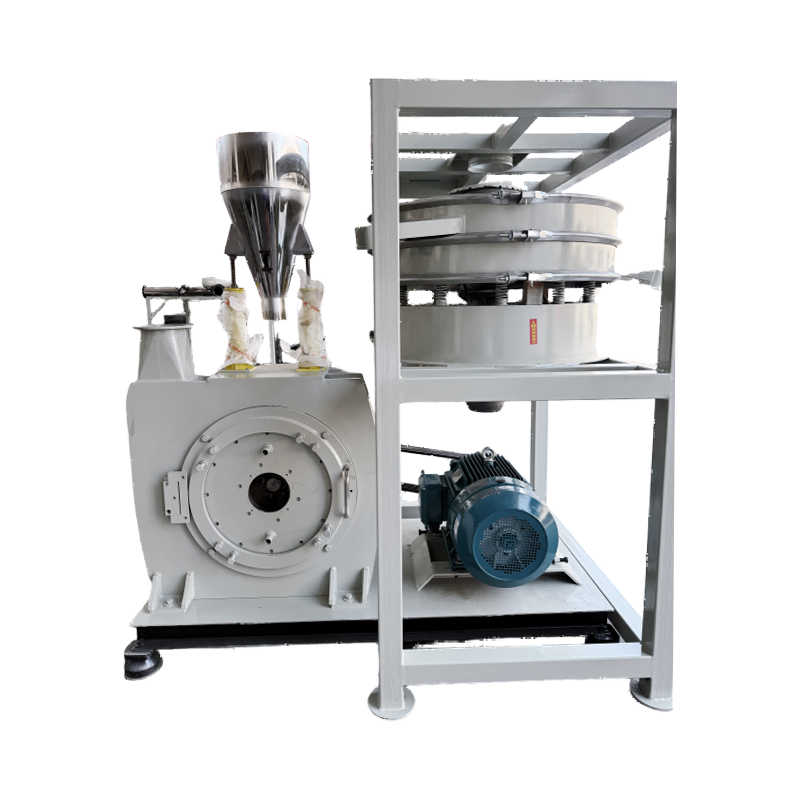
Pulverizer adalah peralatan inti yang digunakan untuk mengolah butiran PE atau bahan PE yang telah diolah sebelumnya menjadi bubuk, namun tujuan penghancuran bukan sekadar untuk mengurangi ukuran partikel.
Proses penghancuran yang stabil perlu menyeimbangkan ukuran partikel, distribusi ukuran partikel, morfologi partikel, keluaran, suhu, dan stabilitas bubuk. Di antara faktor-faktor ini, celah kerja cakram merupakan parameter penyesuaian penting yang mempengaruhi kehalusan dan keluaran bubuk.
Secara umum, celah cakram yang lebih kecil membantu menghasilkan bubuk yang lebih halus, sedangkan celah yang lebih besar lebih cocok untuk ukuran partikel target yang lebih kasar atau keluaran yang lebih tinggi.
Namun, tidak ada “celah optimal” yang berlaku untuk semua material PE. Parameter sebenarnya harus disesuaikan dengan karakteristik material, ukuran partikel target, dan persyaratan keluaran.
Pendinginan Selama Proses Penghancuran

Sistem pendingin terutama digunakan untuk mengontrol panas yang dihasilkan selama penghancuran PE terus menerus dan membantu menjaga kondisi penghancuran tetap stabil.
Untuk beberapa aplikasi PE, pendinginan udara dapat memberikan kontrol suhu yang memadai. Untuk aplikasi output tinggi atau kondisi pengoperasian dengan beban termal lebih tinggi, pendinginan air atau kombinasi pendinginan udara dan air dapat menghasilkan pembuangan panas yang lebih kuat.
Oleh karena itu, metode pendinginan sebaiknya tidak dipilih berdasarkan konfigurasi tetap. Ini harus ditentukan berdasarkan karakteristik material, ukuran partikel target, keluaran, dan kondisi pengoperasian aktual.
Tujuan utamanya adalah untuk mengontrol kenaikan suhu selama pemrosesan dan mengurangi risiko bahan menjadi lunak, lengket, dan menggumpal.
Pengumpulan Pengayakan dan Bubuk

Setelah penghancuran dan pendinginan, bubuk dapat diklasifikasikan lebih lanjut melalui pengayakan untuk menghilangkan partikel berukuran besar dan membantu menjaga konsistensi ukuran partikel dan kualitas bubuk.
Sistem pengumpulan bubuk bertanggung jawab untuk mengumpulkan dan menyampaikan bubuk yang dihasilkan selama proses penghancuran secara efisien. Peralatan seperti siklon dan pengumpul debu dapat bekerja sama untuk memisahkan, mengumpulkan, dan menghilangkan debu dari bubuk, sehingga mendukung pengangkutan dan penggunaan selanjutnya.
Oleh karena itu, pengayakan dan pengumpulan bubuk tidak hanya mempengaruhi kualitas bubuk tetapi juga memainkan peran penting dalam kelangsungan pengoperasian seluruh sistem produksi bubuk PE.
Bagaimana Pulverizer PE Mempengaruhi Kualitas Serbuk Rotomolding?
Peran alat penghancur PE bukan sekadar “membuat plastik lebih kecil”. Desain peralatan, parameter penghancuran, dan sistem pendukung semuanya dapat mempengaruhi kinerja akhir bubuk.
Misalnya, celah cakram mempengaruhi ukuran partikel dan distribusi ukuran partikel, sedangkan kecepatan penghancuran dan sistem pendingin mempengaruhi suhu. Sistem pengumpanan mempengaruhi stabilitas produksi, sedangkan sistem pengayakan dan pengumpulan bubuk mempengaruhi konsistensi bubuk dan penanganan selanjutnya.
Oleh karena itu, ketika memilih alat penghancur PE untuk aplikasi rotomolding, peralatan harus dipilih berdasarkan bubuk target, bahan aktual, dan persyaratan produksi daripada hanya mengandalkan keluaran terukur mesin.
Bahkan dua mesin dengan kapasitas pengenal yang sama dapat menghasilkan hasil bubuk yang berbeda ketika memproses bahan PE yang berbeda.
Oleh karena itu, sebelum menyelesaikan konfigurasi peralatan, pengujian bahan sebenarnya untuk memverifikasi ukuran partikel, keluaran, kenaikan suhu, dan kondisi bubuk merupakan langkah penting.
Bagaimana Cara Memilih Pulverizer PE untuk Bubuk Rotomolding?
Saat memilih alat penghancur PE, Anda tidak boleh hanya melihat pada daya mesin atau keluaran terukur. Lebih penting lagi, konfigurasi peralatan harus ditentukan berdasarkan bahan sebenarnya, bubuk target, dan persyaratan produksi.
Pada akhirnya, alat penghancur PE yang sesuai harus mencapai keseimbangan yang wajar antara ukuran partikel target, keluaran, kontrol suhu, dan stabilitas pengoperasian berkelanjutan.

Bahan PE untuk Serbuk Rotomolding
Bubuk Rotomolding LLDPE
LLDPE menawarkan fleksibilitas yang baik, kinerja dampak, dan kemampuan adaptasi pemrosesan, sehingga banyak digunakan dalam produk rotomolded.
Namun, kadar resin LLDPE yang berbeda mungkin memiliki sifat dan karakteristik pemrosesan yang berbeda, yang juga dapat memengaruhi perilaku penghancuran dan kondisi bubuk akhir.
Oleh karena itu, ketika penghancuran LLDPE, parameter penghancuran dan konfigurasi peralatan yang sesuai harus ditentukan berdasarkan bahan baku spesifik, ukuran partikel bubuk target, dan persyaratan produk akhir.
Bubuk Rotomolding HDPE
HDPE menawarkan kekakuan yang baik, ketahanan terhadap bahan kimia, dan ketahanan terhadap lingkungan, sehingga cocok untuk produk cetakan rotomold seperti tangki penyimpanan, wadah, dan komponen industri yang mengutamakan kinerja material.
Nilai resin HDPE yang berbeda mungkin berbeda dalam kekerasan dan karakteristik pemrosesan, yang juga dapat mempengaruhi parameter penghancuran dan kinerja bubuknya.
Dalam produksi sebenarnya, larutan penghancuran PE yang tepat harus dipilih berdasarkan bahan baku spesifik, ukuran partikel target, keluaran yang dibutuhkan, dan aplikasi akhir.
Bubuk Rotomolding PE Daur Ulang
Dibandingkan dengan PE murni, PE daur ulang biasanya memiliki komposisi bahan yang lebih kompleks. Perbedaan komposisi, pengotor, kelembapan, riwayat pemrosesan sebelumnya, dan ukuran partikel awal semuanya dapat mempengaruhi kenaikan suhu, keluaran, dan kondisi akhir bubuk selama penghancuran.
Oleh karena itu, larutan penghancur PE daur ulang tidak boleh hanya mengikuti parameter tetap. Menguji material sebenarnya untuk memverifikasi ukuran partikel, keluaran, dan stabilitas pemrosesan dapat membantu menentukan konfigurasi peralatan yang sesuai.
Cara Mengevaluasi Kualitas Serbuk Rotomolding
Uji Aliran Kering
Uji Aliran Kering digunakan untuk mengukur waktu yang diperlukan sejumlah bubuk tertentu untuk melewati corong standar dalam kondisi pengujian yang ditentukan.
Di bawah kondisi pengujian yang sama, waktu aliran yang lebih pendek umumnya menunjukkan kemampuan mengalir bubuk yang lebih baik. Association of Rotational Molders (ARM) juga menyediakan metode pengujian yang relevan untuk mengevaluasi kemampuan mengalir serbuk rotomolding.
Pengujian ini dapat digunakan sebagai acuan untuk menilai kinerja aliran serbuk rotomolding PE. Namun, kinerja produksi sebenarnya masih harus dievaluasi dengan menggabungkan faktor-faktor seperti ukuran partikel, morfologi partikel, dan kepadatan curah.
Kepadatan Massal Test
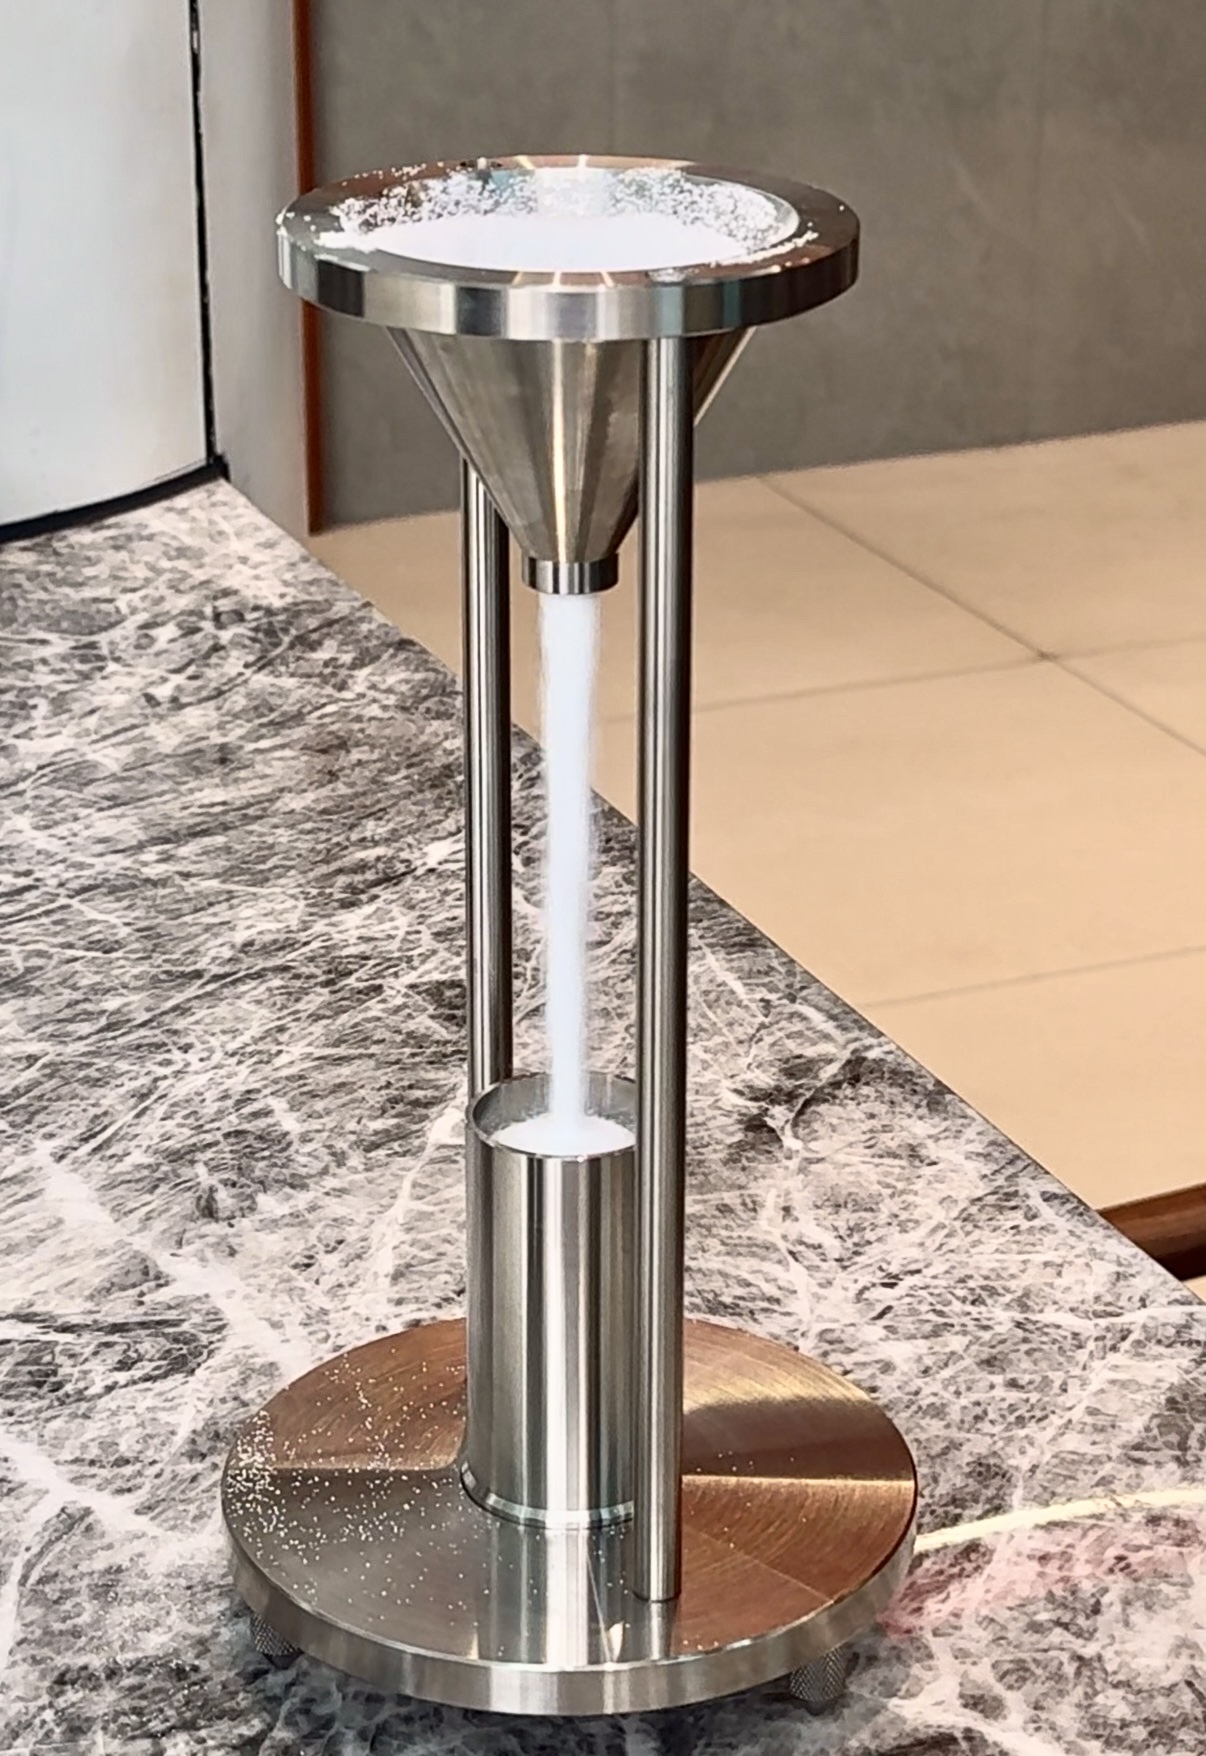
Uji Kepadatan Curah digunakan untuk mengukur massa sesuai dengan volume bubuk tertentu, yang mencerminkan karakteristik pengepakan bubuk.
Parameter ini membantu mengevaluasi kinerja bubuk selama penyimpanan, pengangkutan, pengumpanan, dan pemuatan cetakan. Hal ini juga dapat berfungsi sebagai referensi untuk menilai konsistensi bubuk dan karakteristik penanganan material.
Namun, kepadatan curah yang lebih tinggi belum tentu lebih baik. Signifikansi praktisnya masih harus dievaluasi bersama dengan distribusi ukuran partikel, morfologi partikel, dan kemampuan mengalir.
Analisis Ukuran Partikel
Distribusi ukuran partikel harus ditentukan melalui pengujian aktual, bukan diperkirakan hanya berdasarkan pengalaman.
Melalui pengayakan, proporsi bubuk dalam rentang ukuran partikel yang berbeda dapat diidentifikasi, sehingga membantu mendeteksi masalah seperti proporsi partikel kasar atau bubuk ultrahalus yang berlebihan.
Oleh karena itu, analisis ukuran partikel menjadi acuan penting untuk menentukan apakah bubuk rotomolding PE memenuhi spesifikasi target. Ini juga dapat membantu mengoptimalkan parameter penghancuran dan pengayakan.
Masalah Umum Serbuk Rotomolding PE
Masalah-masalah ini biasanya tidak disebabkan oleh satu faktor saja. Karakteristik material, parameter penghancuran, kondisi pendinginan, pengayakan, dan pengumpanan semuanya dapat berinteraksi satu sama lain dan harus dianalisis berdasarkan kondisi produksi aktual.
Solusi Produksi Serbuk Rotomolding Mao Yue
Mao Yue berfokus pada pengembangan solusi produksi bubuk rotomolding berdasarkan aplikasi akhir, daripada memilih peralatan hanya berdasarkan parameter ukuran partikel tunggal.
Kami tidak hanya bertanya:
“Bisakah mesin ini menghasilkan bubuk 40 mesh?”
Lebih penting lagi:
“Jenis bubuk apa yang sebenarnya dibutuhkan dalam proses rotomolding Anda?”
Karena “40 mesh” hanya menggambarkan kisaran ukuran partikel. Ini tidak sepenuhnya mencerminkan kemampuan mengalir, kepadatan massal, morfologi partikel, suhu, atau kinerja pemrosesan sebenarnya.
Oleh karena itu, solusi penghancuran PE yang sesuai harus dimulai dengan bahan sebenarnya, bubuk target, dan aplikasi akhir, dan kemudian menentukan peralatan dan parameter proses yang sesuai.

Kualitas Serbuk Dimulai dengan Desain Peralatan

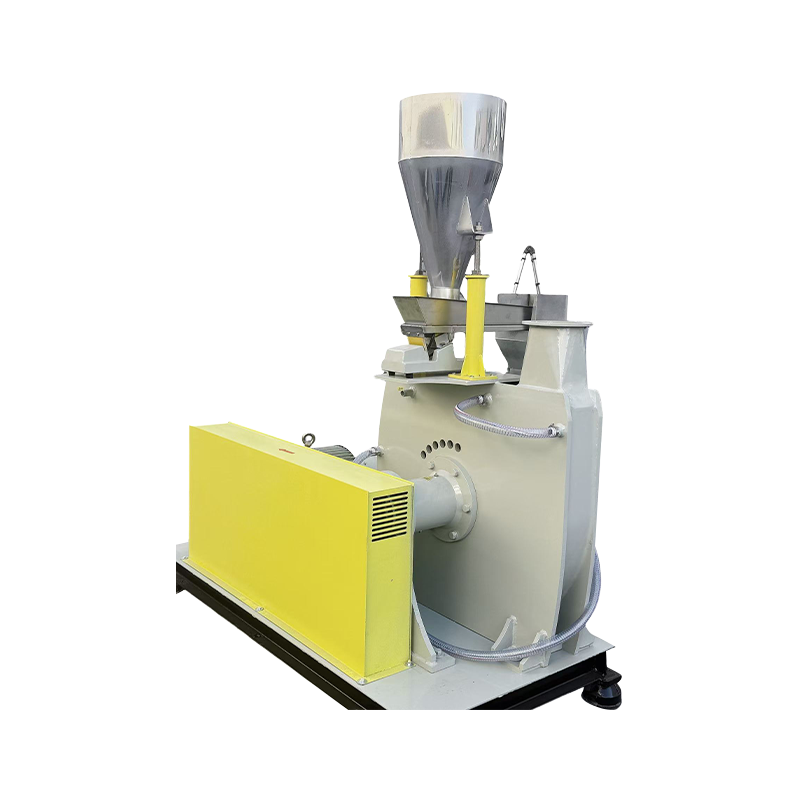
Untuk LLDPE, HDPE, dan PE daur ulang yang digunakan dalam aplikasi rotomolding, Mao Yue menyediakan peralatan penghancur plastik PE dan solusi pendukungnya.
Peralatan ini dirancang berdasarkan penghancuran yang stabil, celah kerja yang dapat disesuaikan, kontrol suhu, pengumpanan yang stabil, dan pengumpulan bubuk yang efisien, membantu berbagai bahan mencapai karakteristik bubuk yang lebih konsisten.
Tujuan utamanya bukan sekadar membuat bedak “terlihat bagus”, namun menghasilkan bedak yang benar-benar cocok untuk proses rotomolding berikutnya.
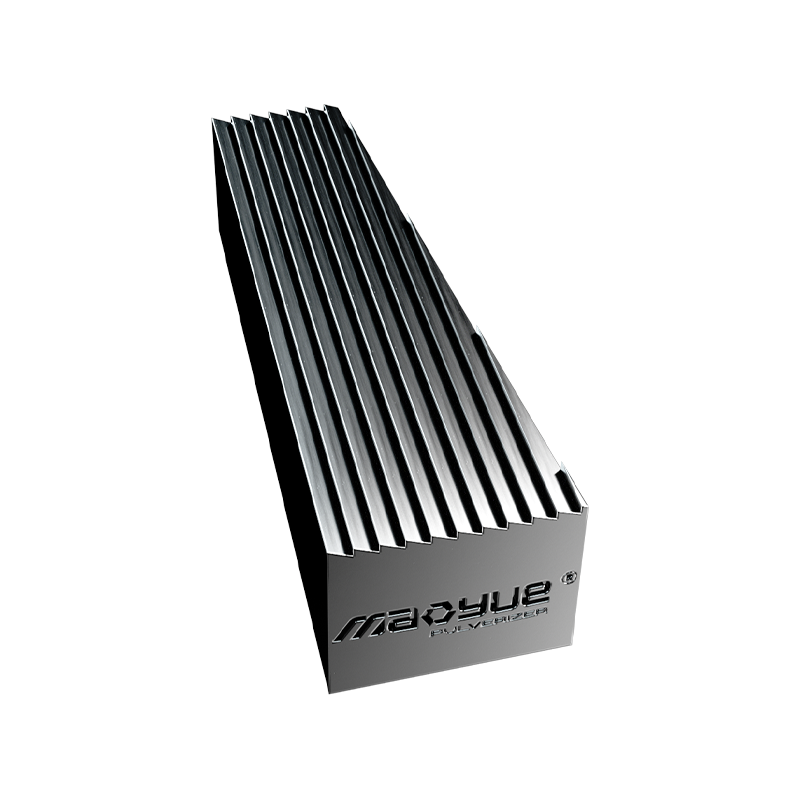
Pemesinan Presisi CNC untuk Komponen Penghancur

Komponen penghancur bersentuhan langsung dengan material, dan desain strukturalnya, akurasi pemesinan, dan kondisi permukaannya semuanya dapat memengaruhi kinerja penghancuran.
Mao Yue memproduksi komponen penghancuran inti sendiri dan menggunakan pemesinan presisi CNC serta pemeriksaan ketat untuk mengontrol dimensi dan konsistensi pemesinan.
Untuk alat penghancur PE, presisi tidak hanya mempengaruhi kinerja penghancuran awal tetapi juga dapat mempengaruhi kesenjangan kerja, keseimbangan dinamis, keausan, dan stabilitas pengoperasian jangka panjang.
Oleh karena itu, ketepatan pemesinan komponen penghancuran merupakan fondasi penting untuk pengoperasian peralatan yang stabil dan produksi yang konsisten.
Pembuatan Komponen Inti In-House

Mao Yue sangat menekankan kemampuan manufaktur internal untuk komponen penghancuran inti. Kecuali untuk komponen tertentu yang bersumber dari luar seperti motor dan komponen listrik, komponen penghancur inti utama diproduksi sendiri oleh Mao Yue.
Hal ini memungkinkan kontrol yang lebih baik terhadap kompatibilitas komponen, kualitas pemesinan, dan pemeliharaan peralatan, sekaligus mempermudah pengoptimalan konfigurasi peralatan secara terus-menerus berdasarkan kebutuhan produksi aktual.
Pembuatan komponen inti sendiri juga berarti memiliki kontrol lebih langsung terhadap kinerja alat berat secara keseluruhan.
Pengoperasian Yang Stabil Selama Produksi Berkelanjutan
Produksi bubuk rotomolding sering kali memerlukan alat penyemprot untuk beroperasi terus menerus selama beberapa jam. Oleh karena itu, kinerja peralatan tidak boleh dievaluasi hanya berdasarkan apakah peralatan tersebut “dapat menghasilkan bubuk”, tetapi juga berdasarkan apakah peralatan tersebut dapat mempertahankan produksi yang stabil dalam jangka waktu yang lama.
Selama pengoperasian berkelanjutan, suhu, getaran, kondisi bantalan, celah cakram, dan beban listrik semuanya dapat mempengaruhi stabilitas peralatan dan konsistensi bubuk.
Oleh karena itu, alat penghancur PE yang cocok untuk produksi berkelanjutan tidak hanya memberikan kinerja penghancuran yang stabil, namun juga menawarkan kontrol suhu yang efektif, stabilitas mekanis, dan pengoperasian berkelanjutan yang andal untuk membantu mengurangi fluktuasi produksi.
Aplikasi Umum Bubuk Rotomolding PE
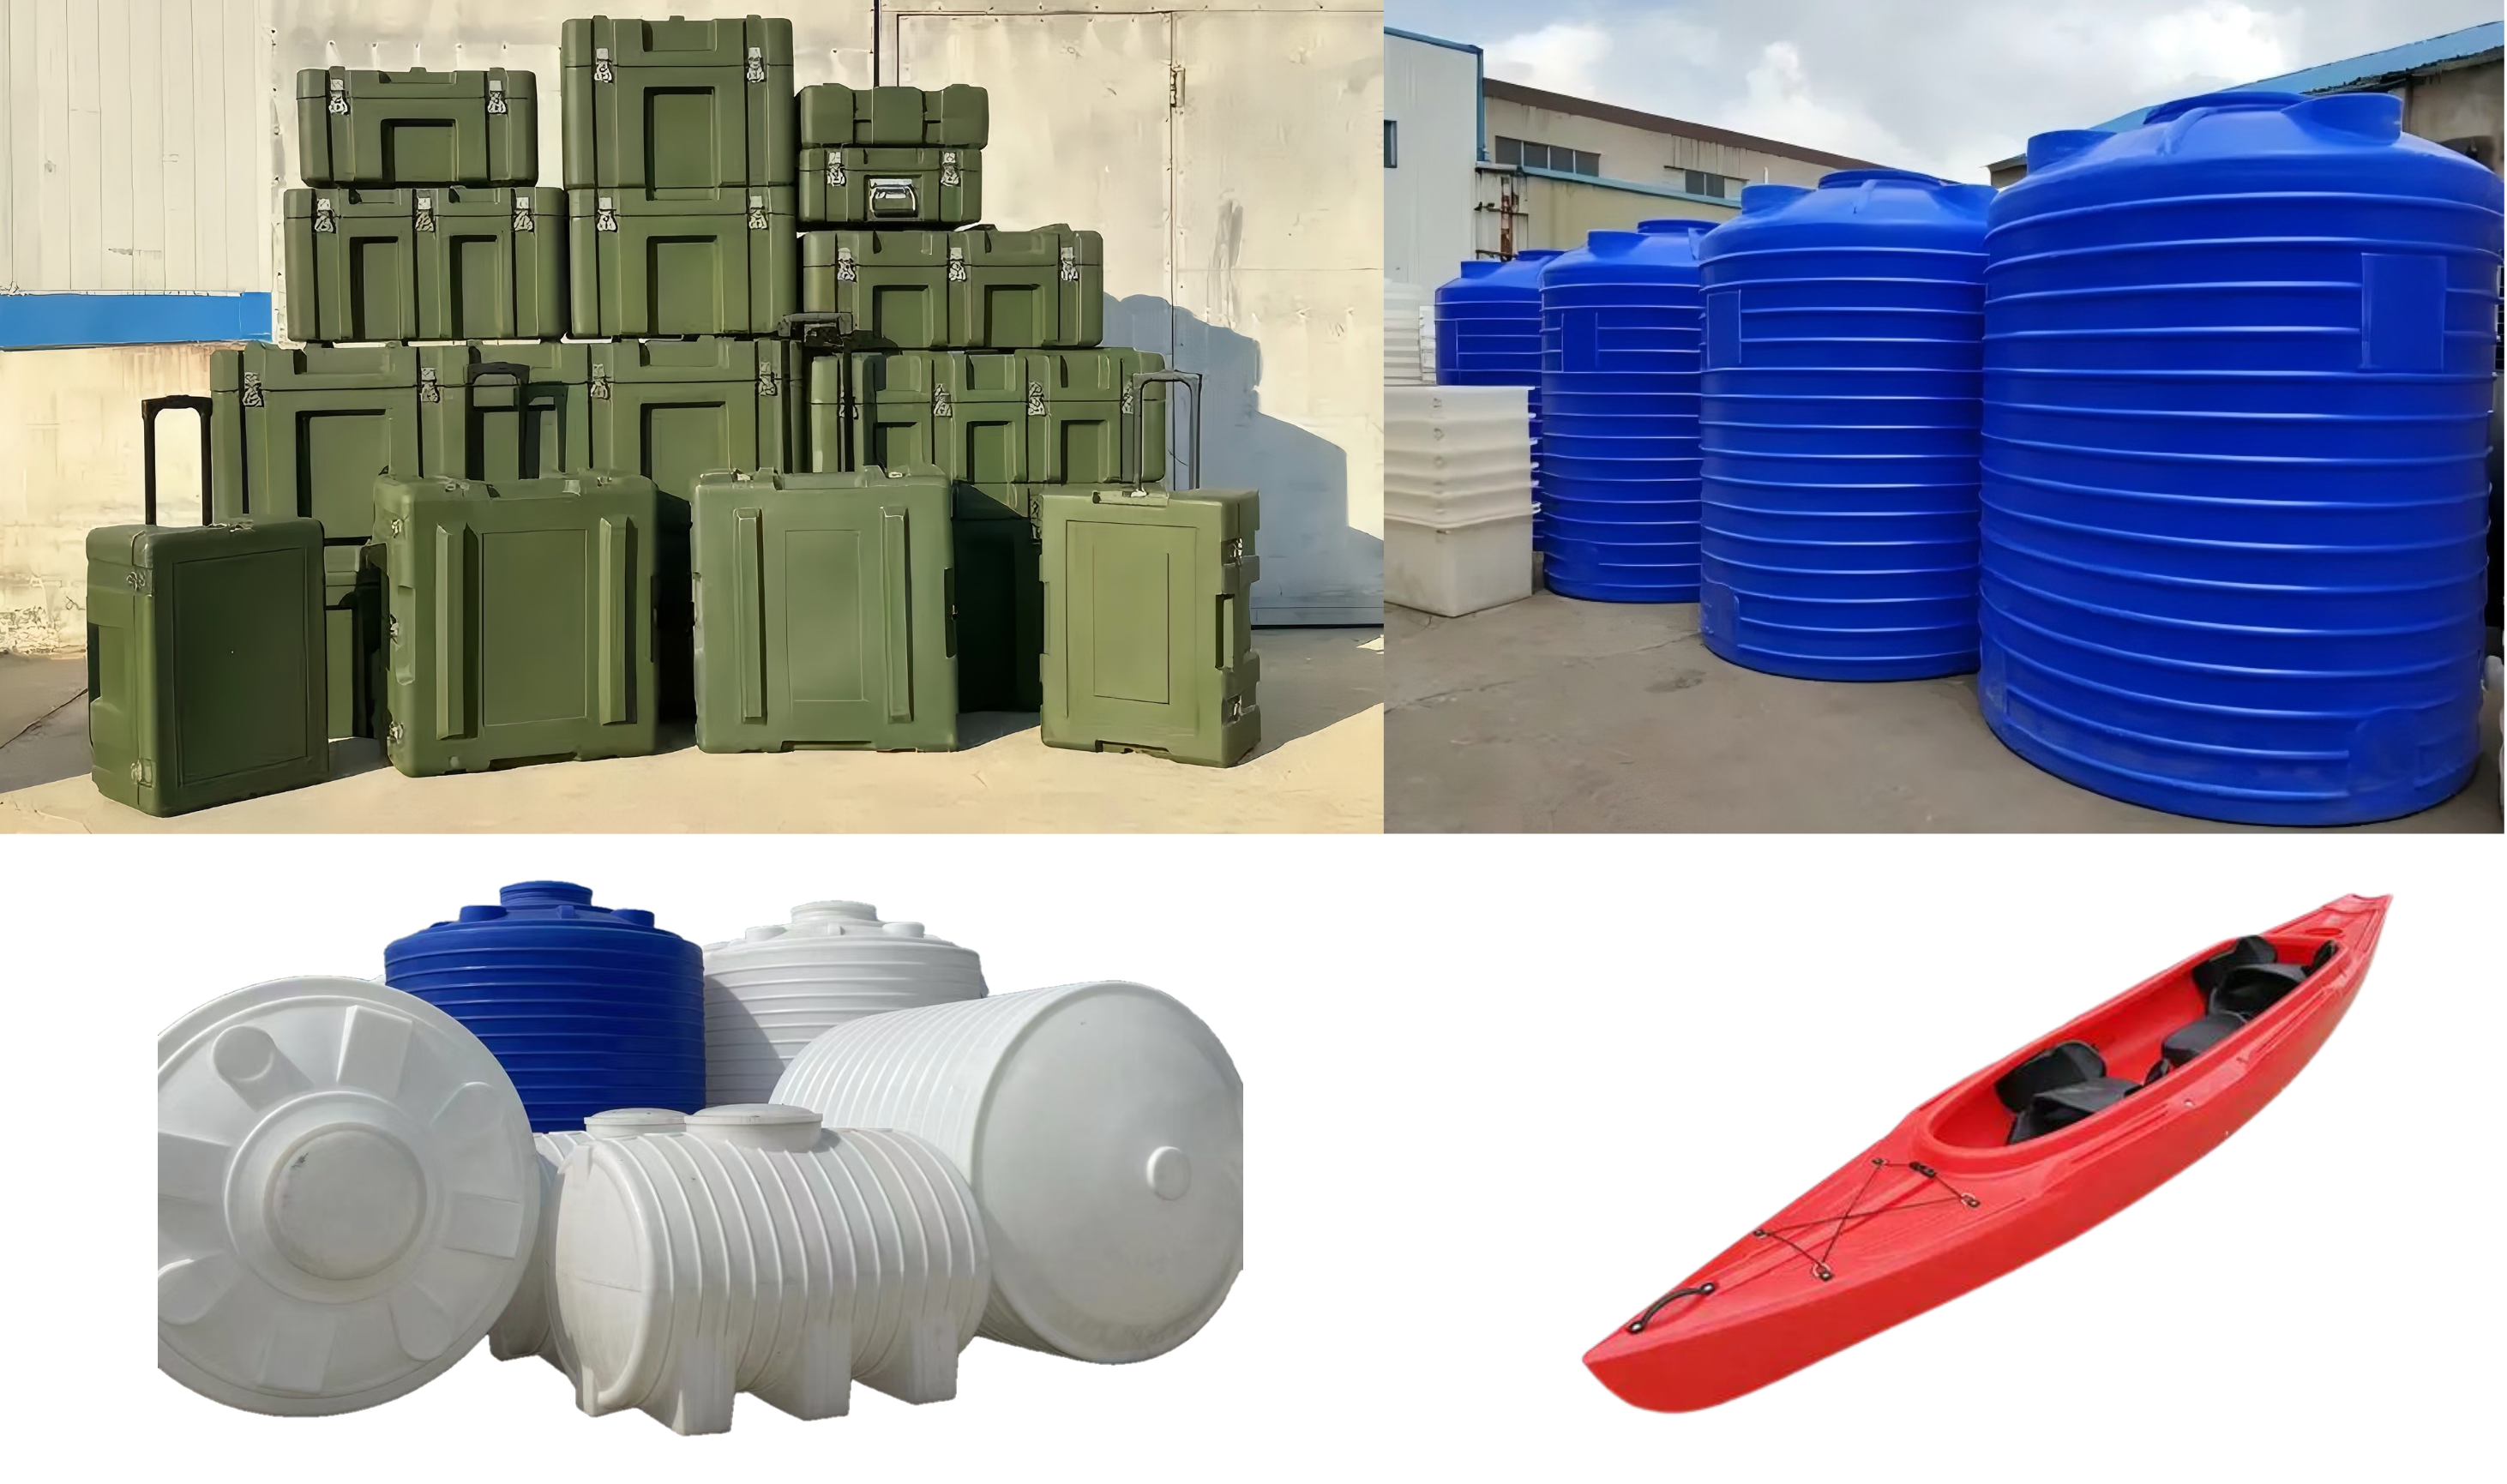
Bubuk rotomolding PE banyak digunakan untuk tangki air, tangki penyimpanan, wadah bahan kimia, pembatas jalan, kayak, peralatan bermain, furnitur luar ruangan, tangki pertanian, dan berbagai produk industri.
Produk yang berbeda memiliki persyaratan yang berbeda untuk fleksibilitas, ketahanan benturan, kekakuan, ketahanan terhadap sinar UV, dan ketahanan terhadap bahan kimia. Oleh karena itu, bahan baku PE dan karakteristik bubuk yang berbeda perlu disesuaikan.
Bahan itu sendiri menentukan beberapa sifat produk akhir, sedangkan distribusi ukuran partikel bubuk, kemampuan mengalir, suhu, dan stabilitas pemrosesan juga dapat mempengaruhi kinerja peleburan, penyebaran, dan pencetakannya selama rotomolding.
Oleh karena itu, bubuk rotomolding PE yang sesuai harus disesuaikan dengan bahan baku spesifik, kebutuhan bubuk, dan aplikasi akhir.
Mengapa Pengujian Material PE Sangat Penting?
Bahkan dalam kategori PE yang sama, bahan yang berbeda mungkin berperilaku berbeda selama penghancuran. Sifat bahan baku, ukuran partikel awal, kadar air, rasio bahan daur ulang, aditif, dan ukuran partikel bubuk target semuanya dapat mempengaruhi pengumpanan, suhu penghancuran, keluaran, dan kondisi akhir bubuk.
Oleh karena itu, memilih alat semprot PE tidak boleh hanya mengandalkan spesifikasi daya dan keluaran yang tercantum dalam katalog produk. Persyaratan material dan produksi sebenarnya juga perlu dipertimbangkan.
Melalui pengujian material aktual, kehalusan bubuk, keluaran, kenaikan suhu, dan stabilitas pengoperasian dapat dievaluasi secara lebih langsung, memberikan dasar untuk konfigurasi peralatan dan pemilihan parameter proses.
Pertanyaan yang Perlu Dipertimbangkan Sebelum Membeli Pulverizer PE
Saat memilih alat penghancur PE, Anda tidak boleh hanya fokus pada daya mesin atau keluaran terukur. Yang lebih penting lagi, Anda harus mempertimbangkan apakah peralatan tersebut sesuai dengan kebutuhan produksi Anda yang sebenarnya. Pertanyaan kuncinya meliputi:
-
Bahan: Apakah bahan baku PE sebenarnya sudah diuji? Apakah mengandung PE daur ulang?
-
Bubuk: Berapa ukuran partikel target dan distribusi ukuran partikel?
-
Output: Output apa yang dapat dicapai mesin saat memproses material sebenarnya?
-
Suhu: Bagaimana kenaikan suhu dikendalikan selama penghancuran terus menerus?
-
Penghancuran: Apakah celah kerja cakram dapat disesuaikan?
-
Pendinginan: Apakah pendinginan udara, pendinginan air, atau pendinginan gabungan lebih cocok?
-
Pengumpulan Bubuk: Bagaimana bubuk diayak, dikumpulkan, dan diangkut?
-
Operasi: Dapatkah peralatan mendukung produksi berkelanjutan jangka panjang?
Pada akhirnya, alat penghancur PE yang sesuai dan konfigurasi sistem harus ditentukan berdasarkan bahan aktual, kebutuhan bubuk, dan target kapasitas produksi.
Pertanyaan Yang Sering Diajukan Tentang Bubuk Rotomolding PE
Berapa Ukuran Partikel yang Terbaik untuk Bubuk Rotomolding PE?
Tidak ada satu ukuran partikel tunggal yang cocok untuk semua produk rotomolding.
Distribusi ukuran partikel yang tepat harus ditentukan berdasarkan resin, cetakan, kondisi pemrosesan, dan produk akhir.
Apakah Bubuk PE Lebih Halus Lebih Baik untuk Rotomolding?
Belum tentu.
Serbuk yang terlalu halus dapat menambah debu dan mempengaruhi kemampuan mengalir serta perilaku pengepakan.
Kuncinya adalah mengontrol distribusi ukuran partikel yang sesuai untuk aplikasi akhir, bukan sekadar mengejar bubuk terbaik.
Apa yang Mempengaruhi Kemampuan Mengalir Bubuk PE?
Distribusi ukuran partikel, morfologi partikel, proporsi halus, kepadatan curah, kadar air, dan karakteristik bahan lainnya semuanya dapat mempengaruhi kemampuan mengalir bubuk PE.
Mengapa Kepadatan Massal Penting untuk Bubuk Rotomolding?
Kepadatan curah mempengaruhi pengepakan bubuk, penanganan material, dan volume yang ditempati oleh massa bubuk tertentu.
Oleh karena itu, densitas curah harus dievaluasi bersama dengan kemampuan mengalir dan distribusi ukuran partikel.
Bisakah PE Daur Ulang Digunakan untuk Bubuk Rotomolding?
Ya, namun komposisi dan kondisi pemrosesan PE daur ulang sebelumnya mungkin sangat bervariasi.
Apakah Penghancuran PE Membutuhkan Pendinginan?
Pendinginan umumnya merupakan bagian penting dari proses karena penghancuran menghasilkan panas.
Apakah akan menggunakan pendingin udara, pendingin air, atau gabungan pendingin udara dan air harus ditentukan berdasarkan bahan PE, keluaran, ukuran partikel target, dan kondisi pengoperasian sebenarnya.
Jenis Pulverizer Apa yang Digunakan untuk Menghasilkan Bubuk Rotomolding PE?
Alat penghancur plastik tipe cakram biasanya digunakan untuk memproduksi bubuk plastik termoplastik.
Konfigurasi peralatan spesifik harus ditentukan berdasarkan material, ukuran partikel target, keluaran, dan aplikasi akhir.
Uji Solusi Produksi Bubuk Rotomolding Anda dengan Bahan PE Asli Anda
Solusi produksi bubuk rotomolding yang baik harus dimulai dengan bahan PE aktual dan persyaratan produksi, daripada hanya mengandalkan spesifikasi peralatan.
Anda dapat memberi Maoyue:
-
Informasi material PE dan ukuran partikel awal
-
Ukuran partikel bubuk target
-
Output yang diperlukan dan jam operasional harian
-
Produk dan aplikasi rotomolded akhir
Mao Yue dapat melakukan pengujian menggunakan bahan asli Anda untuk mengevaluasi kehalusan bubuk, keluaran, kenaikan suhu, pengumpanan, dan kinerja pengoperasian, dan kemudian menentukan lebih lanjut konfigurasi peralatan dan sistem yang sesuai.
Yang penting bukan sekedar “Apakah PE jenis ini bisa dihaluskan menjadi bubuk?” namun apakah dapat diolah secara konsisten menjadi bubuk PE yang memenuhi persyaratan proses rotomolding.
Kirimkan kepada kami bahan PE dan persyaratan produksi Anda, dan hubungi Mao Yue untuk pengujian bahan sebenarnya.
Kesimpulan: Bedak yang Lebih Baik Dimulai dengan Proses Penghancuran yang Lebih Baik
Serbuk rotomolding PE yang baik tidak ditentukan oleh ukuran atau parameter partikel tunggal. Hal ini ditentukan oleh kinerja gabungan dari kemampuan mengalir, kepadatan curah, distribusi ukuran partikel, morfologi partikel, stabilitas suhu, dan faktor lainnya.
Sifat bubuk ini juga bergantung pada proses produksi yang lengkap:
Pemberian pakan → Penghancuran → Pendinginan → Pengayakan → Pengumpulan Bubuk
Bagi Mao Yue, tujuannya bukan hanya untuk membuat butiran PE lebih kecil, namun untuk membantu pelanggan menghasilkan bubuk PE yang benar-benar cocok untuk rotomolding melalui pengumpanan yang stabil, penghancuran yang tepat, pendinginan yang efektif, pengayakan yang tepat, dan pengumpulan bubuk yang stabil.
Oleh karena itu, bedak yang lebih halus belum tentu lebih baik. Bubuk rotomolding yang tepat harus mencapai keseimbangan antara kemampuan mengalir, distribusi ukuran partikel, perilaku pengepakan, dan stabilitas pemrosesan, sehingga pada akhirnya memenuhi persyaratan pencetakan produk akhir.