

 中文简体
Hanya sebagian kecil dari sampah plastik yang dihasilkan setiap tahunnya yang diubah kembali menjadi bahan mentah yang dapat digunakan. Dari plastik yang kembali diproduksi, sebagian besar ditangani secara mekanis: disortir, dicuci, diperkecil ukurannya, dicairkan, dan digabungkan kembali menjadi produk baru. Di antara langkah-langkah tersebut, pengurangan ukuran partikel adalah penentu keuntungan atau kerugian ekonomi daur ulang. Teknologi daur ulang plastik yang digunakan pada tahap ini, dan kualitas alat penghancur yang bekerja, secara langsung mengontrol keluaran, konsumsi energi, keseragaman bubuk, dan nilai pasar akhir dari bahan yang direklamasi. Alat penghancur yang memiliki batasan ukuran partikel yang ketat dapat mengubah sampah bermutu rendah menjadi bahan baku premium, sedangkan alat penghancur yang menghasilkan bubuk yang tidak konsisten membuat setiap proses hilir menjadi lebih mahal. Artikel ini menjelaskan perbandingan dua kelompok utama teknologi daur ulang plastik, mengapa penggilingan halus sangat penting dalam praktiknya, dan apa yang harus diperhatikan saat memilih peralatan penghancur untuk operasi daur ulang.
Daur ulang mekanis dan kimia: perbandingannya
Daur ulang mekanis adalah teknologi daur ulang plastik yang paling banyak digunakan saat ini. Cocok untuk limbah polimer tunggal yang bersih seperti botol PET, wadah HDPE, film PE, peti PP, dan potongan pipa PVC. Jalur tipikal menggabungkan penyortiran, pencucian, pengurangan ukuran, penyaringan lelehan, dan pembuatan pelet. Outputnya berupa serpihan, bubuk, atau pelet yang dapat dimasukkan kembali ke produksi ekstrusi, cetakan injeksi, rotomolding, atau masterbatch. Nilai ekonominya menarik karena masukan energi relatif rendah dan biaya modal peralatan dapat dipahami dengan baik, namun metode ini bergantung pada kualitas bahan baku. Jika masukan terkontaminasi atau mengandung polimer campuran, jalur mekanis dengan cepat mencapai batasnya.
Daur ulang bahan kimia, juga disebut daur ulang lanjutan, mengambil pendekatan sebaliknya. Alih-alih melelehkan plastik, teknologi ini memecah rantai polimer kembali menjadi monomer, minyak hidrokarbon, atau gas sintesis. Pirolisis memanaskan plastik tanpa oksigen untuk menghasilkan minyak dan gas; depolimerisasi membalikkan polimerisasi untuk resin tertentu; solvolisis menggunakan pelarut untuk melarutkan dan memisahkan polimer; dan pengolahan hidrotermal menggunakan air bertekanan untuk menguraikan limbah. Rute-rute ini menangani aliran sungai yang tercampur, terlaminasi, atau terkontaminasi yang tidak dapat diproses secara ekonomis oleh jalur mekanis. Dampaknya adalah intensitas energi yang lebih tinggi, pengendalian proses yang lebih kompleks, dan, dalam banyak kasus, jejak karbon per ton yang lebih besar hingga teknologi tersebut matang. Pabrik skala komersial semakin berkembang, namun kapasitasnya masih tertinggal jauh dibandingkan volume sampah plastik yang sudah diolah oleh pendaur ulang mekanis.
Bagi sebagian besar pendaur ulang, daur ulang mekanis tetap menjadi tulang punggung operasi mereka, sementara teknologi kimia berfungsi sebagai saluran pelengkap untuk pecahan-pecahan sulit. Kedua rute tersebut bergantung pada pengurangan ukuran yang baik di hulu: reaktor kimia memerlukan dimensi umpan yang konsisten untuk menjaga konversi tetap stabil, dan jalur mekanis menghasilkan bubuk yang kualitasnya menentukan kinerja hilir. Seorang pendaur ulang yang menguasai langkah pengurangan ukuran akan memperoleh pengaruh di seluruh pabrik.
Mengapa penghancuran kualitas mendorong ekonomi daur ulang
Proses hilir tidak kenal ampun terhadap ukuran partikel. Rotomolding, misalnya, memerlukan bubuk PE dalam kisaran yang sempit, biasanya sekitar 200 hingga 500 mikron, sehingga resin meleleh secara merata dan menyatu tanpa lubang kecil. Peracikan masterbatch dan polimer lebih menyukai bubuk halus dengan perilaku aliran stabil. Ketika alat penghancur menghasilkan distribusi ukuran partikel yang luas, bubuk akan terpisah dalam silo, mengalir dengan buruk melalui peralatan pengukuran, dan meninggalkan partikel kasar yang tidak meleleh sepenuhnya. Hasilnya adalah suku cadang yang ditolak, konsumsi energi ekstra, dan hilangnya margin. Mengukur distribusi dengan analisis saringan standar sebelum bubuk meninggalkan pabrik adalah satu-satunya cara yang dapat diandalkan untuk mengetahui apa yang sebenarnya akan diterima pada proses selanjutnya.
Penggilingan yang berlebihan juga sama mahalnya. Mendorong material lebih halus dari yang dibutuhkan proses akan menghabiskan daya ekstra dan mempercepat keausan pada bilah, cakram, dan saringan. Sebaliknya, under-grinding menghasilkan partikel berukuran besar yang harus dikerjakan ulang, sehingga secara efektif mengurangi separuh kapasitas saluran. Oleh karena itu, teknologi daur ulang plastik yang tepat untuk pengurangan ukuran adalah teknologi yang mempertahankan kehalusan target pada keluaran terukur, dengan kontrol suhu yang stabil dan keausan yang dapat diprediksi. Dalam praktiknya, hal ini berarti mencocokkan desain rotor, geometri cakram gerinda, dan konfigurasi layar dengan polimer dan aplikasi yang dimaksudkan daripada membeli mesin generik dan berharap yang terbaik.
| Bahan | Aplikasi khas | Kehalusan sasaran | Parameter kritis |
|---|---|---|---|
| potongan PE | Bubuk rotomolding | 200 hingga 500 mikron | Keseragaman dan aliran |
| Potongan PVC | Serbuk halus untuk profil kaku | 150 hingga 300 mikron | Kontrol panas dan keausan |
| skrap PA dan PP | Bubuk rekayasa daur ulang | 300 hingga 800 mikron | Pengoperasian suhu sekitar |
Tabel ini merangkum situasi umum yang dihadapi oleh pendaur ulang. Setiap baris menunjuk ke konfigurasi mesin yang berbeda, itulah sebabnya satu alat penghancur universal jarang memberikan hasil yang dapat diterima di ketiga kelompok material. Pengalaman produksi dengan masing-masing jenis polimer inilah yang membedakan desain yang berfungsi dengan desain yang menghabiskan masa pakainya dalam pemeliharaan.
Mencocokkan peralatan dengan polimer
Reklamasi PE untuk rotomolding
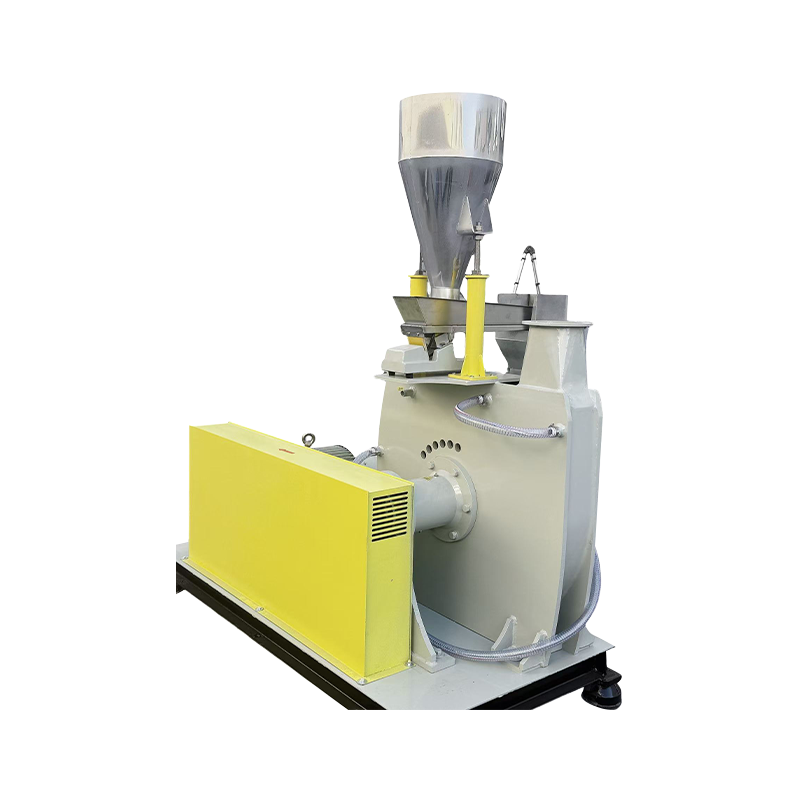
Rotomolding adalah salah satu aplikasi daur ulang PE yang paling menuntut. Bubuk harus memiliki distribusi ukuran partikel yang sempit, karena partikel kasar menyebabkan ketidaksempurnaan permukaan, dan debu halus menyebabkan aliran buruk. Alat penghancur cakram modern dengan rotor berkecepatan tinggi dan cakram gerinda yang dikerjakan dengan mesin presisi dapat menghasilkan bubuk PE dengan keluaran tinggi sambil mempertahankan keseragaman yang diperlukan. Berdedikasi Semprotan bubuk rotomolding PE dengan keseragaman tinggi merupakan investasi praktis bagi pendaur ulang yang memasok lini rotomolding, karena konsistensi bubuk berarti tingkat penolakan yang lebih rendah pada bagian cetakan. Operator juga harus melihat apakah mesin dapat menangani geometri serpihan daur ulang yang sedikit tidak teratur tanpa macet, karena bentuk serpihan berbeda dari pelet murni.
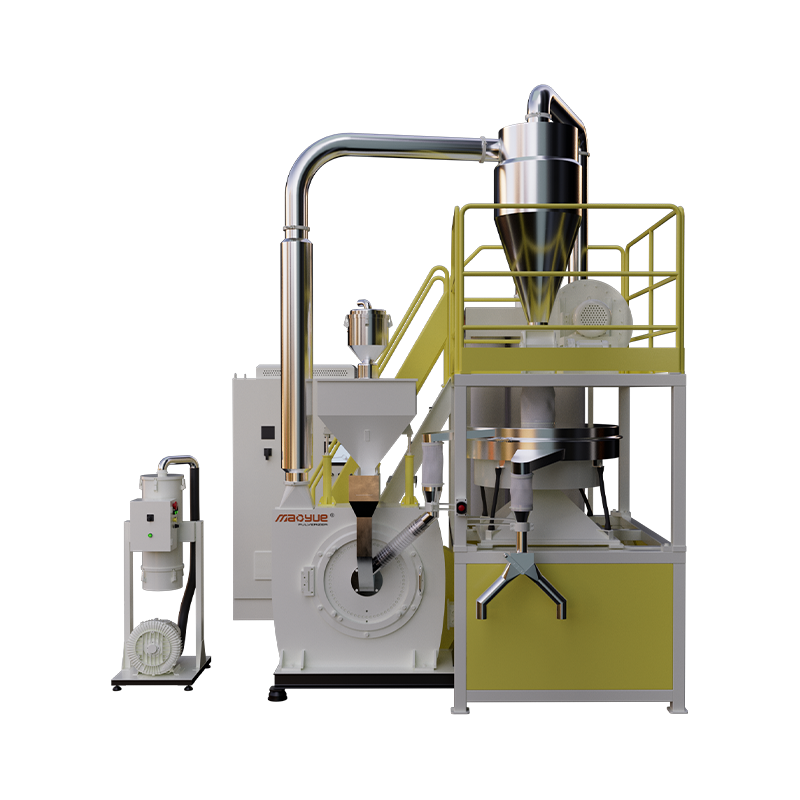
 PE Rotomolding Powder Keseragaman Tinggi 600 Pemasok Pulverizer, Pabrik - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd.adalah PE Rotomolding Powder Keseragaman Tinggi 600 Pemasok dan Pabrik Pulverizer di Cina,... Lihat Produk →
Potongan PVC dan pentingnya ketahanan aus
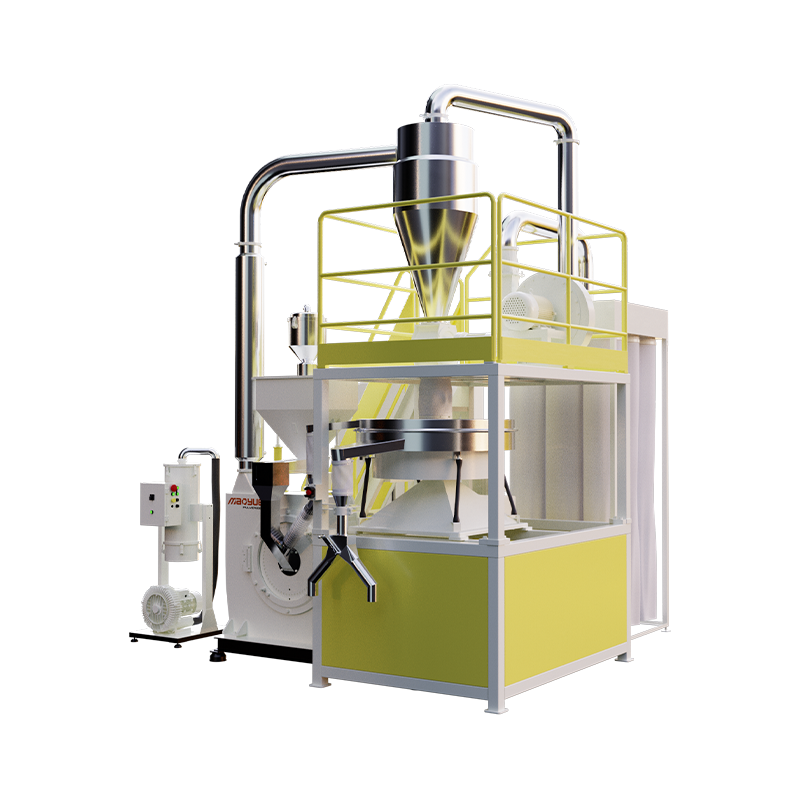
PVC sensitif terhadap panas dan bersifat abrasif. Saat dihaluskan, gesekan pada permukaan cakram akan meningkatkan suhu, dan jika material menjadi terlalu panas, material akan terdegradasi, melepaskan senyawa korosif yang menyerang ruang penggilingan. Inilah sebabnya mengapa jalur daur ulang PVC memerlukan alat penyemprot dengan rotor berukuran besar, pembuangan panas yang stabil, dan perkakas yang tahan aus. SEBUAH semprotan PVC tahan aus menggunakan bilah baja paduan dan cakram yang diperkeras untuk memperpanjang masa pakai di antara interval perawatan, yang merupakan faktor biaya terbesar saat menggiling polimer terklorinasi. Pakan juga harus kering dan bebas dari pecahan logam, karena titik lunak PVC memudahkan kontaminasi menekan permukaan penggilingan dan mempercepat penggoresan.
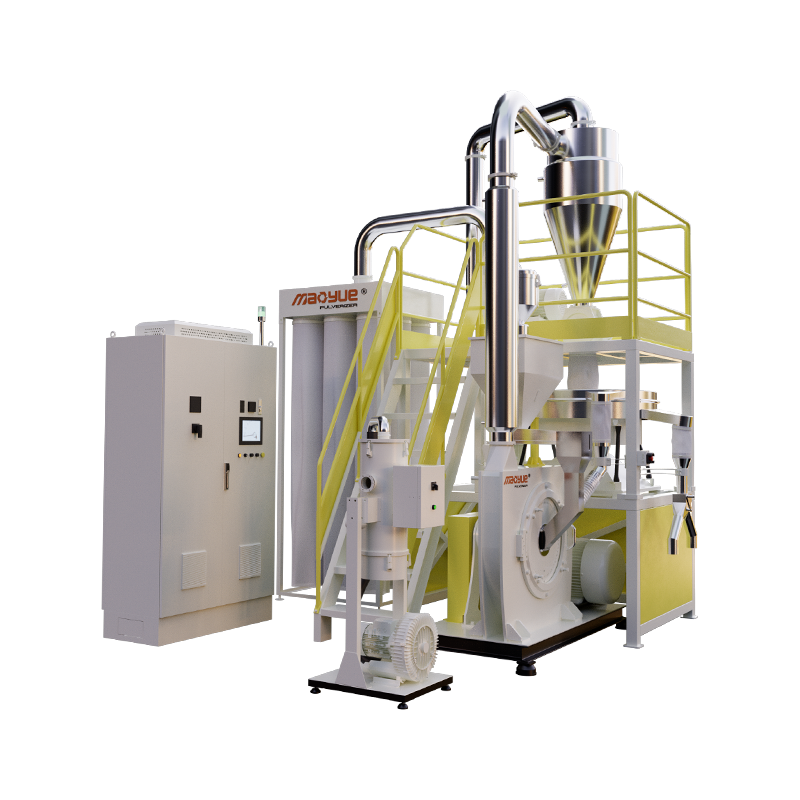
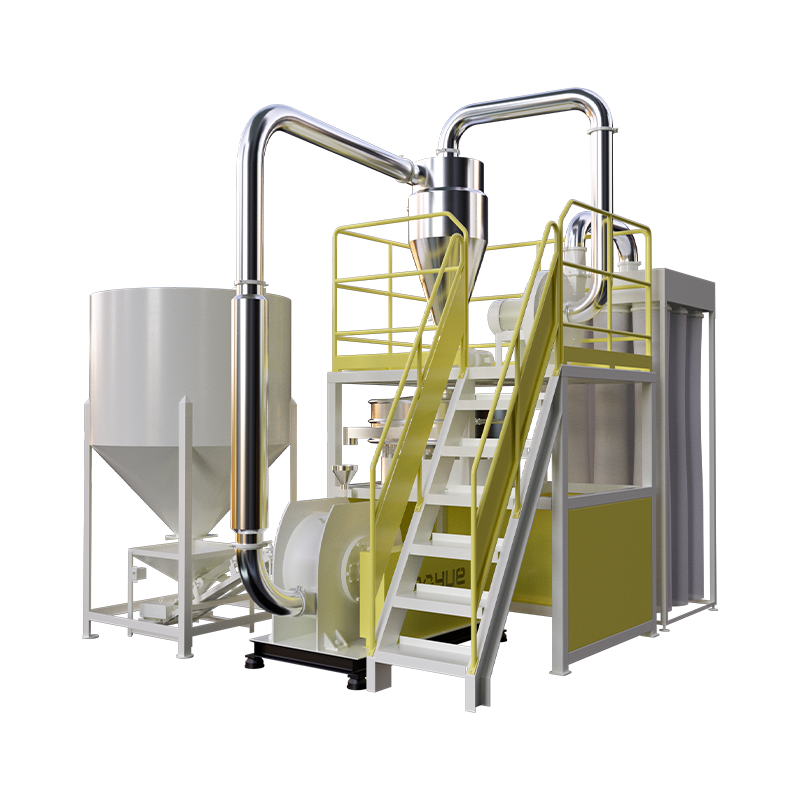 Pemasok Penghancur Tahan Aus PVC Model 850, Pabrik - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. adalah Pemasok dan Pabrik Penghancur Tahan Aus PVC Model 850 di Cina, Model Khusus 85... Lihat Produk →
Potongan rekayasa PA dan PP
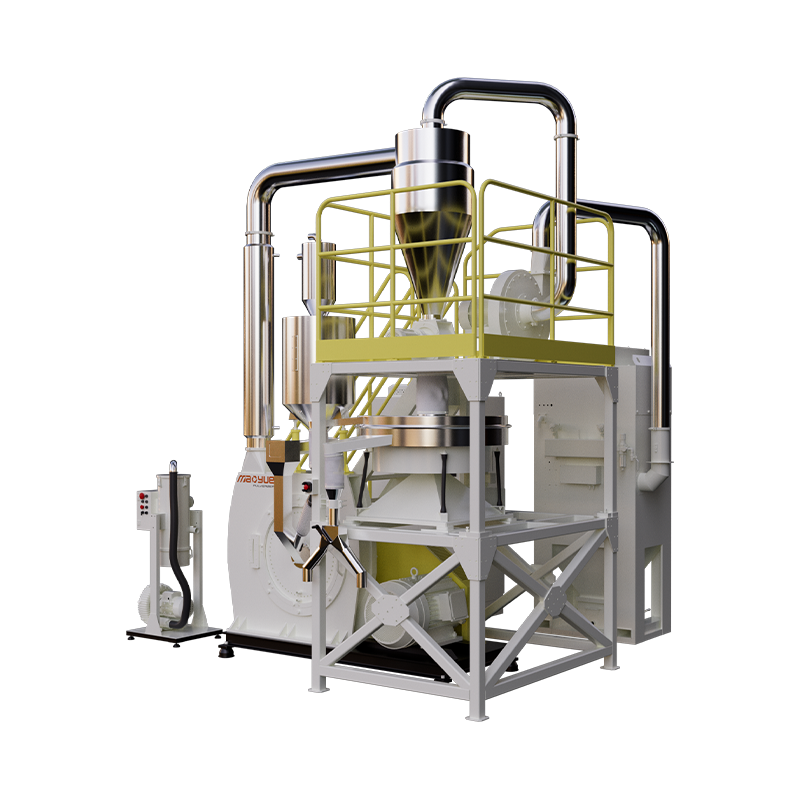
Poliamida dan polipropilena merupakan bahan yang kuat dan ulet. Praktik konvensional memerlukan pendinginan kriogenik dengan nitrogen cair untuk melemahkan polimer sebelum digiling, sebuah proses yang menambah biaya per ton secara signifikan dan mempersulit pabrik dalam penyimpanan dan penanganan kriogenik. Alternatifnya adalah penggilingan suhu sekitar, di mana geometri mesin dan kecepatan rotor dirancang untuk menjaga material tetap dingin melalui waktu tinggal yang singkat dan aliran udara yang efisien. Pendekatan ini menghilangkan nitrogen cair dari aliran proses seluruhnya. Sebuah penggiling PA PP suhu sekitar tanpa nitrogen cair menurunkan biaya pengoperasian dan menyederhanakan persyaratan keselamatan pabrik, sehingga sangat cocok untuk pendaur ulang yang memproses skrap teknik. Namun, hal ini memerlukan perhatian yang cermat terhadap ukuran saringan dan kecepatan pengumpanan, karena alat berat ini mengandalkan pembuangan material tanah secara cepat untuk menghindari penumpukan panas.
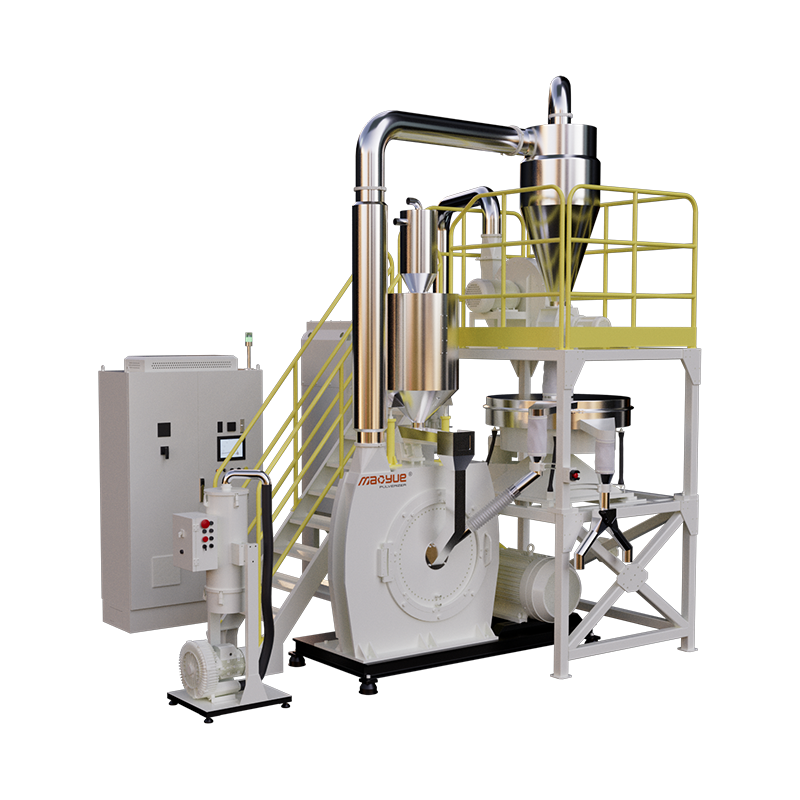
 Penggiling Suhu Sekitar 500PA/PP Tidak Membutuhkan Pemasok Nitrogen Cair, Fakta Changzhou Mao Yue Intelligent Equipment Co., Ltd. adalah Penggiling Suhu Sekitar 500PA/PP Tidak Membutuhkan Pemasok dan Pabrik Nitrogen Cair... Lihat Produk →
Kriteria pemilihan untuk operasi daur ulang
Memilih alat penyemprot untuk jalur daur ulang adalah keputusan pembelian yang membuahkan hasil selama bertahun-tahun, jadi perbandingannya harus melampaui harga awal. Faktor-faktor berikut membedakan mesin yang menghasilkan bubuk yang menguntungkan dengan mesin yang mengonsumsi margin energi dan waktu henti.
- Throughput pada kehalusan spesifikasi. Verifikasi bahwa pabrikan menerbitkan angka kehalusan dan kapasitas pada kondisi yang sama dengan yang Anda jalankan. Tanyakan berapa persentase keluaran yang tetap berada dalam jendela ukuran partikel target.
- Energi per ton. Menggiling plastik memerlukan banyak energi. Perbedaan 10 hingga 20 persen dalam konsumsi energi spesifik secara langsung mengubah biaya bubuk mesiu, dan pada tingkat pemanfaatan yang tinggi, perbedaan tersebut dapat menghasilkan mesin yang lebih baik dalam waktu satu tahun.
- Biaya suku cadang dan masa pakainya. Bilah, cakram, dan rotor merupakan bahan habis pakai. Periksa apakah baja tersebut merupakan baja paduan yang diperkeras dan apakah pemasok memproduksinya sendiri, karena hal tersebut memengaruhi harga dan waktu pengerjaan.
- Manajemen suhu. Untuk PVC dan formulasi sensitif panas lainnya, desain ruang penggilingan dan aliran udara menentukan apakah Anda mendapatkan hasil yang stabil atau seringnya degradasi resin.
- Integrasi. Alat penghancur adalah bagian dari sebuah saluran. Pemberian pakan, pengumpulan debu, dan pengangkutan ke hilir harus dipertimbangkan secara bersamaan, bukan hanya sekedar renungan.
Pembeli yang menginginkan rincian rinci tentang jenis mesin dan harga akan menemukan a panduan mesin semprot plastik yang mencakup jenis, kegunaan, dan tips pembelian berguna sebelum mereka meminta penawaran. Ada baiknya juga bekerja dengan a produsen semprot dengan pengalaman manufaktur puluhan tahun dan memproduksi bilah dan cakramnya sendiri, karena hal ini cenderung memperpendek pasokan suku cadang dan mengurangi biaya perawatan sepanjang umur mesin. Pemasok yang memiliki beberapa bengkel permesinan dan pusat manufaktur blade khusus dapat merespons lebih cepat ketika suku cadang aus perlu diganti, dan respons tersebut lebih penting dalam jalur daur ulang 24 jam dibandingkan dalam operasi batch dengan pemanfaatan rendah.
Pilihan antara teknologi daur ulang plastik mekanis dan kimia tidak harus menjadi keputusan yang salah. Dalam sebagian besar operasi daur ulang, alat penghancur adalah titik di mana kedua rute tersebut menjadi layak atau tidak layak secara ekonomi. Sebuah mesin yang menjaga kehalusan, mengontrol suhu, dan menjaga penggunaan energi tetap terkendali akan mengubah bahkan sampah bernilai rendah menjadi bubuk yang bersedia dibayar oleh pengolah. Cocokkan peralatan dengan polimer, rencanakan keausan, dan jalur daur ulang akan menghasilkan margin yang diharapkan industri.