

 中文简体
Bayangkan sebuah toko rotomolding yang bagian-bagiannya terus rusak di sepanjang garis las. Alat penghancur tersebut beroperasi pada tonase terukurnya, bilahnya telah diganti bulan lalu, dan operator sedang mengumpankan butiran PE yang bersih. Masalahnya bukan pada throughput. Ini adalah penyebaran ukuran partikel bubuk yang meninggalkan penggilingan: butiran kasar meleleh terlalu lambat, butiran halus membawa pigmen dan zat penstabil, dan cetakan terisi tidak merata. Pada titik inilah peralatan penggilingan plastik tidak lagi menjadi pembelian komoditas dan menjadi sebuah keputusan proses.
Kesimpulan praktisnya adalah yang pertama: ukur kapasitas penggilingan di sekitar jendela ukuran partikel tersempit yang dapat diterima oleh proses hilir Anda, dan baru kemudian bandingkan peringkat tonase. Dua mesin dengan angka keluaran yang sama dapat berperilaku sangat berbeda setelah Anda menempatkannya secara berdampingan dalam hal distribusi bubuk, pengoperasian ambien versus kriogenik, dan seberapa cepat keausan bilah dan cakramnya. Bagian di bawah ini menjelaskan asal mula perbedaan tersebut dan cara menetapkan harga sebelum Anda menandatangani pesanan pembelian.
Jika Anda ingin orientasi pada kategori terlebih dahulu, ini panduan umum jenis botol semprot plastik dan tips pembelian mencakup kelompok mesin utama sebelum Anda mempersempit ke satu model.
Penggilingan Ambien Pertama: Produk Nitrogen Cair yang Paling Banyak Dilewatkan Pembeli
Penghancuran pada suhu ruangan adalah pilihan default untuk PE, PVC, PA, dan PP, dan alasannya adalah aritmatika daripada preferensi. Penggilingan kriogenik membuat polimer tetap rapuh dengan menyuntikkan nitrogen cair ke dalam penggilingan. Pada grade PA dan PP yang keras, konsumsinya bisa mendekati satu kilogram nitrogen untuk setiap kilogram polimer yang diproses. Dengan harga gas industri, biaya tersebut melekat pada setiap kilo bubuk yang Anda buat, tahun demi tahun, tanpa memperbaiki bagian yang pada akhirnya Anda cetak.
Pabrik ambien mengontrol panas melalui geometri rotor, aliran udara, dan disiplin keluaran. Dampaknya nyata: memberi makan terlalu agresif dan bedak akan mengotori disk, mengubah warna, atau membutakan layar. Aturan yang masuk akal bukanlah "jangan pernah kriogenik" tetapi "kriogenik hanya jika penggilingan di lingkungan tidak dapat menahan material di bawah kisaran pelunakannya." Senyawa dengan titik leleh rendah dan elongasi tinggi tetap merupakan pengecualian; komoditas PE, PP, PA, dan PVC kaku tidak.
Tes praktik adalah uji coba terhadap kesalahan Anda sendiri. Jika mesin di sekitar mempertahankan output pada mesh target Anda tanpa alarm suhu atau layar yang menyilaukan, tagihan nitrogen tidak akan pernah muncul. Unit bersuhu ruangan seperti kelas PA/PP 500, yang secara eksplisit dibuat untuk beroperasi tanpa nitrogen cair, layak dijadikan tolok ukur terlebih dahulu karena unit ini menghilangkan biaya berulang terbesar dari perbandingan.
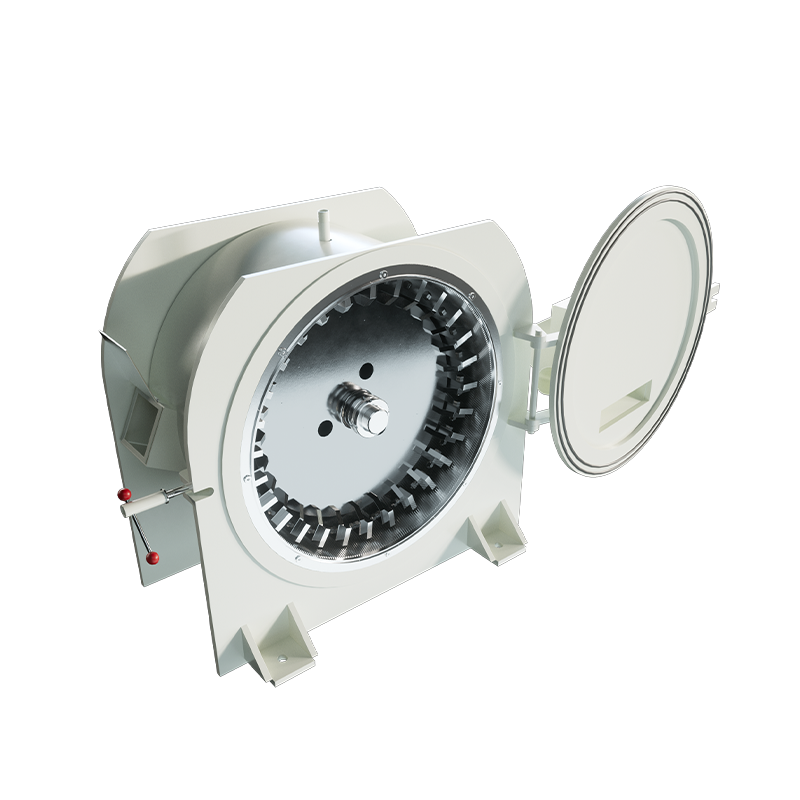
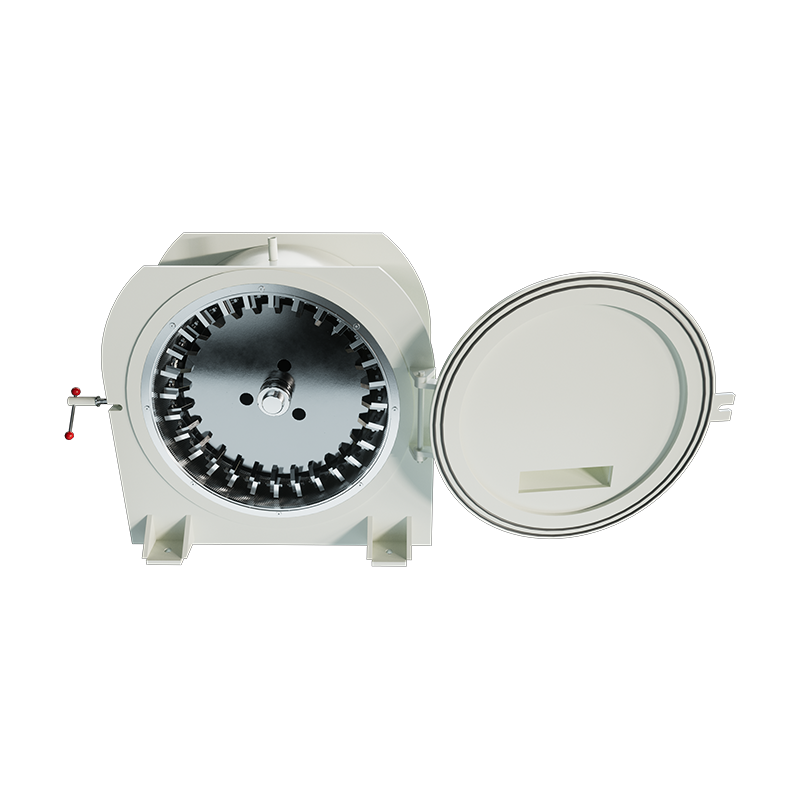
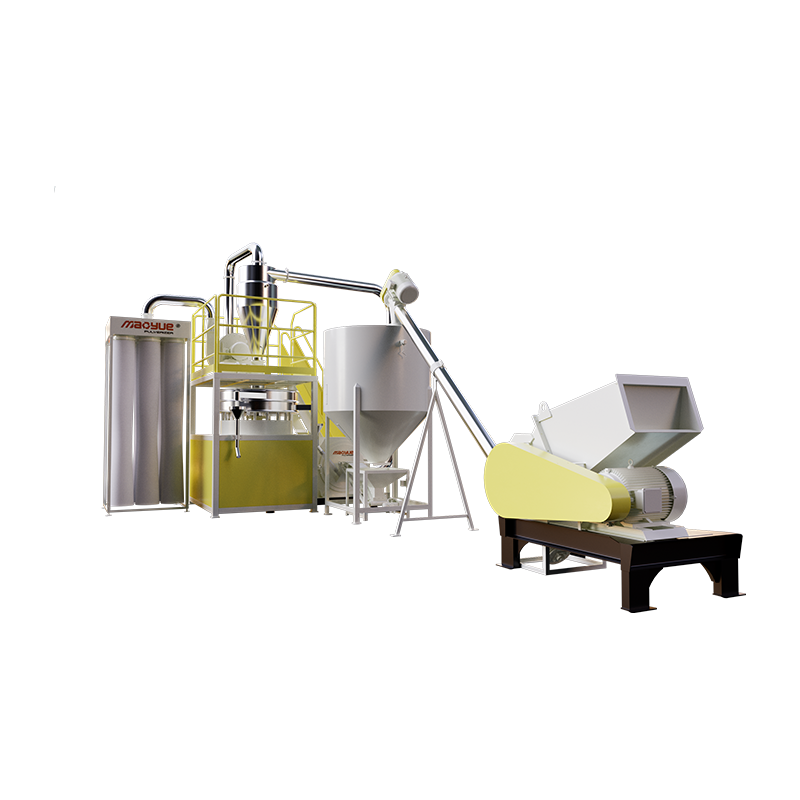
 Penggiling Suhu Sekitar 500PA/PP untuk Penghancuran PA dan PP Alat semprot PA/PP ambien yang dirancang untuk beroperasi tanpa nitrogen cair; layak dijadikan patokan untuk daur ulang atau penelitian dan pengembangan di mana biaya nitrogen mendominasi. Lihat Produk →
Satu peringatan yang patut diutarakan dengan jelas: penggilingan di sekitar mengubah biaya dari gas menjadi suku cadang aus dan aliran udara pendingin. Jika material Anda bersifat abrasif atau terisi penuh, anggarkan anggaran untuk servis pisau yang lebih sering sebelum Anda merayakan penghematannya.
Mengukur Alat Berat berdasarkan Bahannya, Bukan Hanya Tonasenya
Nomor model pada kelas peralatan ini umumnya mencerminkan kelas diameter rotor atau cakram, bukan jaminan keluaran dalam kilogram per jam. Outputnya tergantung pada bentuk pakan, kepadatan curah, jaring target, dan berapa banyak denda yang dapat Anda toleransi. Gunakan tabel di bawah ini sebagai alat penyaringan, lalu konfirmasikan bilangan real pada uji coba.
| Keluarga materi | Rentang model yang khas | Berapa kelas ukuran yang biasanya dibelikan untuk Anda |
|---|---|---|
| PE untuk rotomolding | 500, 600, 800 | Output lebih tinggi dan distribusi lebih ketat; kelas yang lebih besar cocok untuk pabrik yang menjalankan banyak shift dan beberapa cetakan sekaligus. |
| Senyawa masterbatch dan polimer | 500, 600, 800 | Penggilingan halus konsentrat warna dengan kehalusan yang terkontrol, sehingga dispersi dan kekuatan warna tetap dapat diulang. |
| PA dan PP | 500, 600, 800, sekitar | Penggilingan pada suhu kamar tanpa nitrogen cair; varian tahan aus dan hemat energi muncul di kelas 600 dan 800. |
| PVC | 500, 700, 800, 850, 900 | Penyebaran terluas, dari penghancuran kasar hingga bubuk halus; Mesin kelas 850 diposisikan sebagai mesin tahan aus, kelas 900 sebagai unit serbuk halus. |
Khususnya untuk rotomolding, keseragaman lebih penting daripada output puncak. Mesin yang menghasilkan pita sempit di sekitar jaring target Anda akan mengisi detail cetakan dan melepaskannya lebih konsisten dibandingkan unit lebih besar yang bekerja pada batasnya. Konfigurasi keseragaman tinggi, seperti model rotomolding kelas 600, biasanya ditentukan jika konsistensi ketebalan dinding dan waktu siklus keduanya berada di bawah tekanan.
 Pulverizer Serbuk Rotomolding PE Tipe 600 untuk Keseragaman Tinggi Pulverizer rotomolding PE untuk produsen menengah hingga besar, cocok untuk distribusi bubuk terkontrol yang mengutamakan konsistensi ketebalan dinding dan waktu siklus. Lihat Produk →
Distribusi Ukuran Partikel Adalah Spesifikasi Yang Jarang Muncul Pada Kutipan
Tanyakan kepada tiga pemasok "bubuk 35 mesh" dan Anda mungkin menerima tiga produk berbeda. Potongan penyaringan 35 mesh kira-kira berukuran 500 mikron, namun pertanyaan yang berguna adalah berapa bagian batch yang berada di atas dan di bawah garis tersebut. Rotomolding umumnya menginginkan sebagian besar bubuk antara sekitar 200 dan 500 mikron, dengan fraksi halus yang terkontrol. Terlalu banyak butiran kasar dan sudut cetakan tetap terisi; terlalu banyak denda dan Anda kehilangan bahan tambahan pada pengumpulan debu dan berisiko menimbulkan gelembung di bagian yang tebal.
Ada dua metode pengukuran yang umum dan tidak sepenuhnya selaras. Analisis saringan murah, dipahami secara luas, dan baik untuk pemeriksaan rutin. Difraksi laser memberikan kurva distribusi yang lebih lengkap dan menangkap ekor di bawah 100 mikron yang cenderung tidak dilaporkan oleh saringan. Apa pun yang Anda gunakan, perbaiki metode dalam spesifikasi pembelian sehingga "dalam toleransi" memiliki arti yang sama bagi kedua belah pihak enam bulan kemudian.
Aplikasi bubuk halus mendorong seluruh distribusi ke bawah. Pekerjaan masterbatch dan senyawa PVC, di mana dispersi dan aliran ke dalam bahan mixer, sering kali memerlukan pemotongan bagian atas yang lebih rapat dan denda yang lebih rendah. Itu merupakan masalah desain mesin dan juga masalah pengoperasian, karena geometri cakram, pengaturan celah, dan perilaku pengklasifikasi semuanya membentuk kurva.
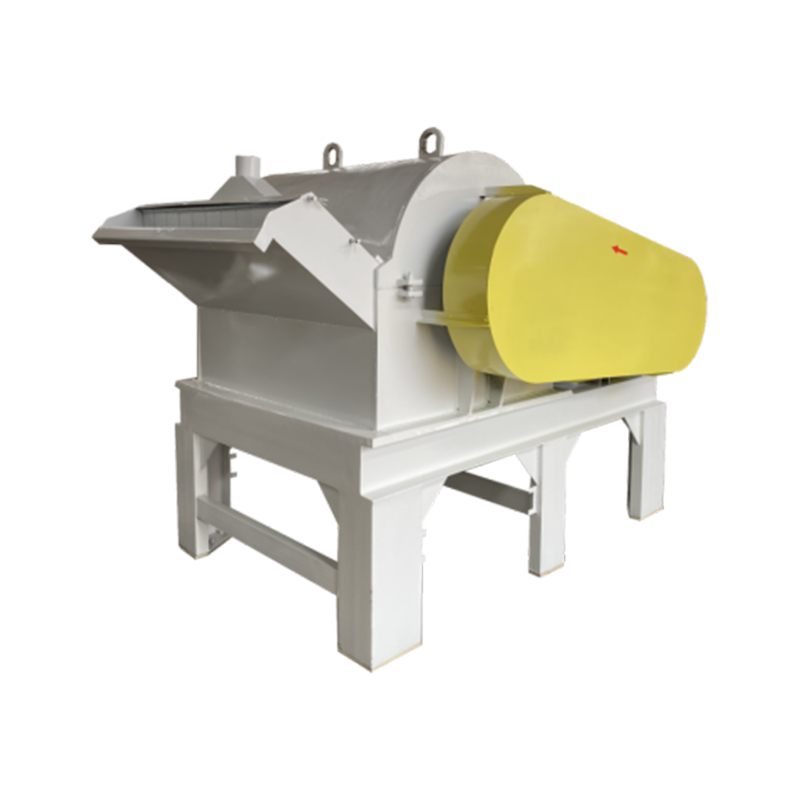
 Model 900 PVC Fine Powder Pulverizer untuk Penggilingan Volume Tinggi Alat penghancur PVC halus untuk senyawa dengan tingkat abrasi tinggi atau terisi penuh, dengan distribusi bubuk yang konsisten dan biaya keausan jangka panjang menentukan keekonomian produksi. Lihat Produk →
Bilah, Cakram, dan Rotor: Tempat Sebenarnya Biaya Pengoperasian
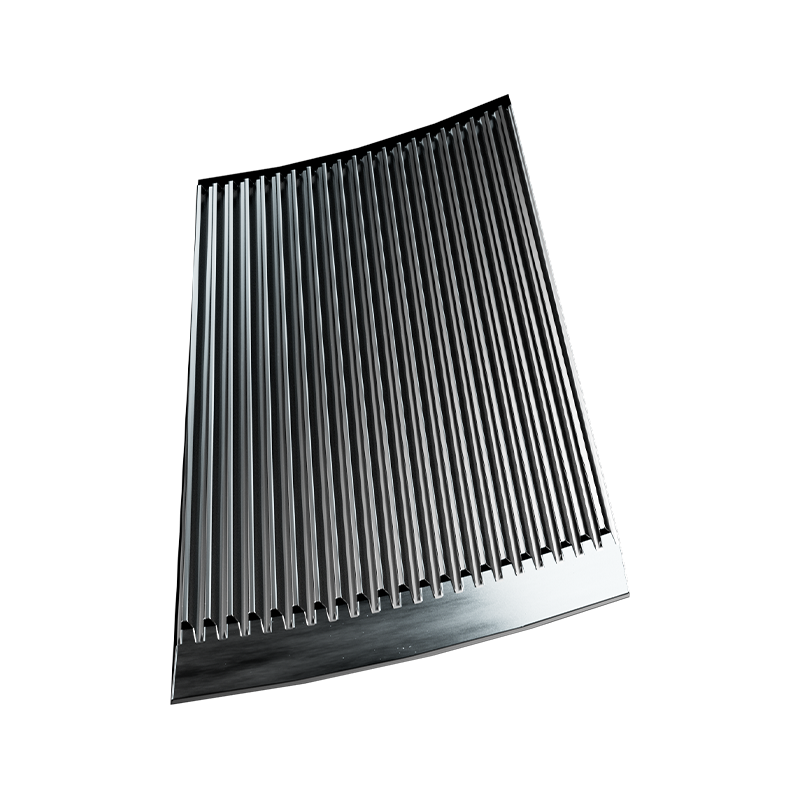
Peralatan penggilingan dinilai berdasarkan bubuk yang dihasilkannya pada bulan pertama dan berapa biaya untuk terus membuat bubuk tersebut pada bulan kedua puluh. Bilah, cakram, dan rotor baja paduan merupakan bahan habis pakai, dan masa pakainya bergantung pada sifat abrasif material, kandungan pengisi, disiplin celah, dan seberapa hati-hati rotor diseimbangkan setelah setiap penggantian.
Dua desain disk muncul berulang kali dalam kategori ini. Cakram bergigi ganda meningkatkan geseran dan cocok untuk material yang memerlukan pengurangan ukuran secara agresif; disk terintegrasi memberikan sedikit stabilitas dan bahkan keausan. Memilih di antara keduanya adalah pertanyaan tentang bahan baku dan jadwal pemeliharaan Anda, bukan tentang mana yang lebih baik secara universal. Logika yang sama juga berlaku pada baja berbilah: bagian tepi yang lebih keras memiliki jarak yang lebih panjang namun lebih mudah pecah terhadap logam yang rusak.
Tingkatan material bilah, geometri tepi, dan interval penajaman ulang dibahas lebih mendalam dalam hal ini bahan pisau penghancur dan panduan perawatannya , yang patut dibaca sebelum Anda mengunci kontrak suku cadang.
Daftar Periksa Pra-Pembelian yang Mencegah Revisi Mahal
Kerjakan poin-poin berikut sebelum melakukan pemesanan. Masing-masingnya murah untuk diklarifikasi sekarang dan mahal untuk diperbaiki setelah mesin dipasang ke lantai Anda.
- Jaring target dan potongan atas yang dapat diterima, dinyatakan dalam mikron, dengan nama metode pengujian.
- Fraksi halus maksimum yang dapat Anda toleransi tanpa kehilangan bahan tambahan atau kemampuan mengalir.
- Bentuk pakan dan kepadatan curah: serpihan, penggilingan ulang, pelet, atau aglomerat berperilaku sangat berbeda.
- Kadar air, karena umpan lembab mengaburkan layar dan menurunkan throughput secara tajam.
- Throughput diukur pada mesh target Anda, bukan pada pengaturan kasus terbaik mesin.
- Suhu keluar serbuk, yang memberitahukan Anda apakah pabrik mengerjakan material terlalu keras.
- Tingkat material bilah, cakram, dan rotor, ditambah waktu tunggu dan harga penggantian.
- Persyaratan ekstraksi debu dan aliran udara pendingin, serta cara pabrik saling bertautan dengannya.
- Akses inspeksi keausan, sehingga pemeriksaan celah memerlukan waktu beberapa menit, bukannya pembongkaran yang memakan waktu setengah hari.
Apa yang Diubah Pabrik Sumber Tentang Pengalaman Membeli
Pasokan konsumsi adalah risiko yang tenang dalam pembelian ini. Sebuah mesin hanya akan bagus jika tersedianya cakram, rotor, atau set bilah yang menjaga spesifikasinya. Pabrikan yang mengerjakan komponen tersebut sendiri, dibandingkan membelinya langsung, cenderung mempersingkat waktu tunggu dan menerapkan toleransi secara lebih konsisten di seluruh batch.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. menampilkan dirinya tepat pada posisi tersebut. Perusahaan menyatakan bahwa mereka telah beroperasi selama tiga dekade sebagai pabrik sumber, menjalankan enam bengkel permesinan dengan luas masing-masing rata-rata sekitar 1.400 meter persegi, dan mengelola pusat manufaktur blade khusus di samping pekerjaan perakitannya. Rentang modelnya mencakup 500 hingga 900 kelas pada rotomolding PE, masterbatch dan senyawa polimer, penggilingan ambien PA dan PP, serta PVC. Ia juga melaporkan lebih dari 5.000 mitra global dan menyatakan bahwa mereka memproduksi sesuai standar kualitas Eropa, dengan staf secara berkala dikirim ke luar negeri untuk mempelajari aplikasi mesin. Angka-angka tersebut merupakan laporan perusahaan sendiri dan patut dikonfirmasikan pada saat kunjungan pabrik atau uji coba sampel.
Apa yang dapat diverifikasi pada tahap spesifikasi lebih berguna daripada klaim pemasaran apa pun: mintalah uji coba terhadap material Anda, minta laporan distribusi bubuk dari uji coba tersebut, dan dapatkan harga penggantian bilah dan cakram secara tertulis. Jika ketiga item tersebut sejalan dengan jangka waktu proses dan anggaran pemeliharaan Anda, keputusan pemilihan mesin sudah hampir tepat.